
Gesenkschmieden für Implantate. Ein Schlag, ein Gefüge.
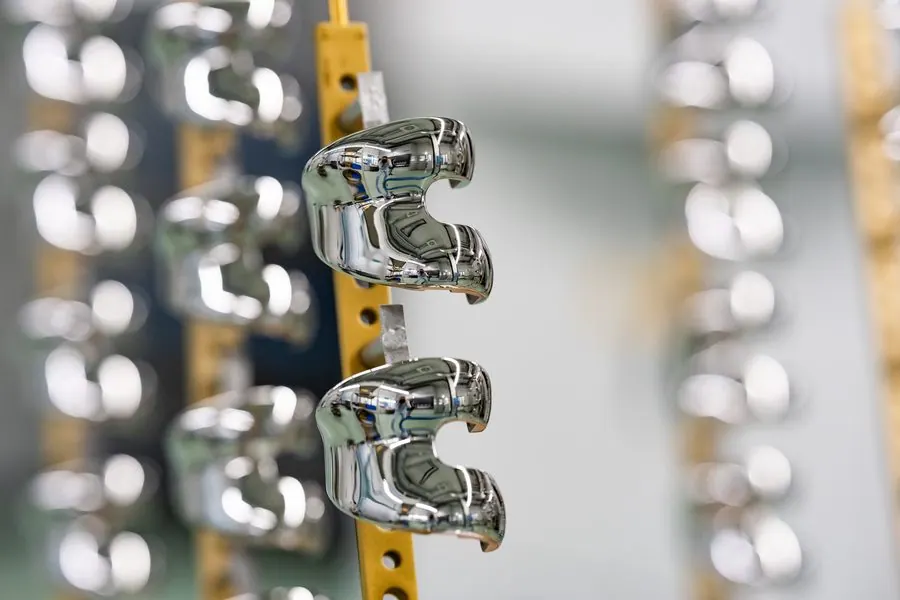
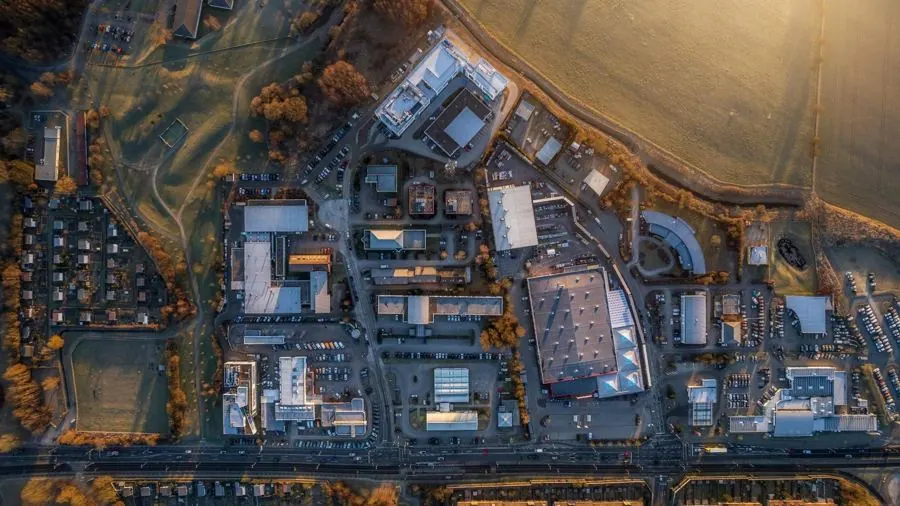
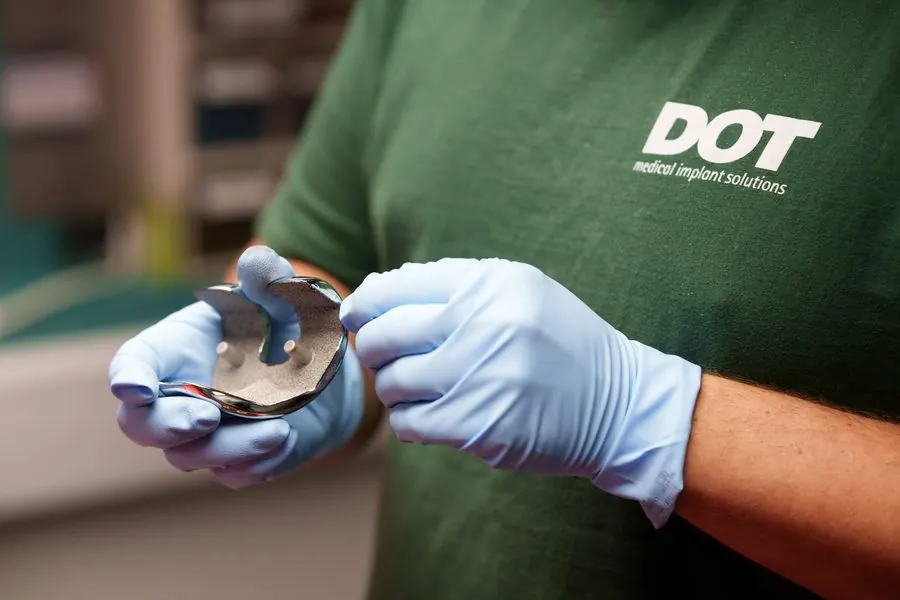
In Luckenwalde schmiedet DOT Manufacturing Rohlinge für Hüftschäfte, Knie- und Schulterkomponenten aus Titan und Stahl. Es ist die einzige Gesenkschmiede in Deutschland, die ausschließlich Implantate fertigt.
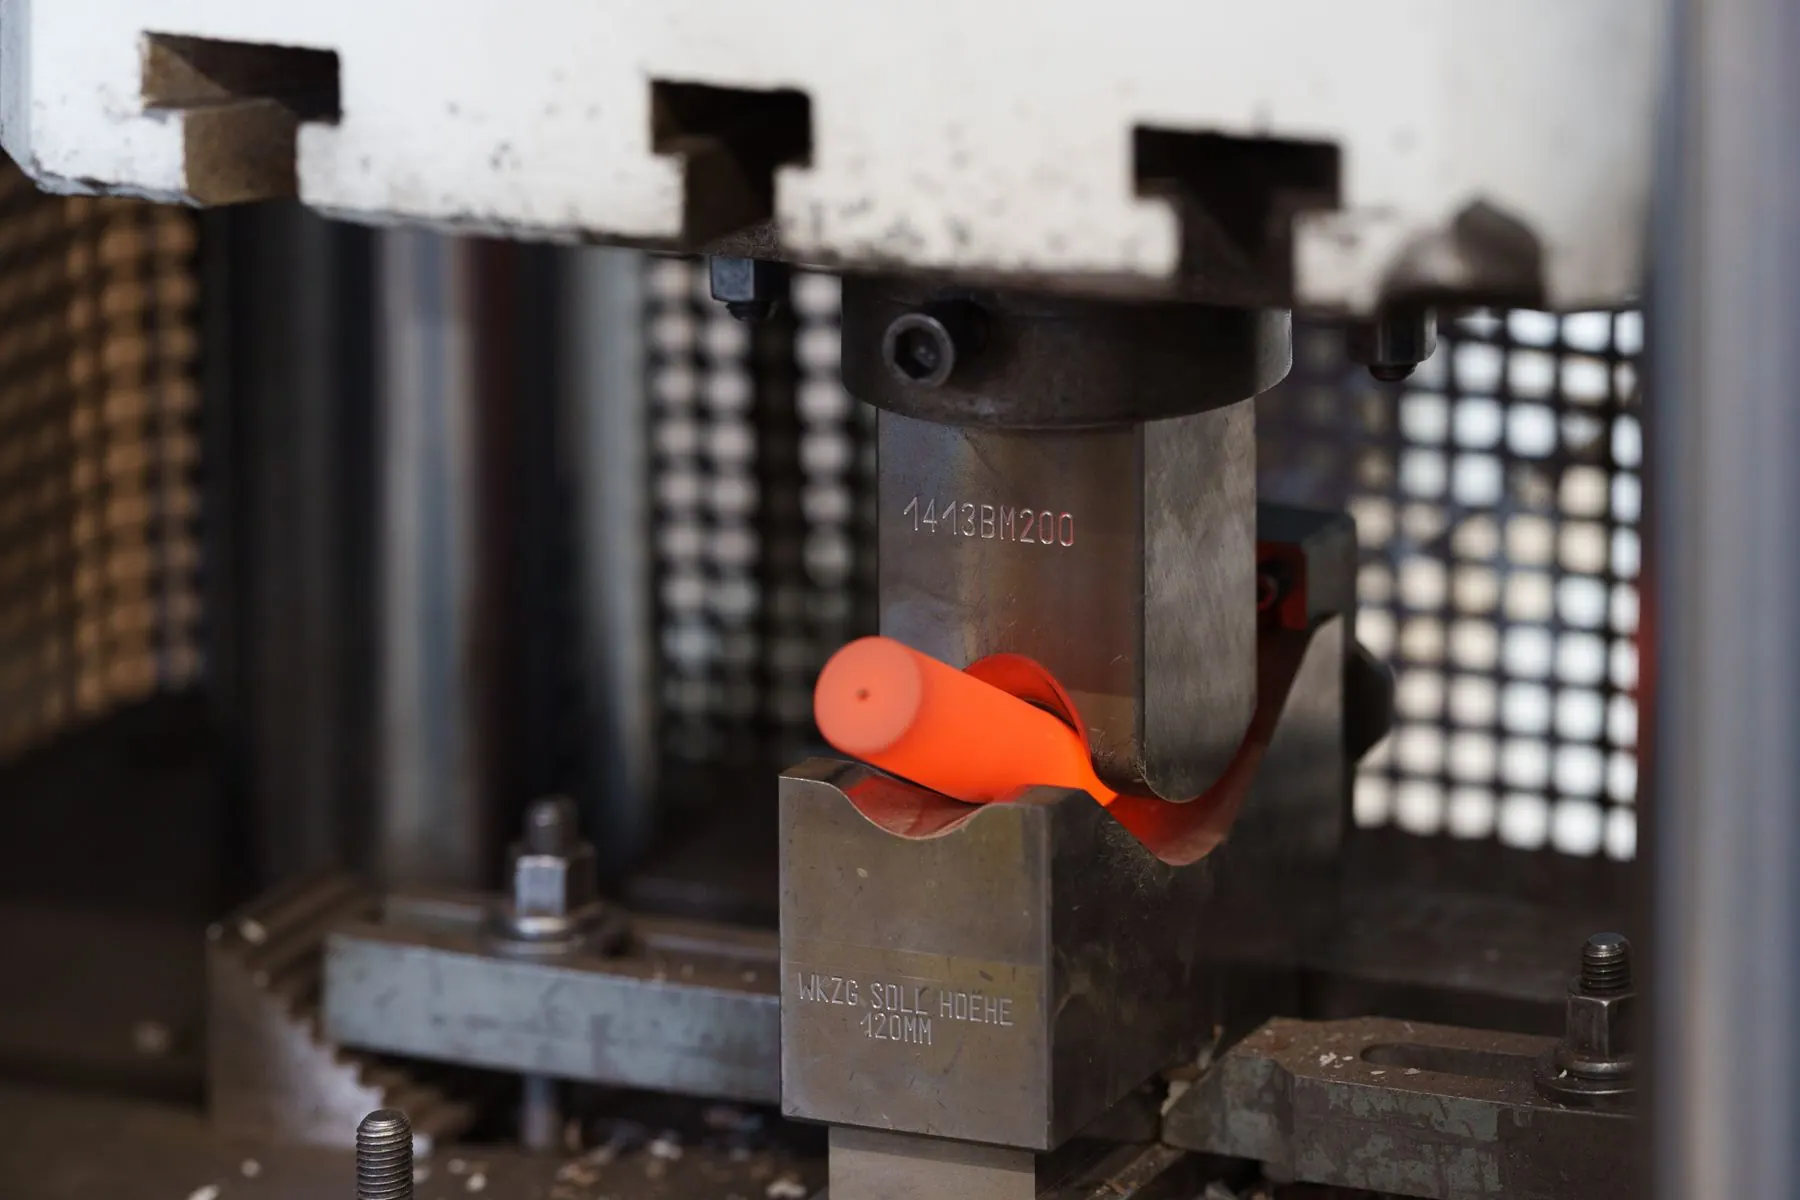
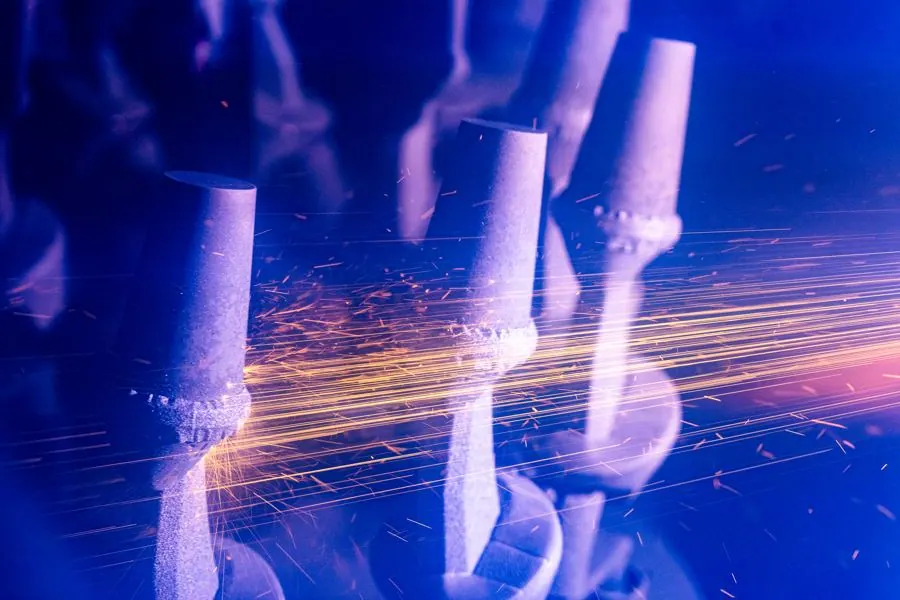
Eine Titanstange wird in einem Schlag zum Hüftschaft.
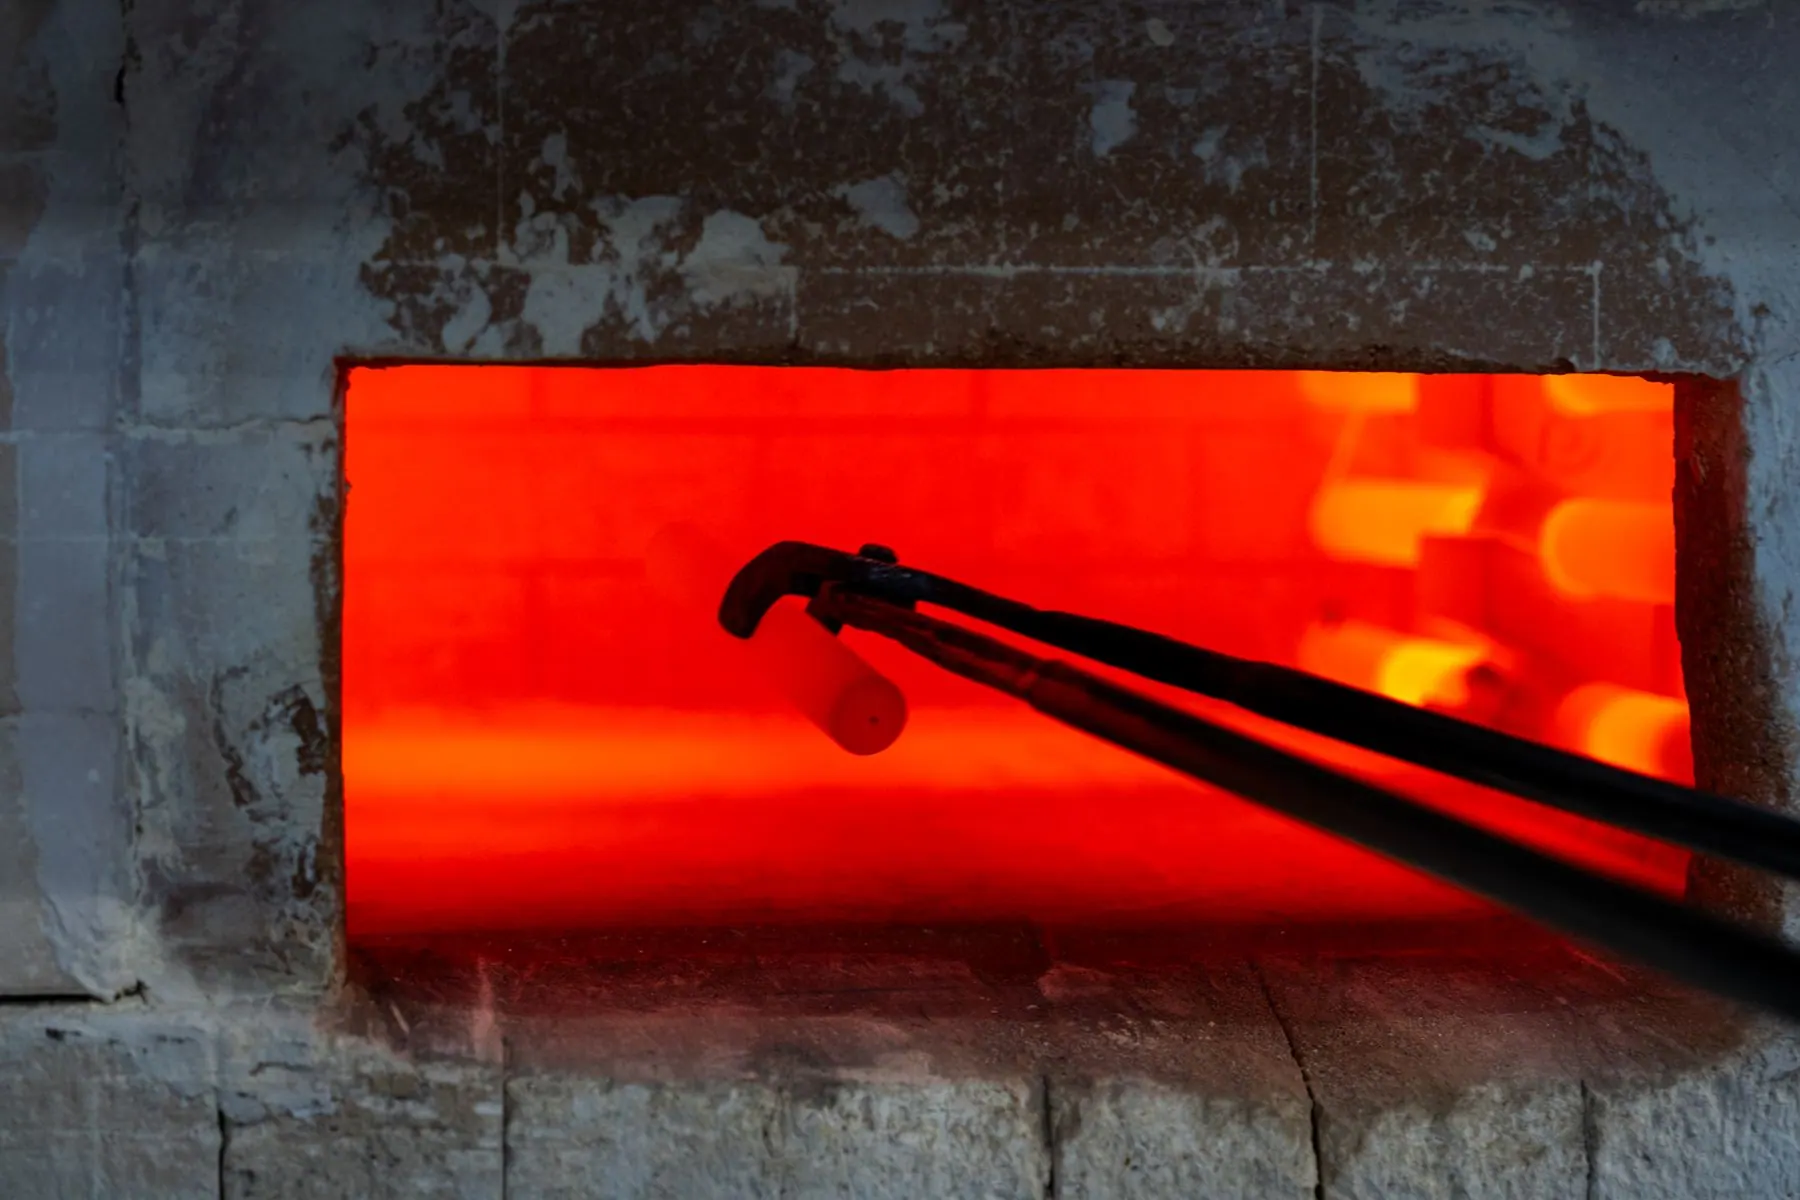
Auf Schmiedetemperatur gebracht und zwischen zwei Werkzeughälften, dem Gesenk, in die Grundform gepresst.
- Form und Gefüge. Das Teil bekommt eine Struktur, die der Belastung im Körper standhält.
- Weniger Abtrag. Danach muss weniger Material weg als aus dem vollen Block.
- Faserverlauf. Er folgt der Kontur und bleibt erhalten.
Seit März 2025 in der Gruppe. Rund 180 Mitarbeitende.
Das Werk in Luckenwalde wurde 2006 als Aristotech Industries gegründet und heißt seit der Übernahme DOT Manufacturing. Gefertigt werden Schmiederohlinge und einbaufertige Komponenten.
- Hüftschäfte, zementiert und zementfrei
- Pfannen und Femurköpfe
- Knie- und Schulterkomponenten
- Knochenschrauben und Platten
- Komponenten für Fuß und Sprunggelenk
- Instrumente für die Implantation
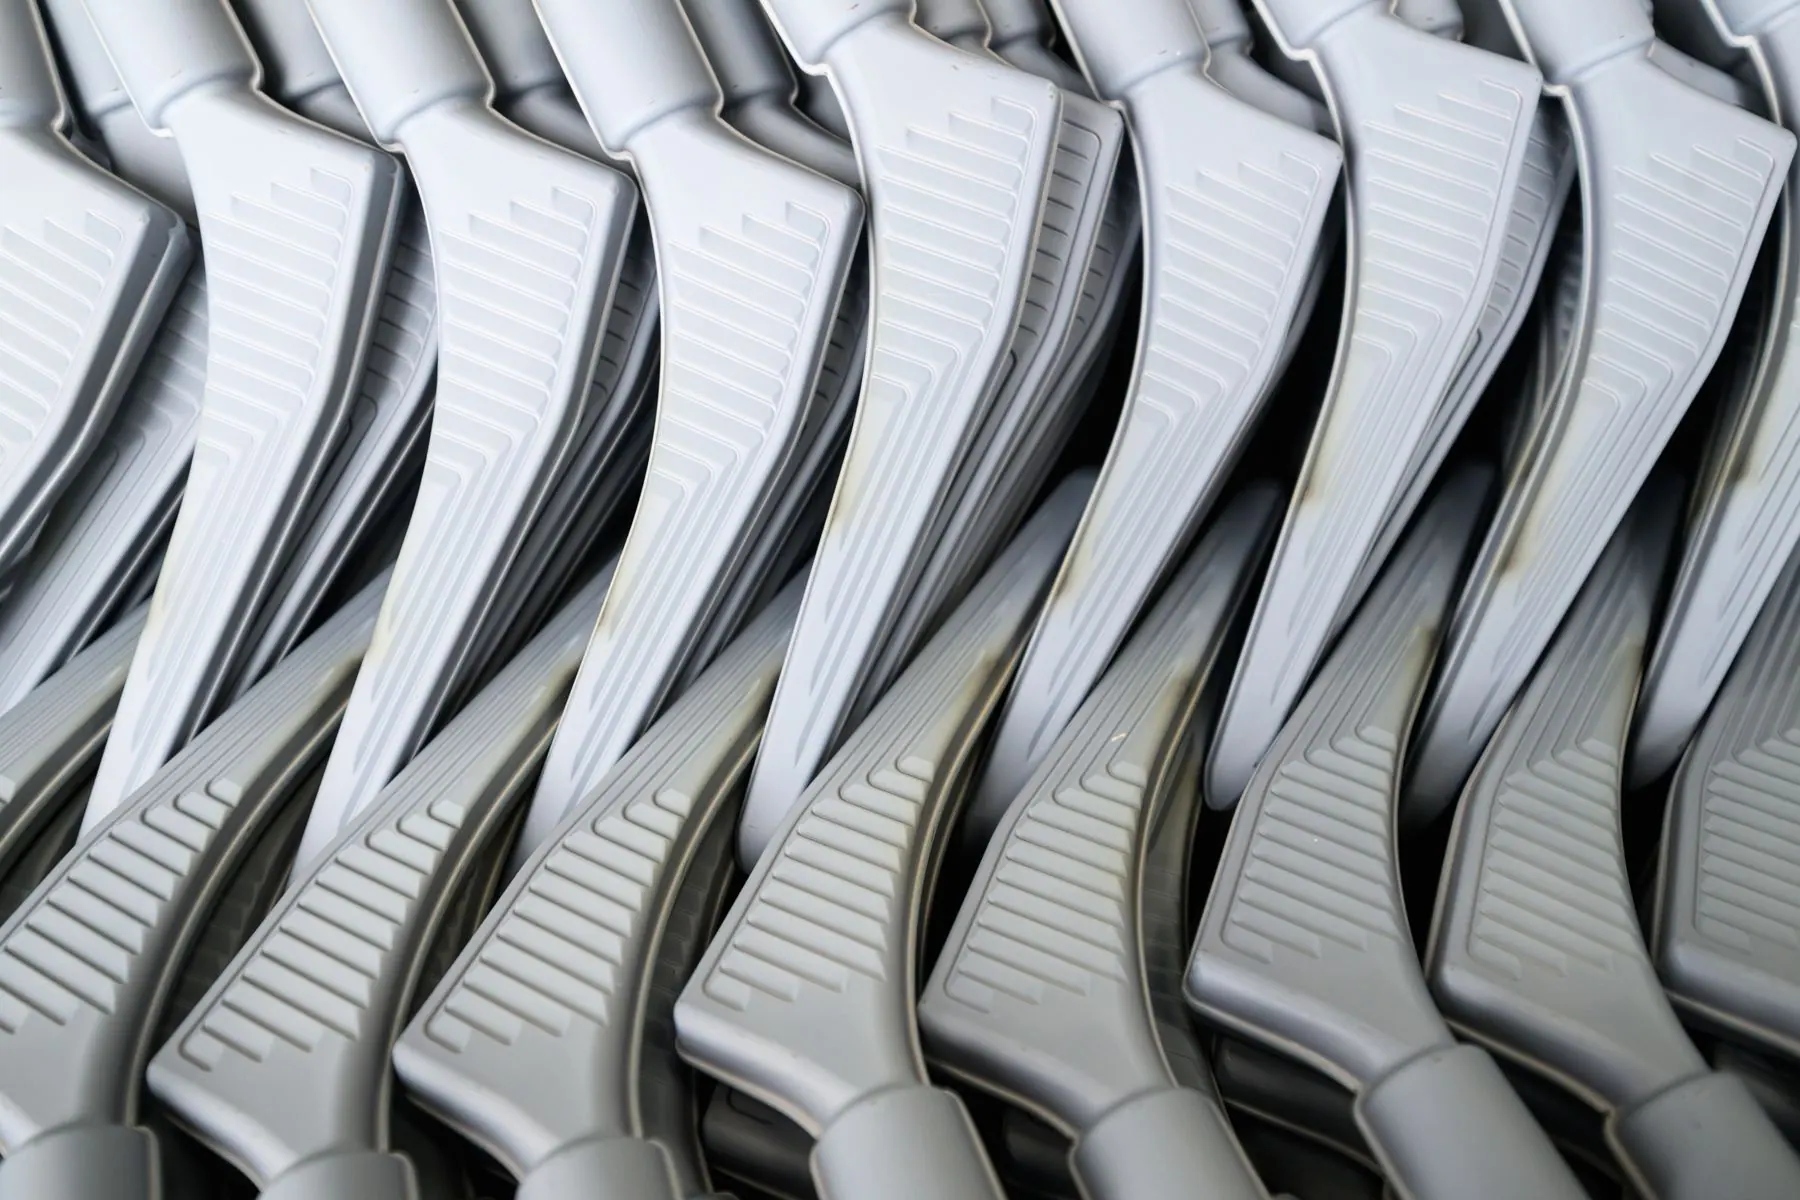
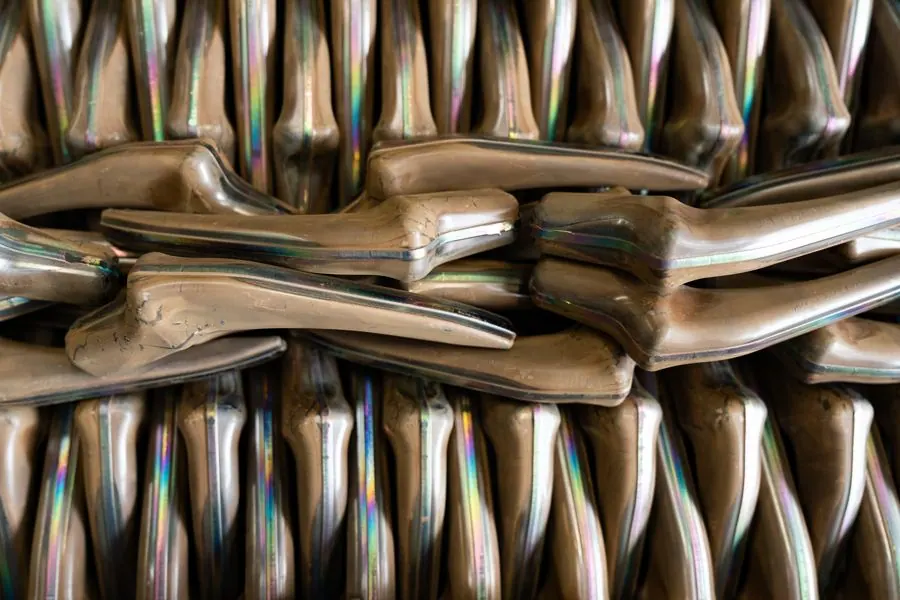
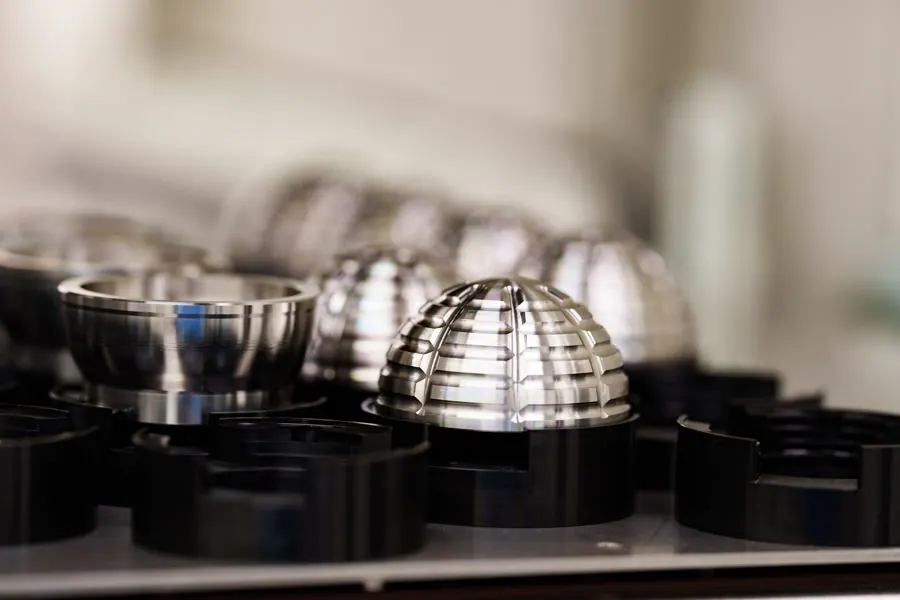
Belastungsgerechter Faserverlauf, weniger Zerspanungsvolumen.
Weil Schmiede und Zerspanung im selben Werk stehen, wird die Rohlingsgeometrie auf die spätere Bearbeitung abgestimmt. Danach geht das Bauteil nach Rostock zur Beschichtung, ins Prüflabor und in die Reinraumverpackung.
Von der Zeichnung zum Rohling.
Sechs Stationen im selben Werk. Der Rohling geht ohne Transport weiter zur Zerspanung
Umformsimulation
Materialfluss am Rechner. Falten, Unterfüllungen und Grat werden vorher erkannt, nicht am ersten Teil.
Werkzeug- und Gesenkbau
Die Gesenke entstehen im eigenen Werkzeugbau. Änderungen ohne Wartezeit auf einen Zulieferer.
Schmieden
Umformen von Titanlegierungen und medizinischen Stählen im Gesenk, near net shape.
Wärmebehandlung
Gefüge einstellen, Zunder entfernen, Ultraschallreinigung.
Rissprüfung
Zerstörungsfreie Prüfung jedes Rohlings, Dokumentation je Charge.
Übergabe
Innerhalb des Werks weiter zum CNC-Drehen und -Fräsen.
Was die Schmiede leistet.
| Merkmal | Angabe |
|---|---|
| Verfahren | Gesenkschmieden, warm |
| Werkstoffe | Ti6Al4V, Ti6Al7Nb, Reintitan, medizinische Stähle, CoCr auf Anfrage |
| Bauteilgröße | Knochenschraube bis Hüftschaft, Angabe folgt |
| Losgrößen | Kleinserie bis Serie |
| Prüfung | Rissprüfung 100 %, Maßprüfung nach Prüfplan |
| Qualitätssystem | DIN EN ISO 13485 |
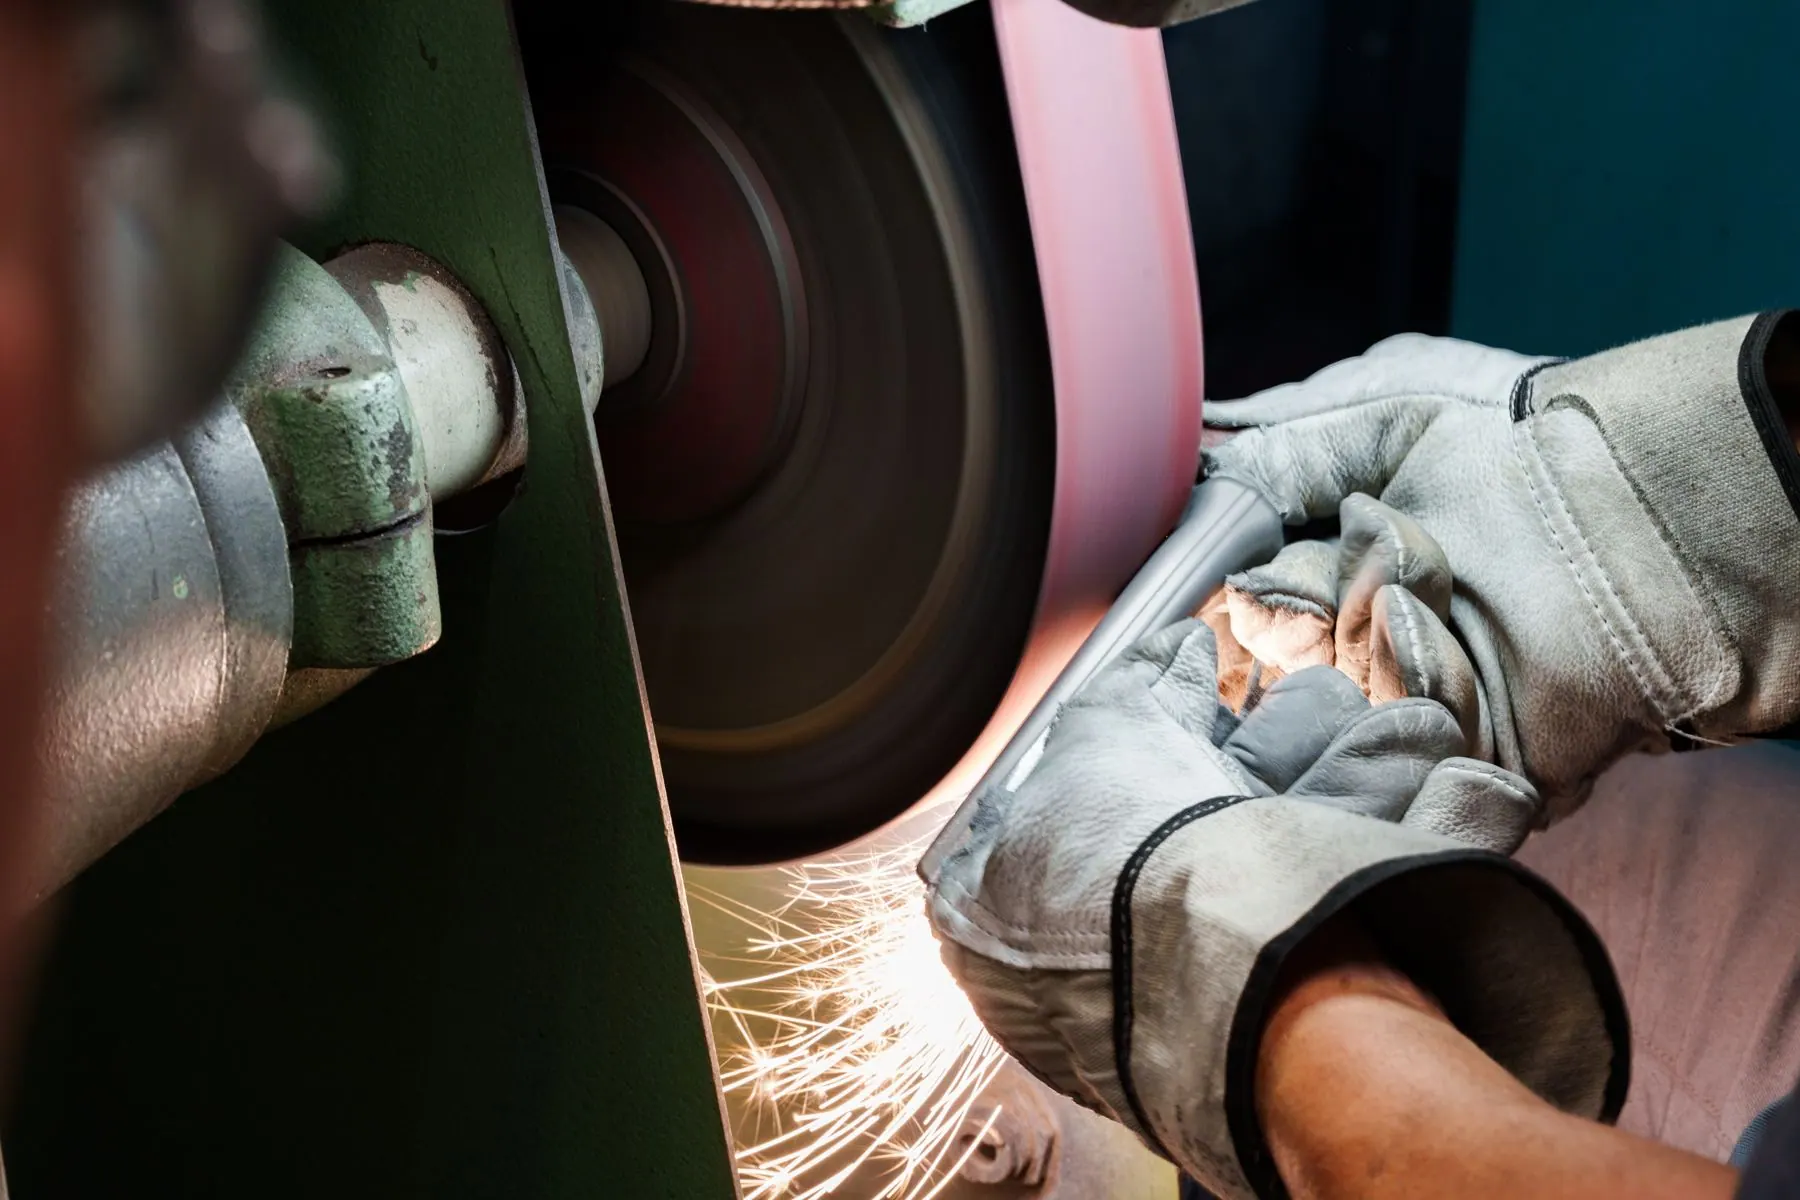
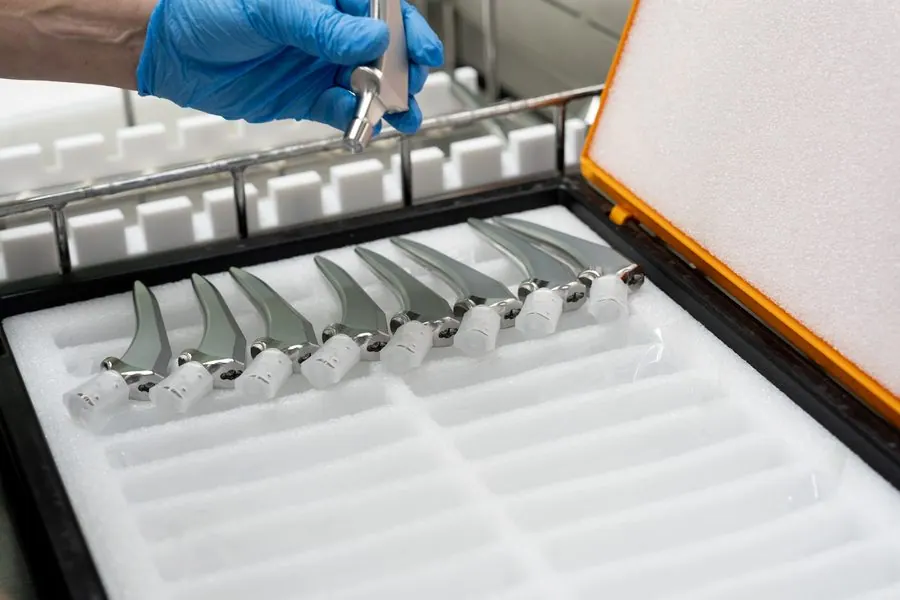
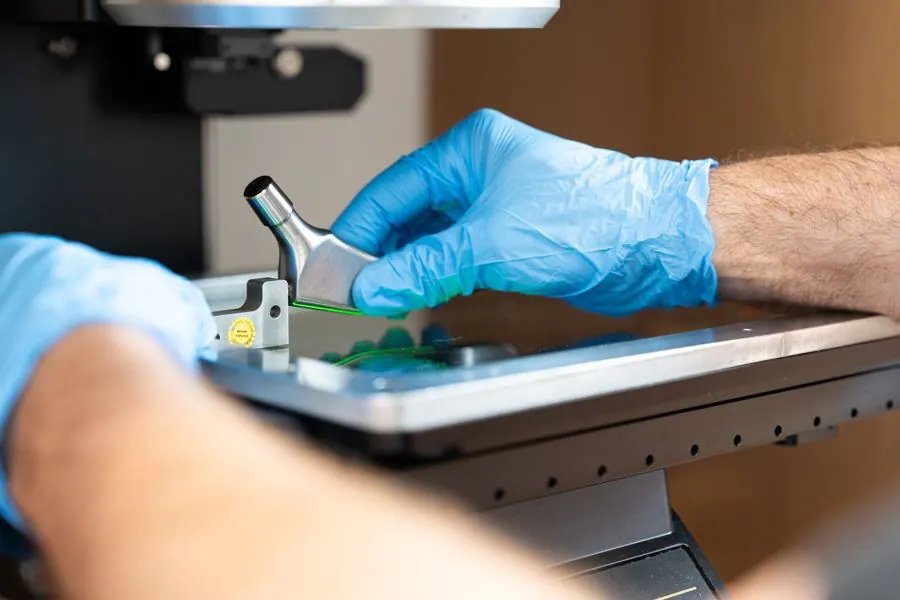
Sie brauchen Schmiederohlinge oder einbaufertige Komponenten.
Schicken Sie die Zeichnung. DOT Manufacturing prüft Umformbarkeit, Werkzeugkonzept und Lieferzeit.