
Titan-Anodisierung: härter, farbig, ohne Maßänderung
Typ II (DOTIZE®) ersetzt den natürlichen Oxidfilm durch eine dicke, harte Oxidschicht nach AMS 2488. Typ III erzeugt Interferenzfarben zur Kennzeichnung, ohne Farbstoff.
Eine Schraube soll halten und später wieder heraus.
Wenn sie inzwischen mit dem Knochen verwachsen ist, wird das Entfernen schwierig. DOTIZE® gibt der Titanschraube eine harte, glatte Oxidhaut, an der Knochen weniger anwächst.
- Typ II. Eine dicke Oxidschicht aus dem Titan selbst: härter, reibungsärmer, leichter zu entfernen.
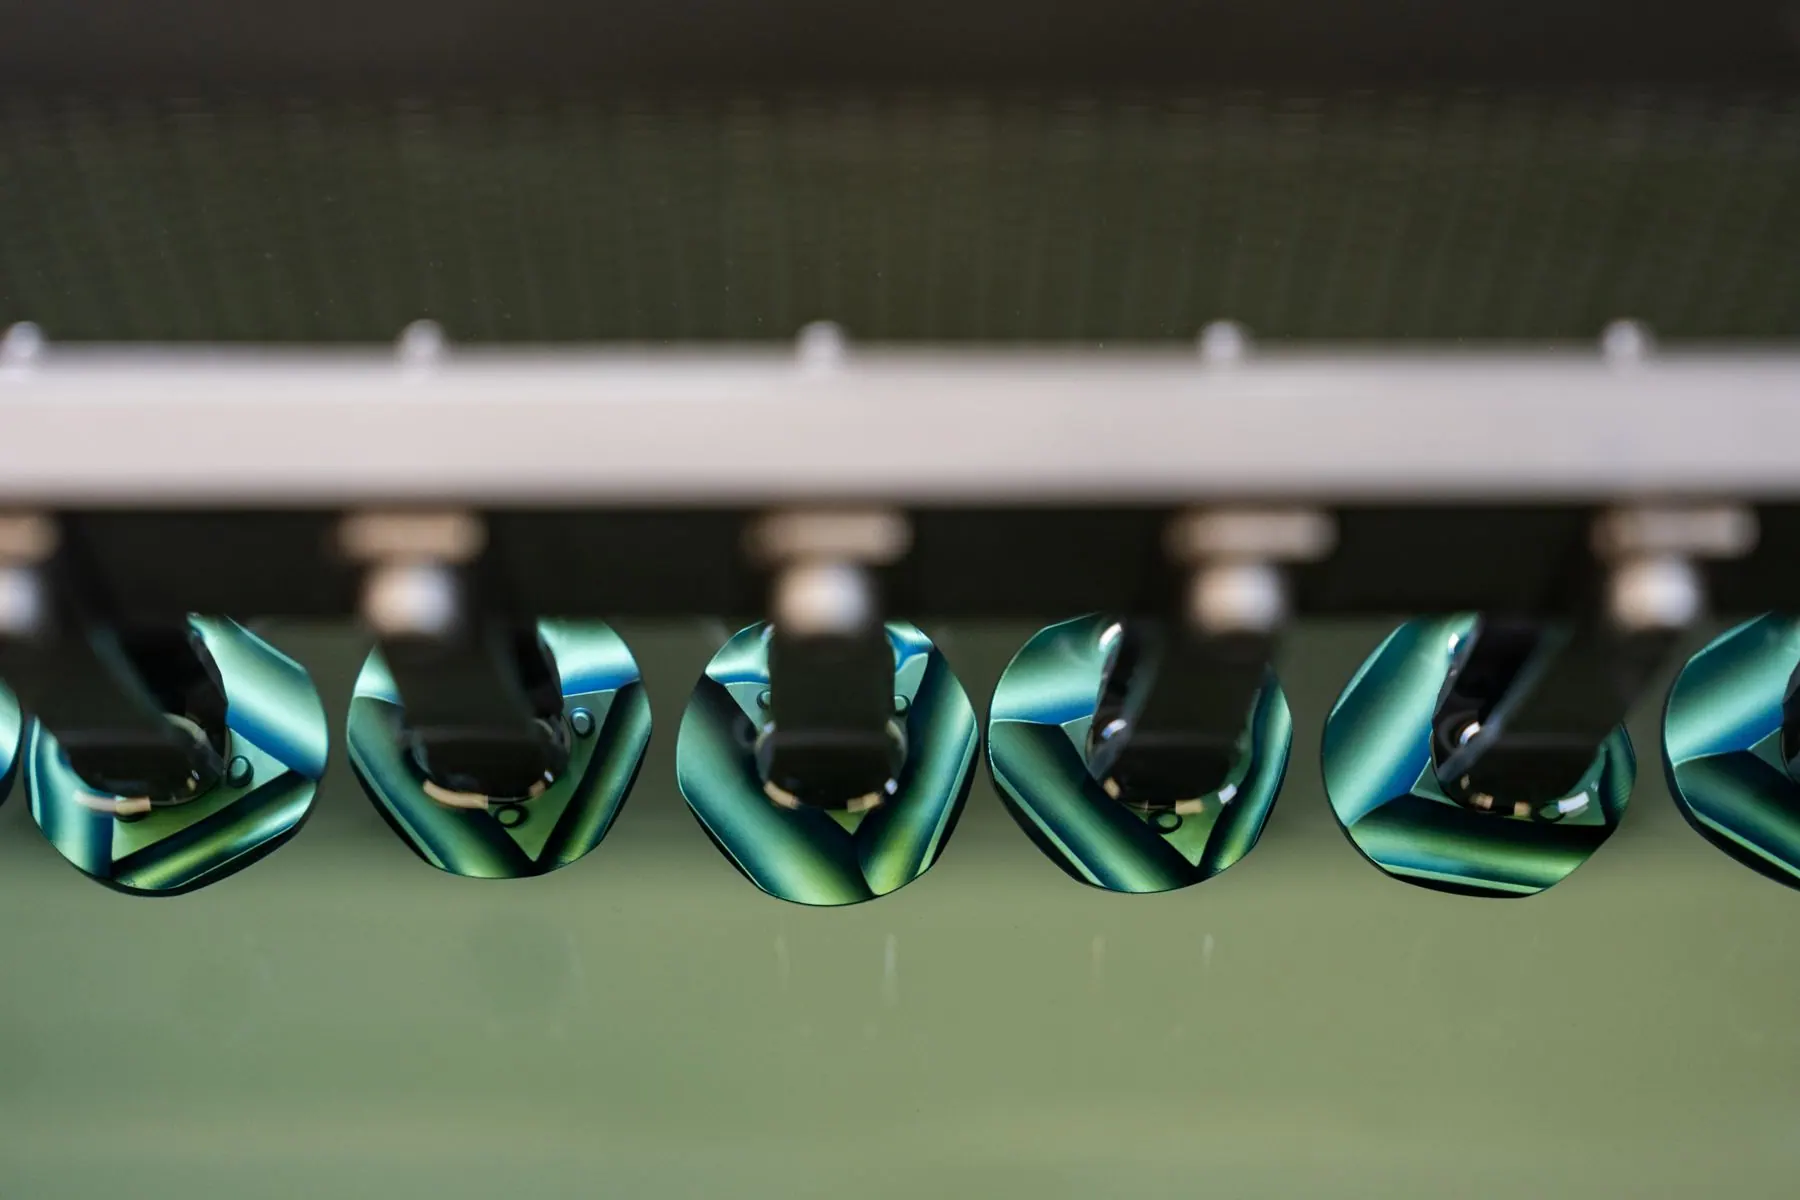
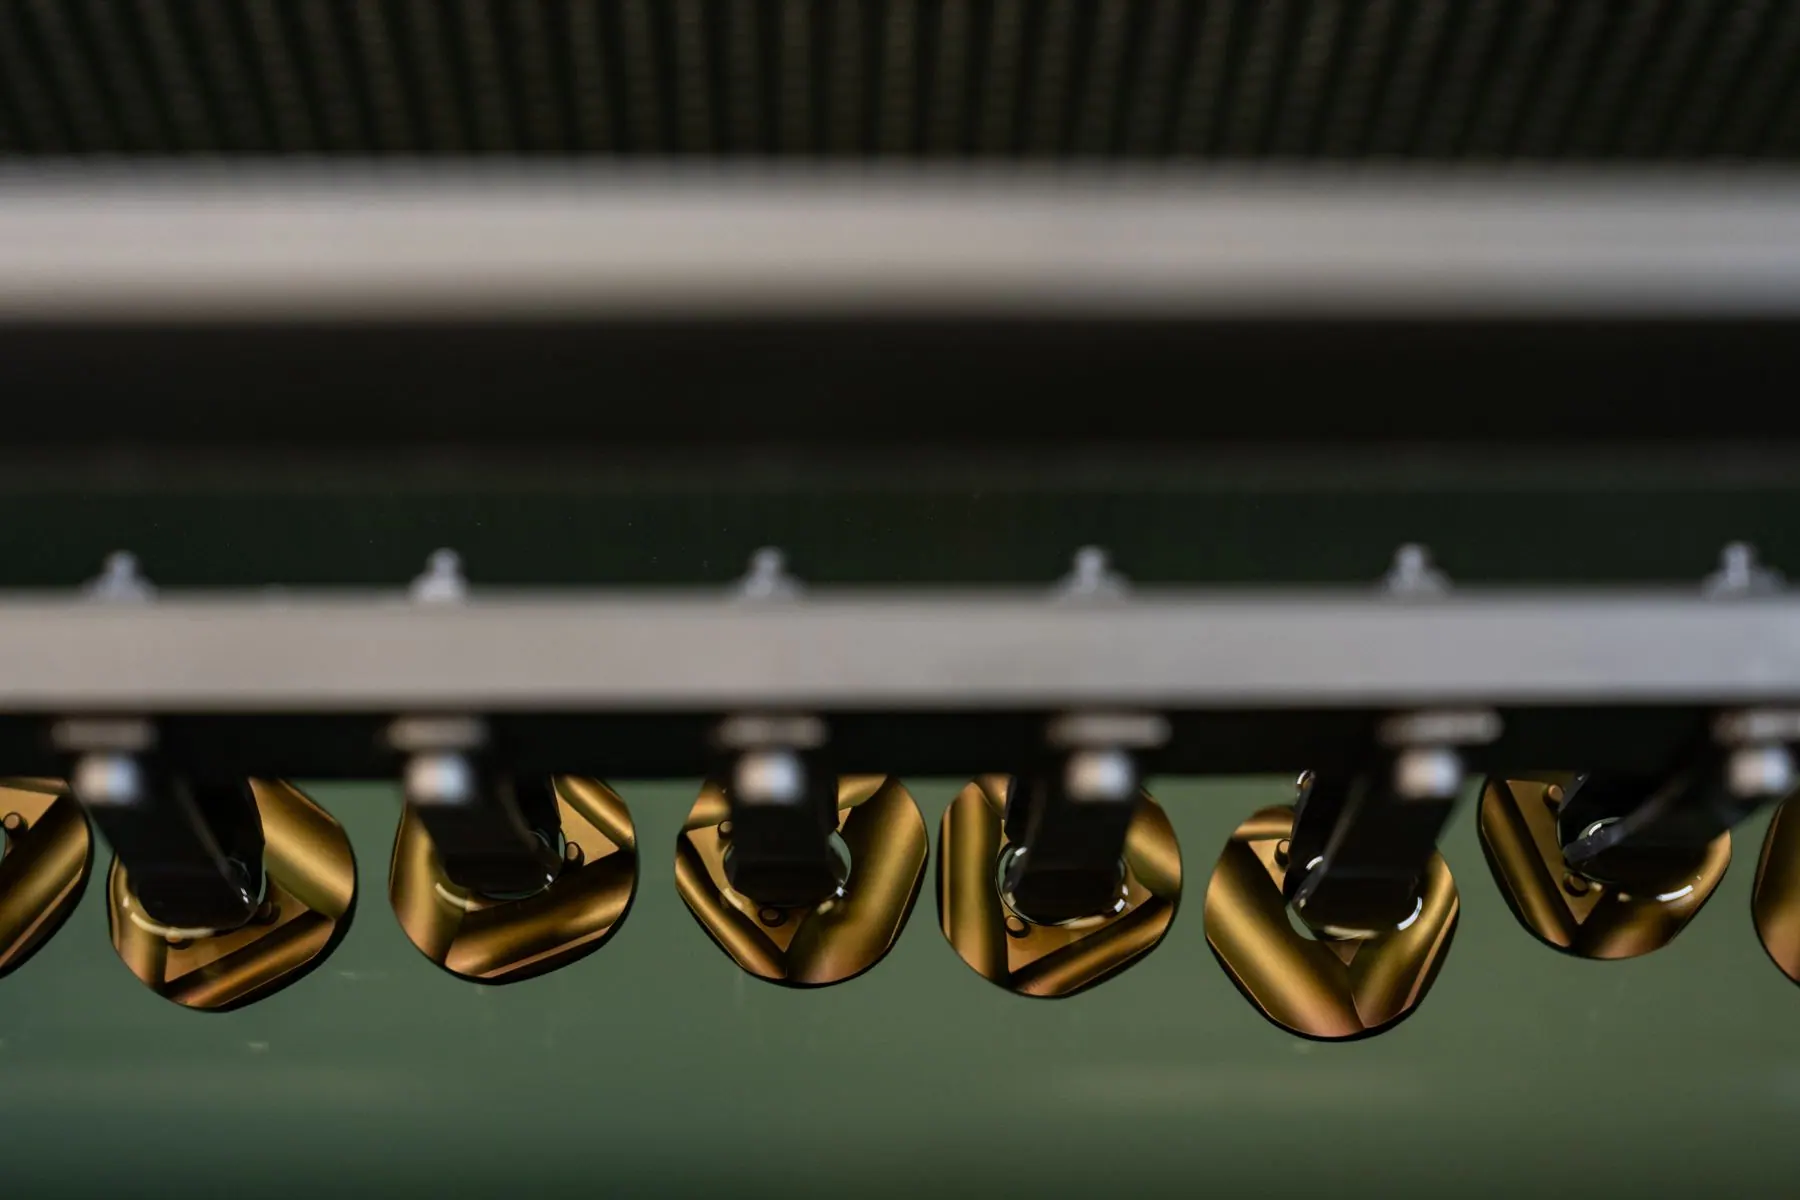
- Typ III. Dieselbe Physik, nur dünner: die Oxidschicht bricht das Licht, die Schraube erscheint blau, gold oder grün.
- Im OP. Das Team erkennt die Größe auf einen Blick.
Beide sind Oxidschichten aus dem Grundwerkstoff selbst.
Der Unterschied liegt in der Dicke und damit in der Wirkung.
Typ II: DOTIZE®
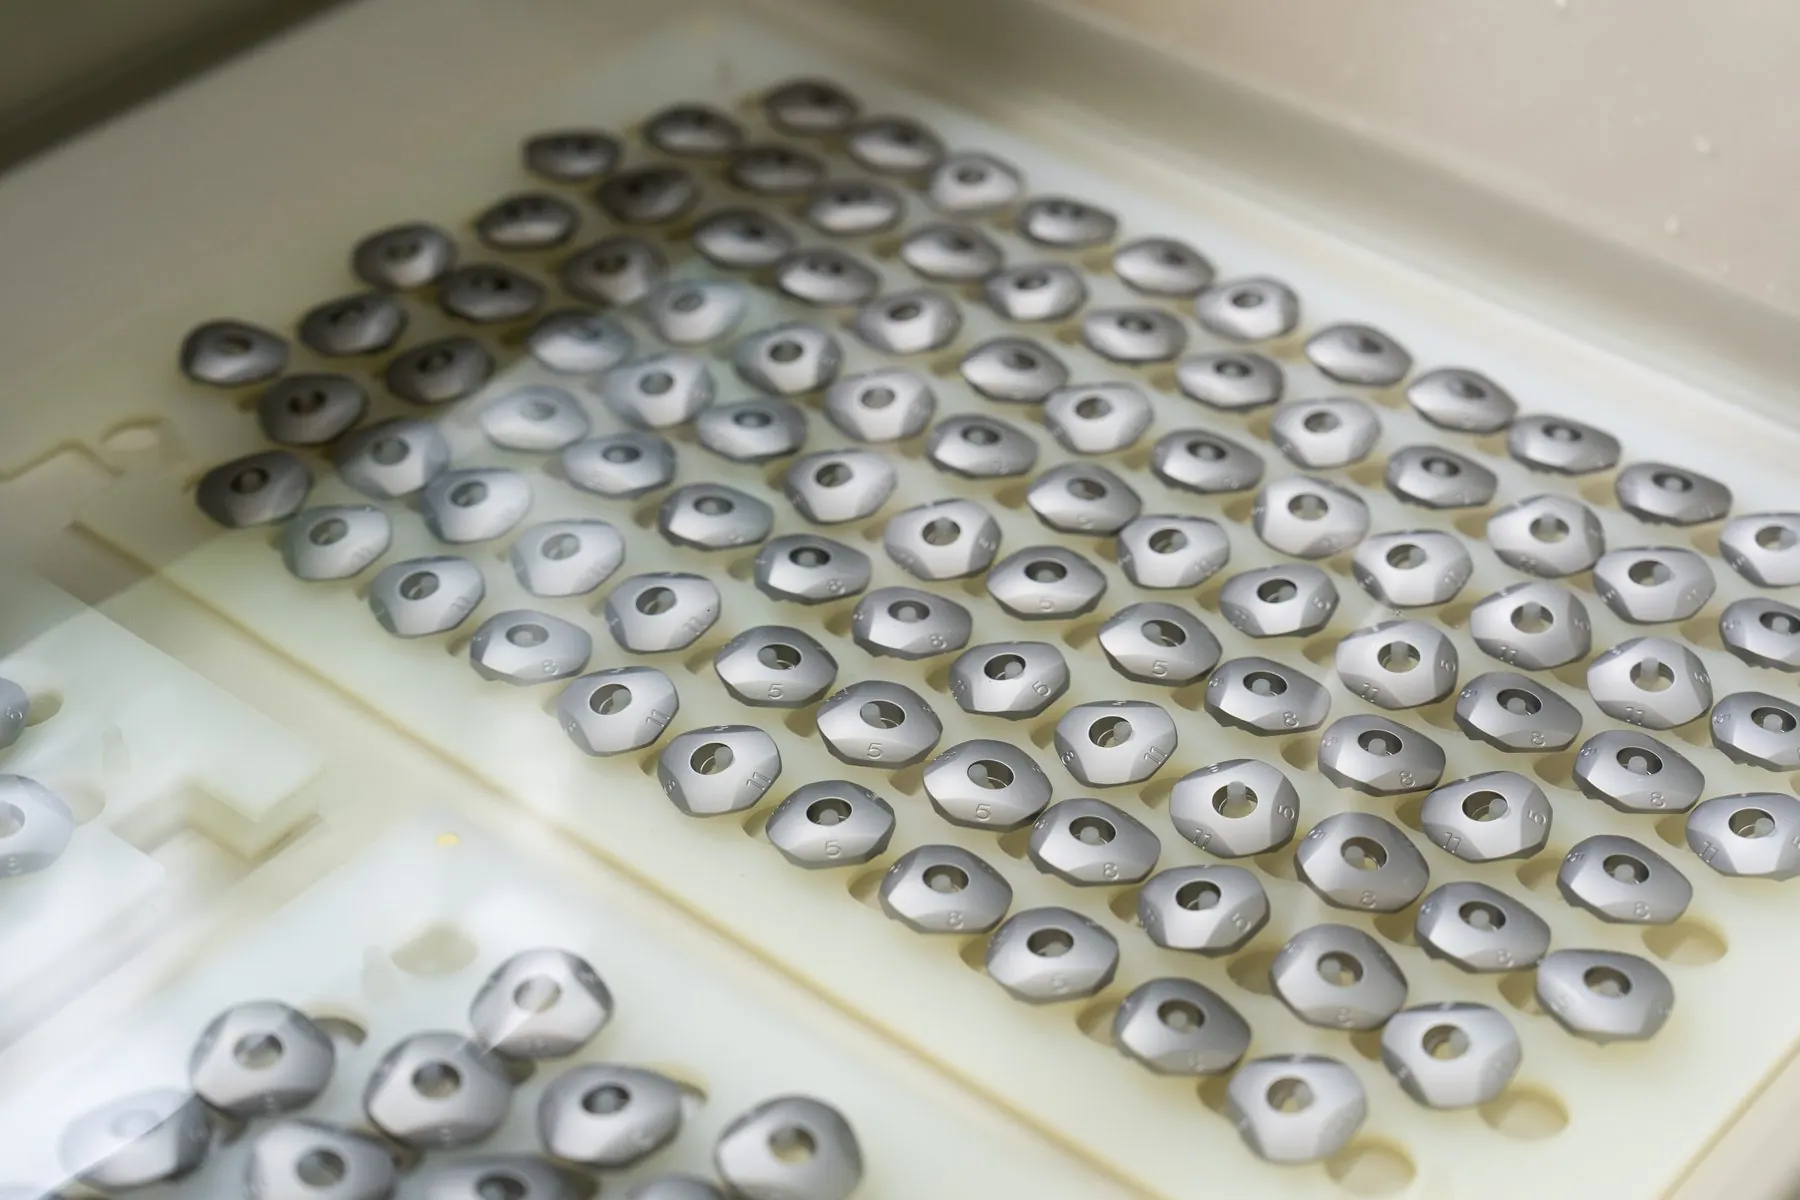
Im elektrolytischen Bad wird der dünne natürliche Oxidfilm durch eine dicke Oxidschicht ersetzt. Mikroporen und Risse im Grundmaterial werden abgeschwächt.
- Vereinfachtes Entfernen von Osteosyntheseprodukten nach Frakturheilung
- Erhöhte Abriebbeständigkeit, Schichthärte um rund 25 % gesteigert
- Ermüdungsfestigkeit um bis zu 15 % erhöht
- Weniger Kaltverschweißung zwischen Titankomponenten, etwa Abutment und Schraube
- Keine Dimensionsänderung
Typ III: Farbanodisierung
In verdünnter Säure entsteht ein Titanoxidfilm, der als Interferenzfilter wirkt. Die Farbe folgt der Schichtdicke, die über die Spannung gesteuert wird.
- Identifikation von Implantatgrößen und Komponenten im OP und im Set
- Keine Farbstoffe, keine Pigmente: die Farbe ist reines Titanoxid
- Standardfarben Rot, Blau, Gelb und Grün; weitere Töne möglich
- Keine Dimensionsänderung; auf polierten Flächen Ra ≤ 0,05 µm
Kennwerte beider Typen.
| Kennwert | Typ II DOTIZE® | Typ III Farbe |
|---|---|---|
| Schichtdicke | 1 – 2 µm | 20 – 200 nm |
| Rauheit | Rz ≤ 3 µm | Ra ≤ 0,05 µm (poliert) |
| Härte | Steigerung ~25 % | unverändert |
| Ermüdungsfestigkeit | bis + 15 % | unverändert |
| Farbe | dunkelgrau bis anthrazit | Spektralfarben, Standard rot, blau, gelb, grün |
| Norm | AMS 2488 | Farbcodierung nach Kundenstandard |
| Substrate | Reintitan und Titanlegierungen, zum Beispiel Ti6Al4V, Ti6Al7Nb | |
Farbcodierung Typ III
Die Interferenzfarbe folgt der Schichtdicke, die Schichtdicke der Anodisierspannung. Die produktspezifischen Sollwerte legt DOT je Legierung und Oberflächenzustand in der Prozessqualifizierung fest.
| Farbe | Richtwert Spannung | Oxidschichtdicke | Typische Verwendung |
|---|---|---|---|
| Bronze / Braun | ~ 10 – 15 V | ~ 25 – 40 nm | kleinste Größe im Set |
| Dunkelblau | ~ 20 – 25 V | ~ 45 – 60 nm | Größenkennung Schrauben |
| Hellblau | ~ 30 V | ~ 65 nm | Größenkennung |
| Gelb / Gold | ~ 45 – 55 V | ~ 85 – 100 nm | Abutments, Kappen |
| Magenta / Violett | ~ 65 – 75 V | ~ 115 – 130 nm | Komponentenkennung |
| Grün | ~ 90 – 110 V | ~ 150 – 180 nm | größte Größe im Set |
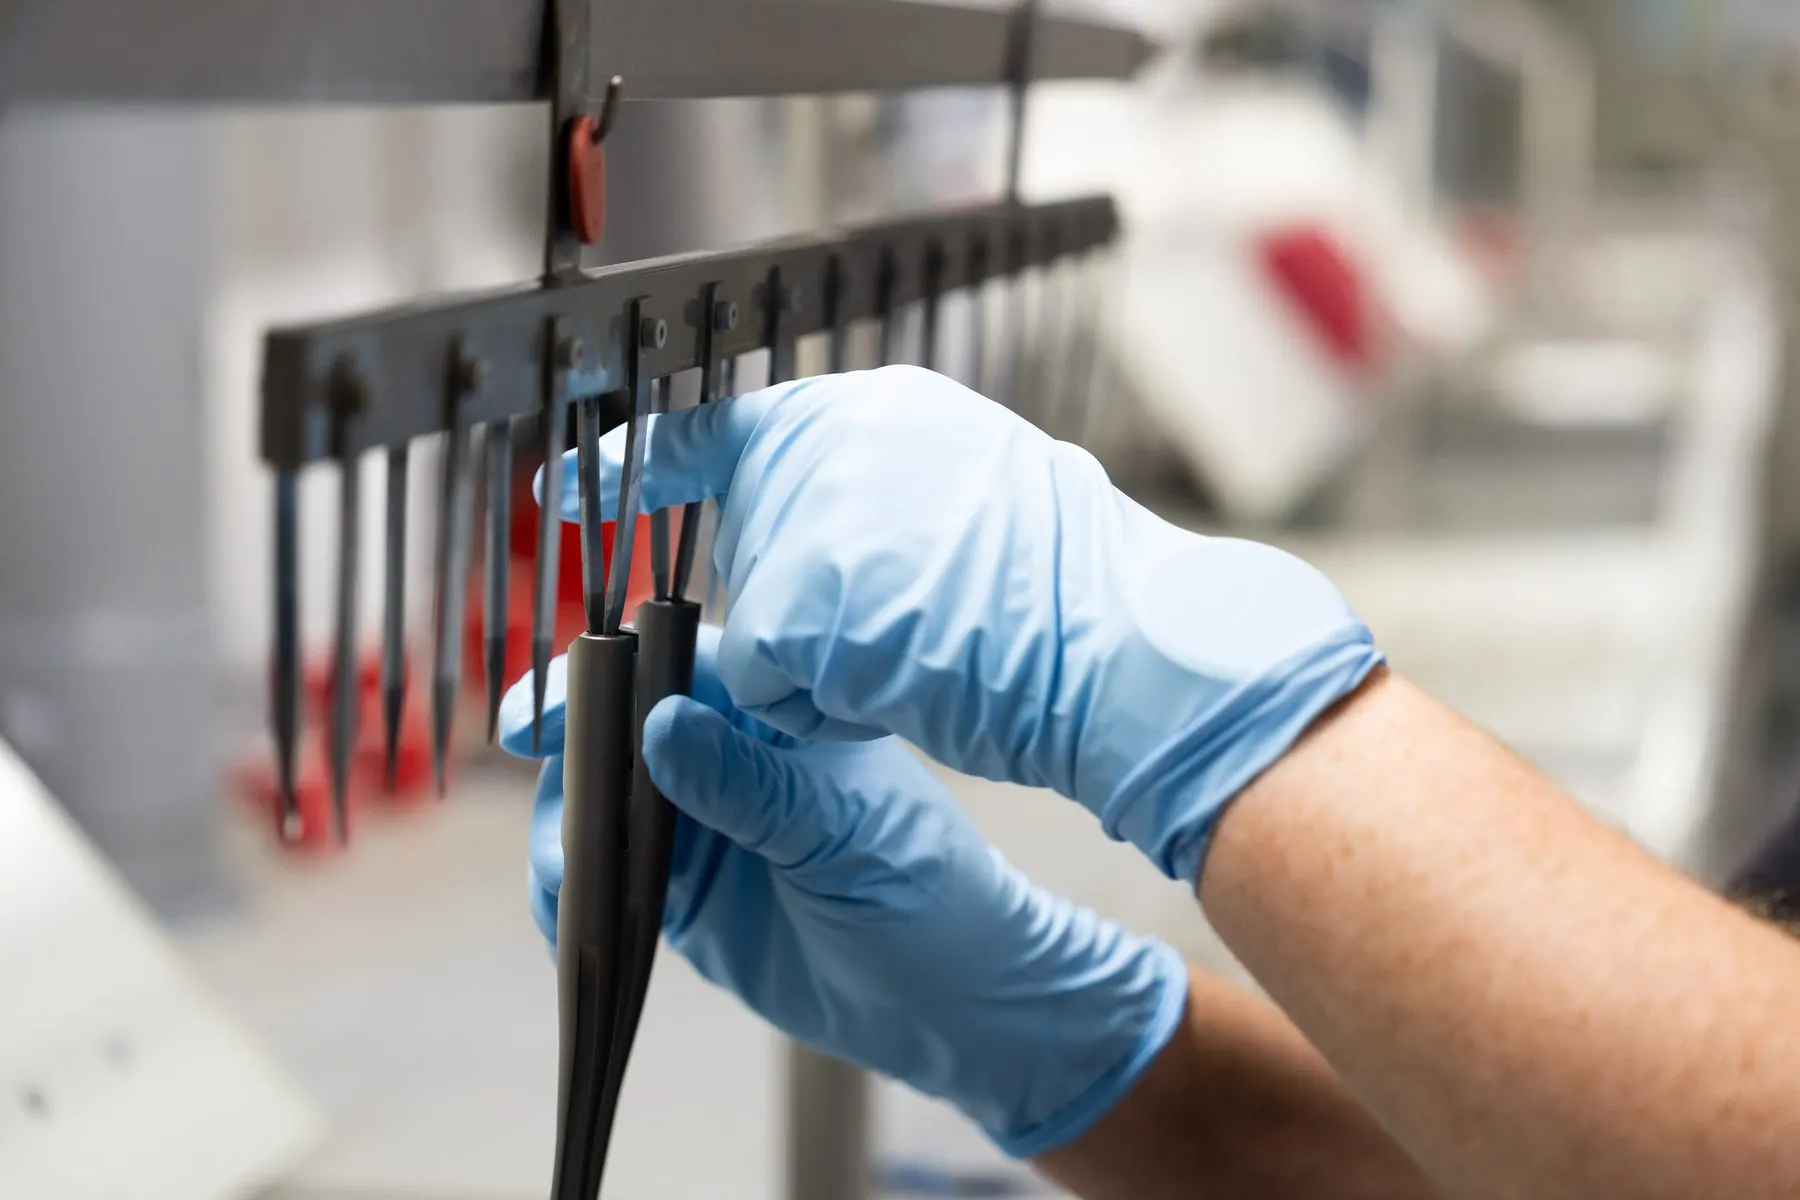
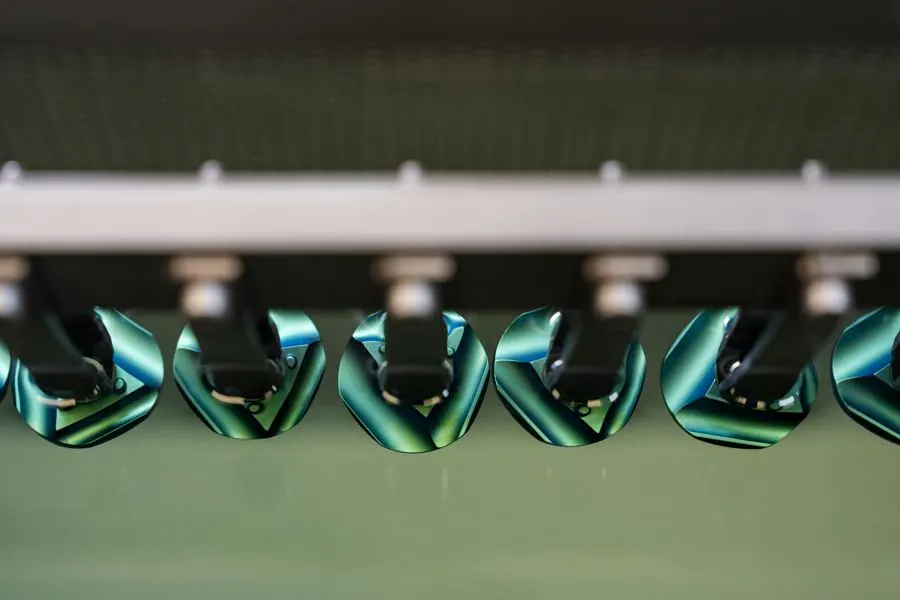
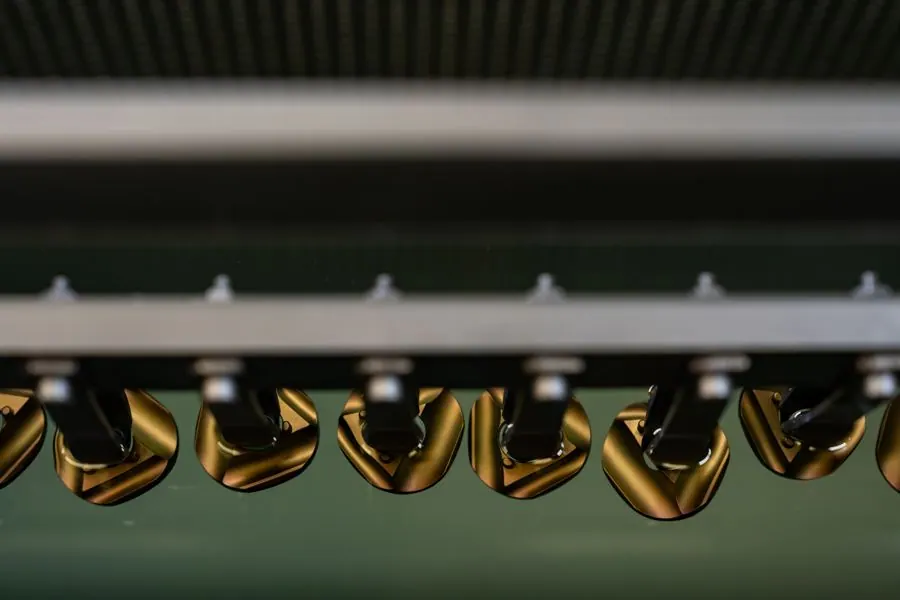
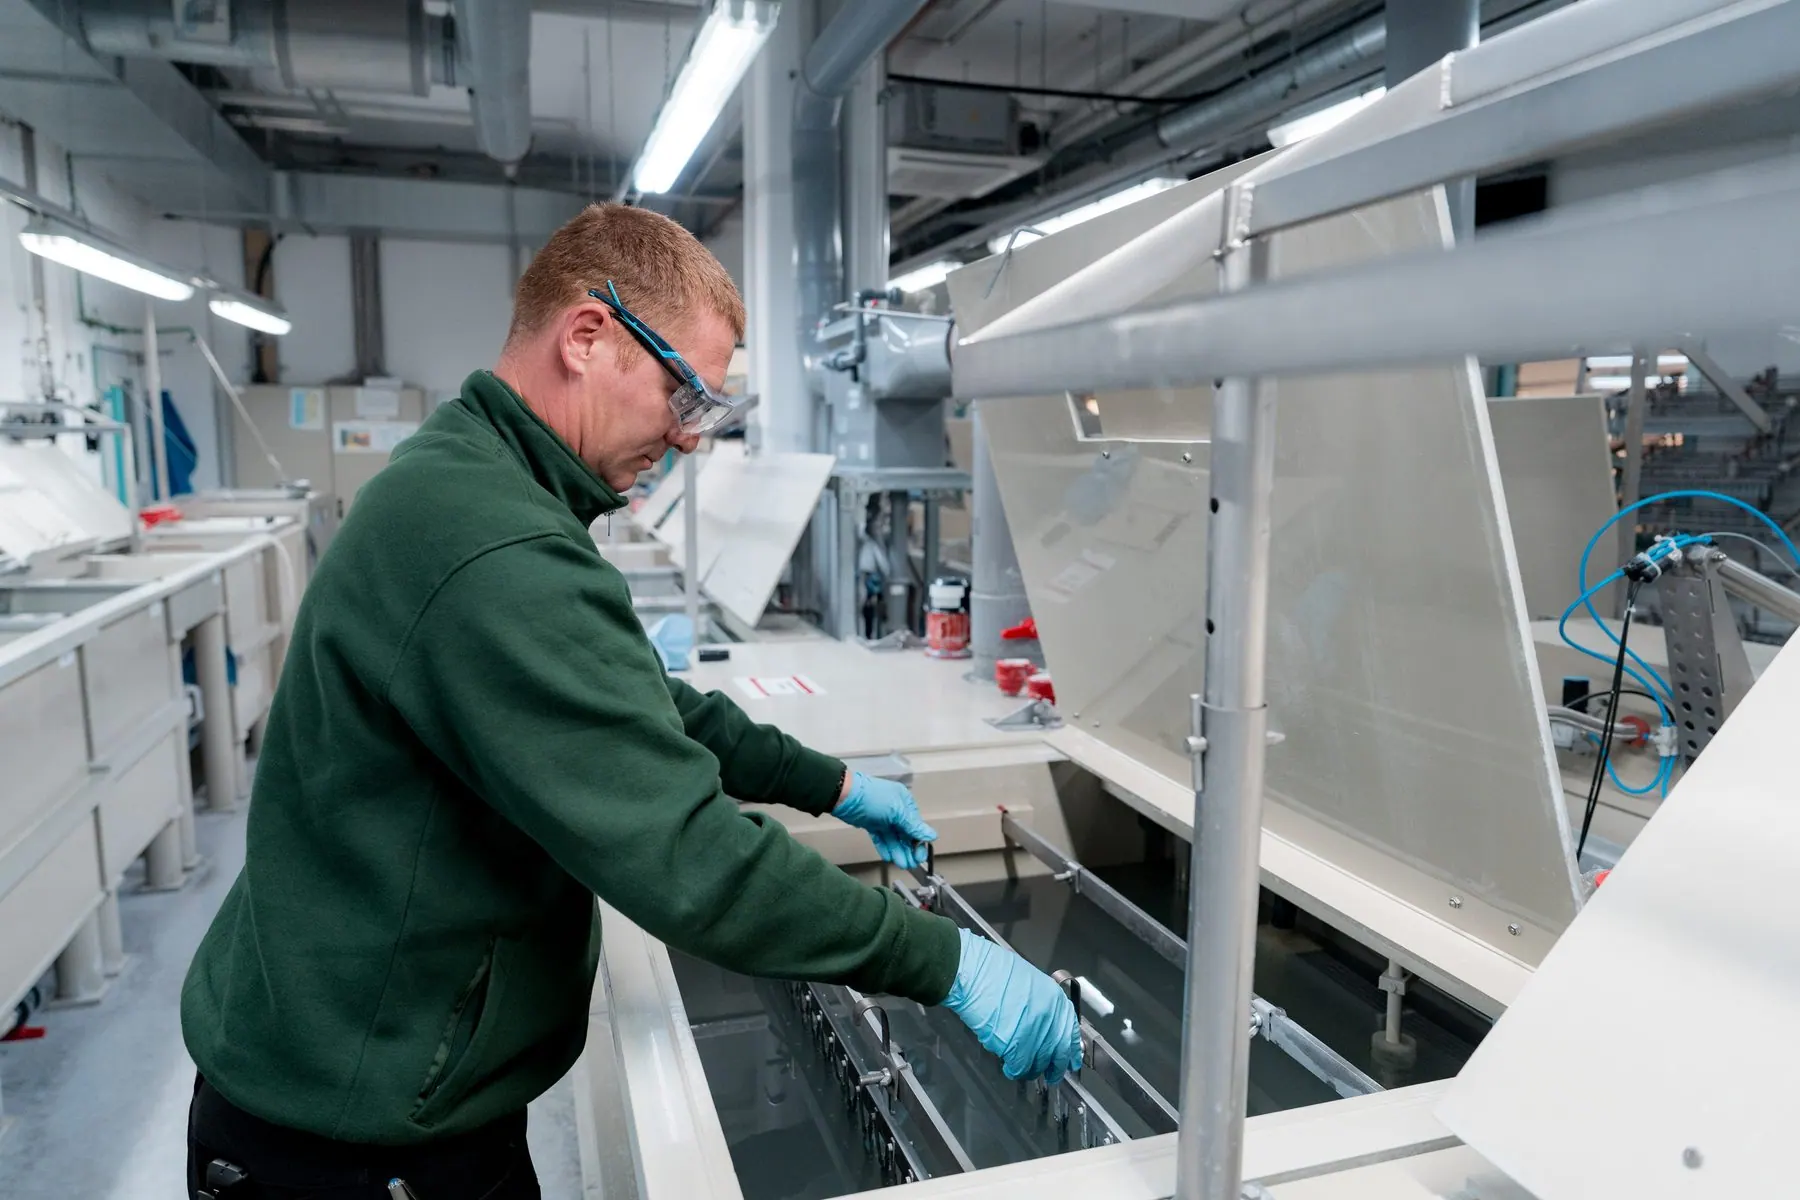
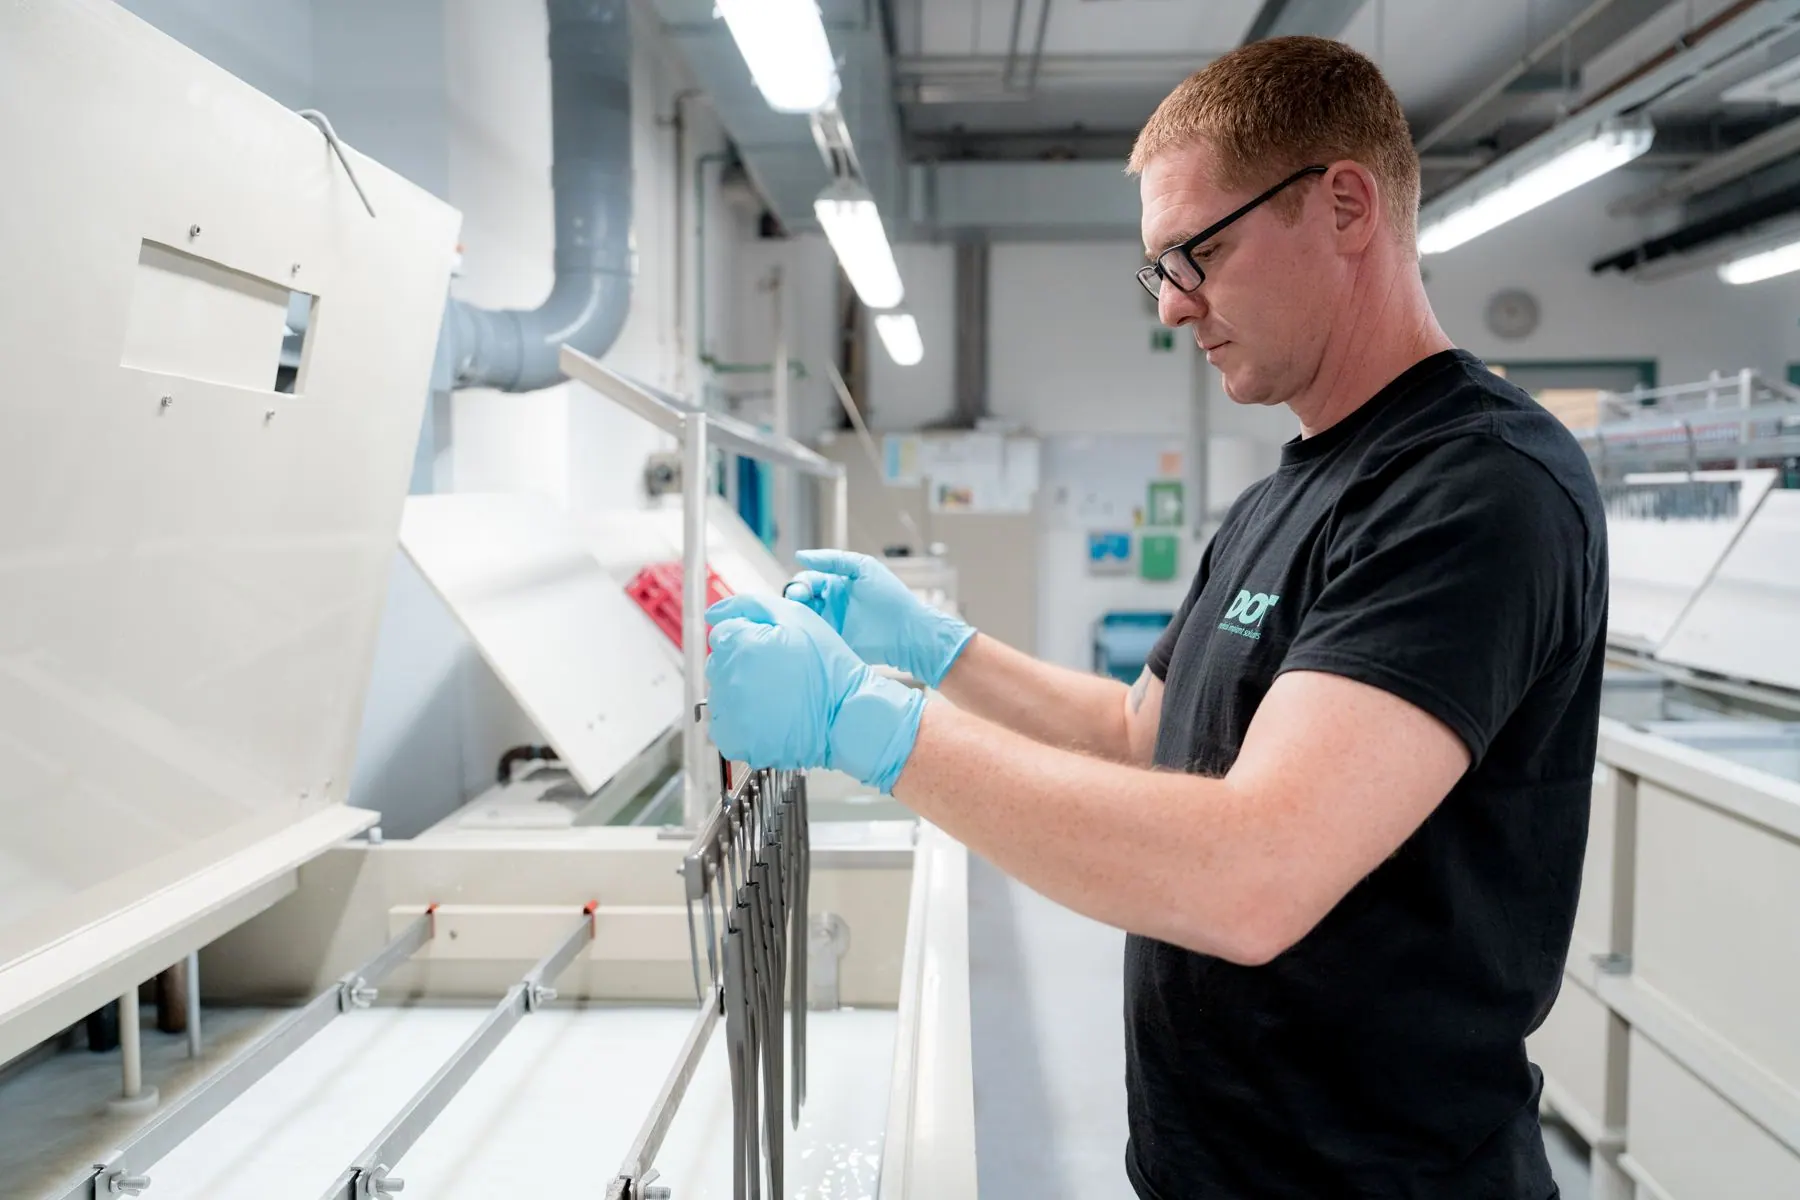
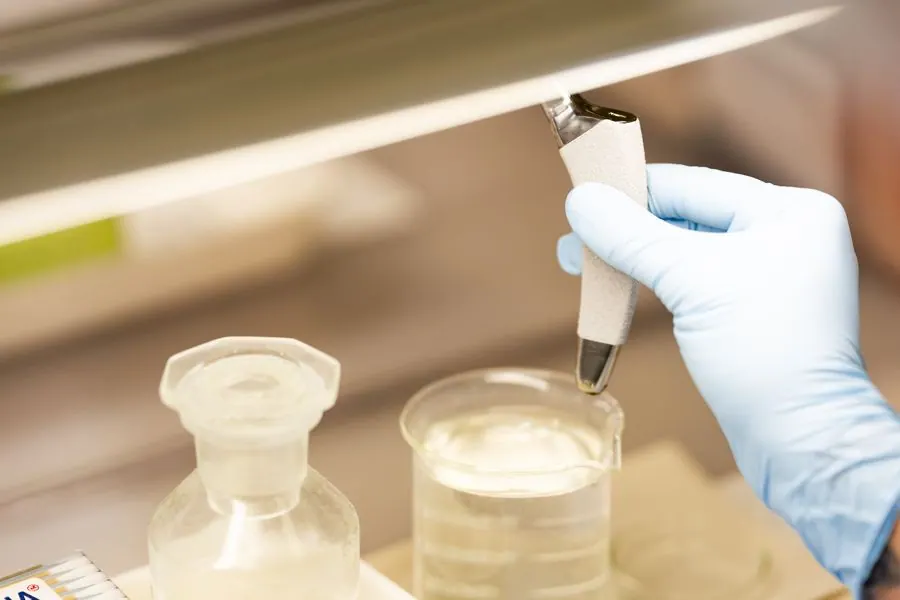
Elektrolytbäder in Rostock. Farbmessung im eigenen Labor.
Beide Verfahren laufen mit vorgeschalteter Reinigung und nachgeschalteter Spülung im validierten Prozess. Das hauseigene Prüflabor prüft Farbmessung an Metallproben, Rauheit, Schichtdicke und auf Wunsch Ermüdungs- und Reibwertkennwerte. Typ III wird auch bei DOT America in Columbia City angeboten.
Osteosynthese, Dental, Gelenkersatz, Instrumente.
Häufig beides an einem Produkt: Typ II am Gewinde für die Entfernbarkeit, Typ III am Kopf für die Größenkennung.
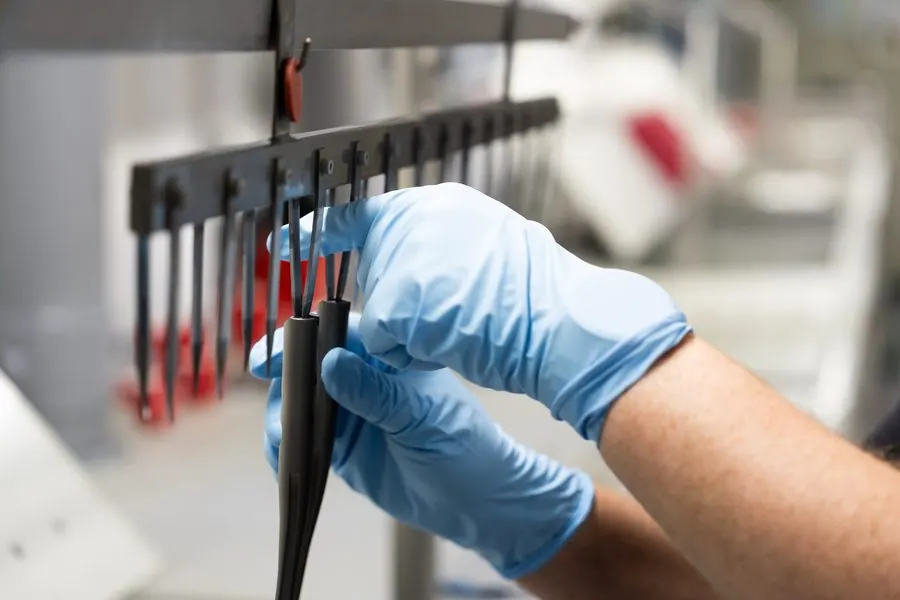
Schrauben, Platten, Nägel, Fixateure
Typ II für die Entfernbarkeit, Typ III für die Größe.
Abutments und Schrauben
Befestigungs-, Abutment- und Deckschrauben.
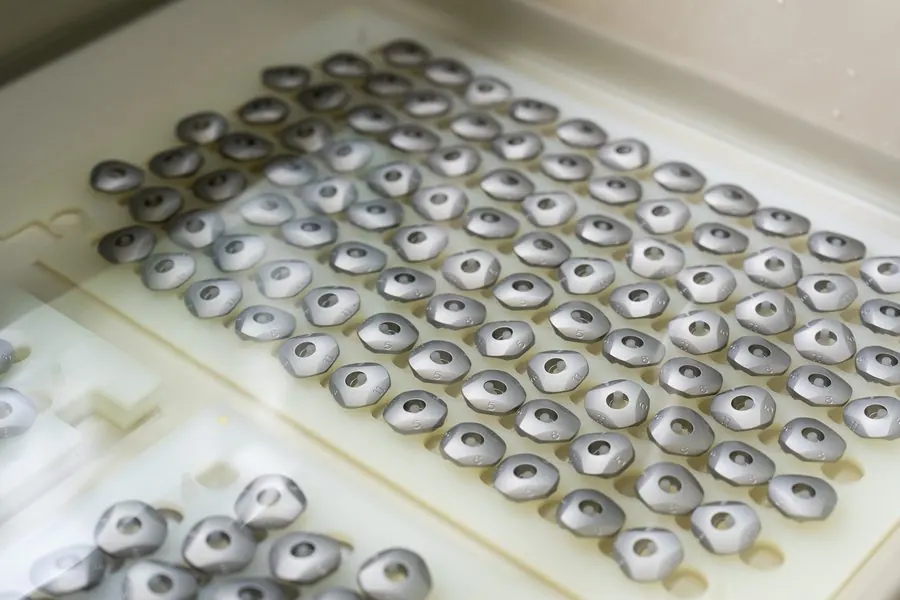
Adapter und Verbindungselemente
Teilkomponenten aus Titan.
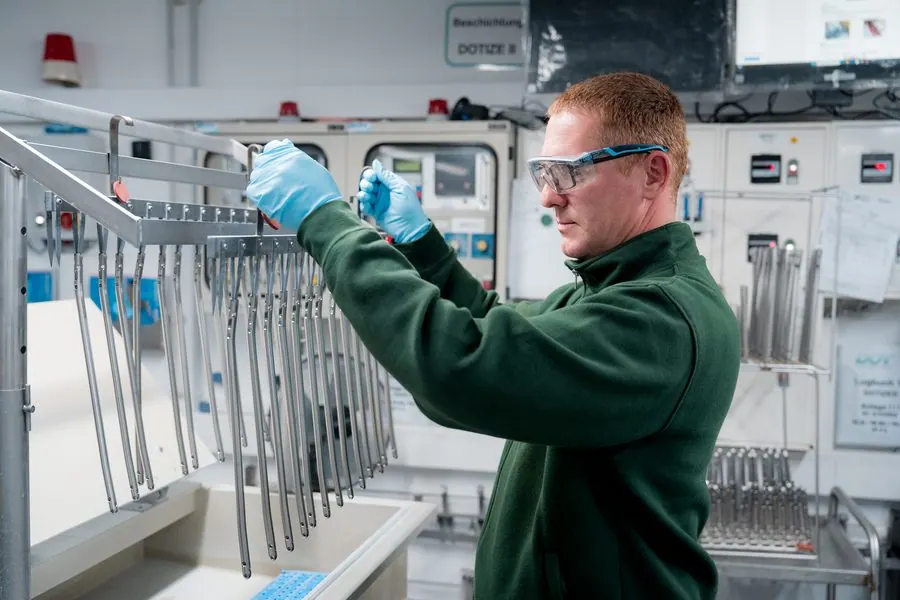
Titaninstrumente mit Farbkennung
Zuordnung im Set auf einen Blick.
Vom gereinigten Teil zur gemessenen Farbe.
Reinigen
Vorgeschaltete Reinigung, damit die Oxidschicht gleichmäßig wächst.
Maskieren
Wenn Typ II und Typ III an einem Teil kombiniert werden, in getrennten Zonen.
Anodisieren Rostock
Elektrolytbad, Spannung nach Zielfarbe oder Zielschichtdicke.
Spülen und Prüfen Prüflabor
Farbmessung an Metallproben, Rauheit, Schichtdicke. Musterteile mit Farbmessprotokoll.
Fragen aus Einkauf und Entwicklung.
Worin unterscheiden sich Typ II und Typ III Anodisierung?
Bleiben die Maße des Bauteils erhalten?
Sind die Farben der Typ III Anodisierung farbecht?
Kann ein Bauteil Typ II und Typ III zugleich erhalten?
Welche Legierungen sind geeignet?
Farbreihe oder Entfernbarkeit: Wir stellen die Oberfläche auf Ihr Produkt ein.
Schicken Sie Zeichnung, Legierung und die gewünschte Farbcodierung. Sie erhalten Musterteile mit Farbmessprotokoll.