
Fünf Verfahrensfamilien, rund 25 qualifizierte Prozesse.
Die Oberfläche entscheidet, ob ein Implantat einwächst, gleitet, erkennbar bleibt oder Wirkstoff abgibt. Seit 1992 beschichtet DOT in Rostock Implantate und Instrumente für Orthopädie, Traumatologie, Dental und Kardiologie.
Jede Familie löst eine andere Aufgabe im Körper.
Einwachsen, heilen, gleiten, unterscheiden, Wirkstoff abgeben. Jede Kachel führt zur Detailseite mit technischen Daten.
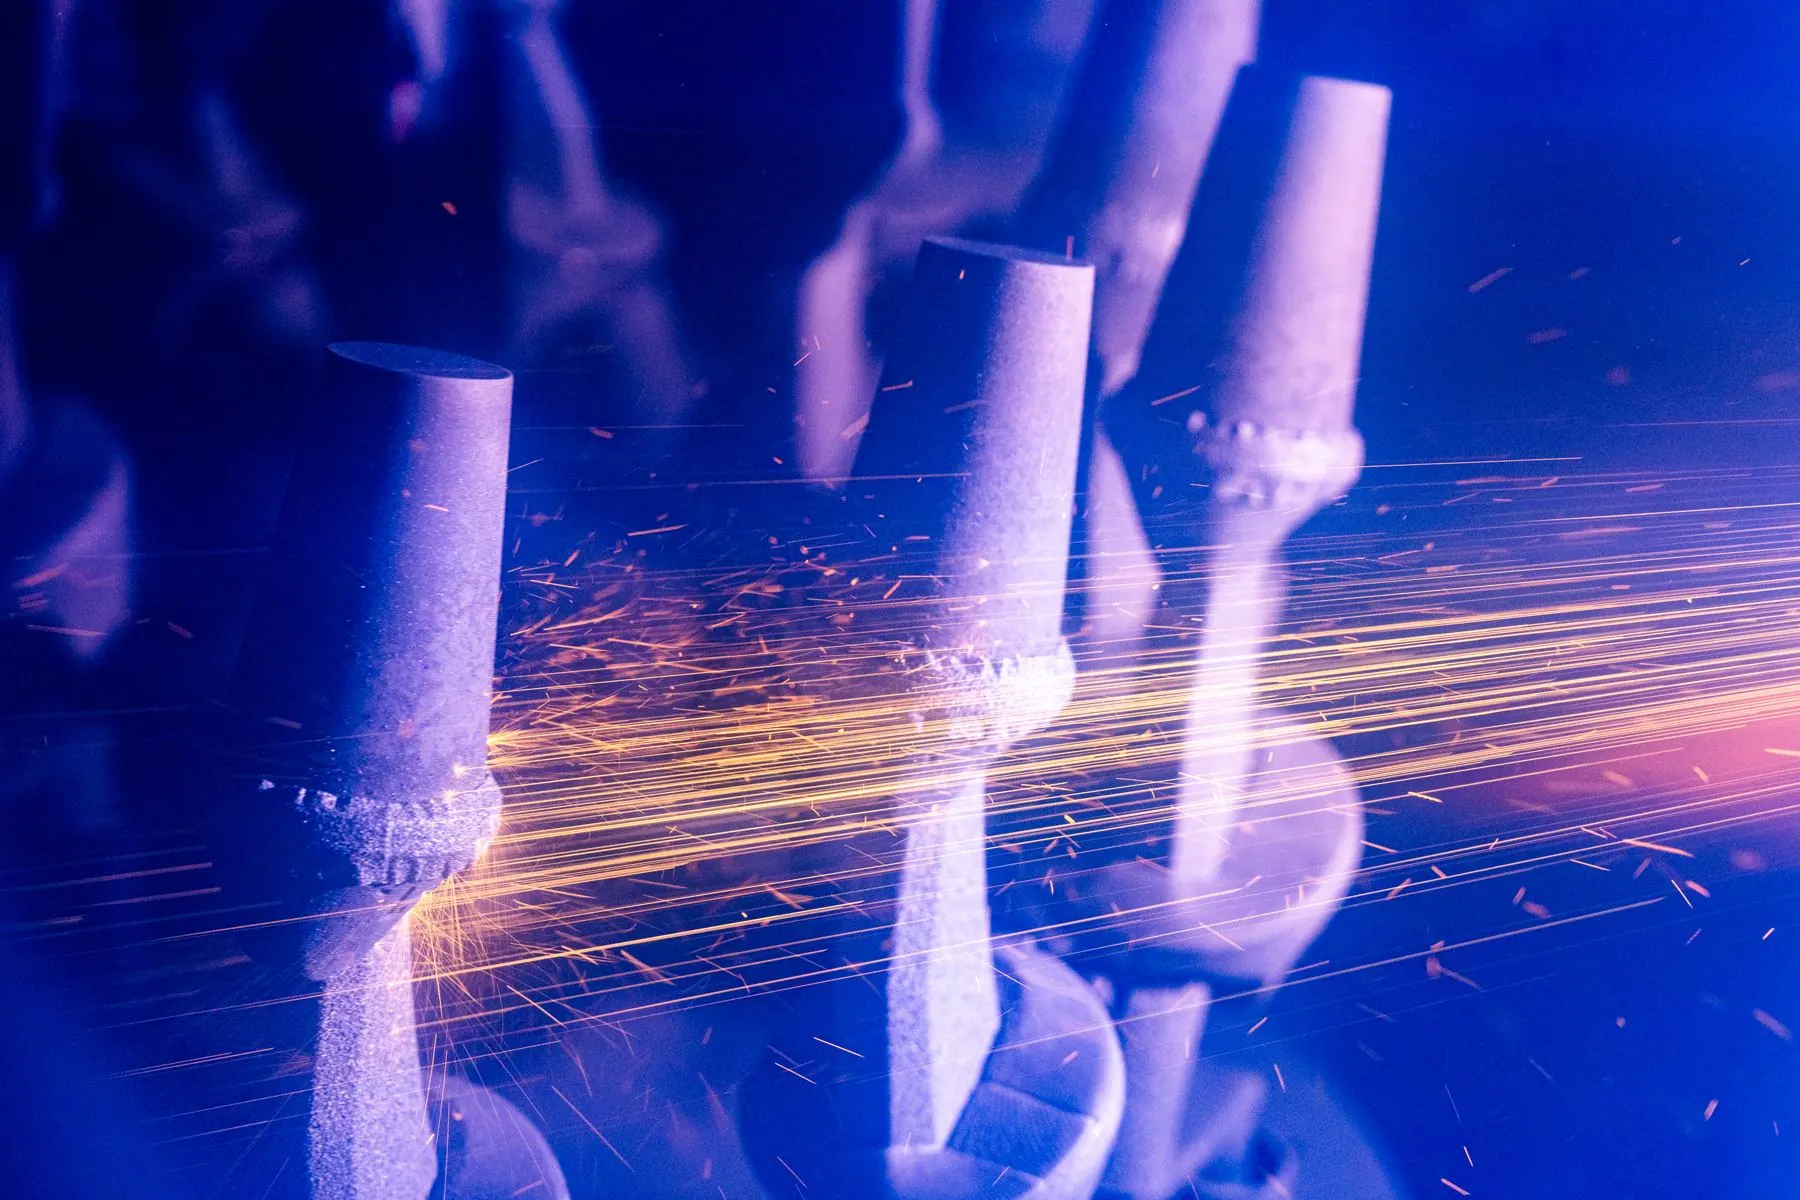
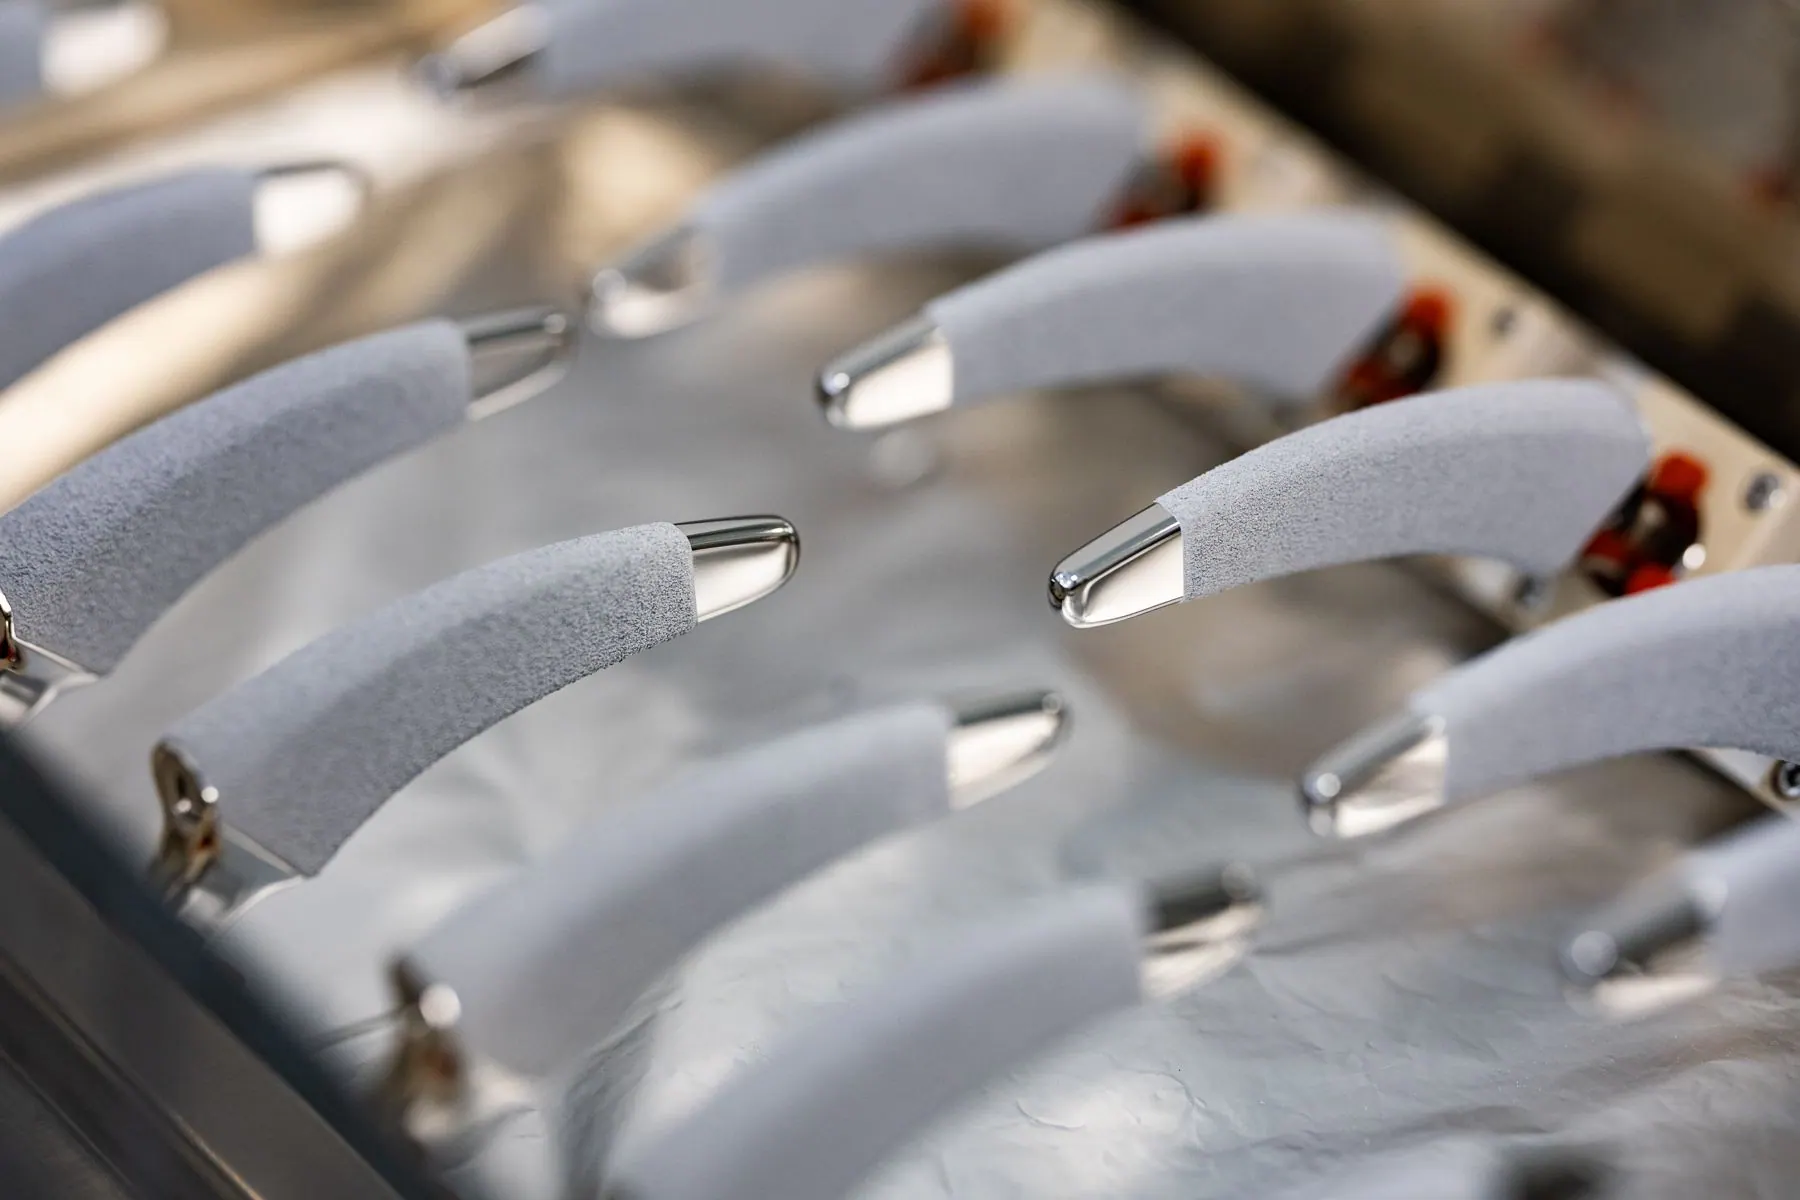
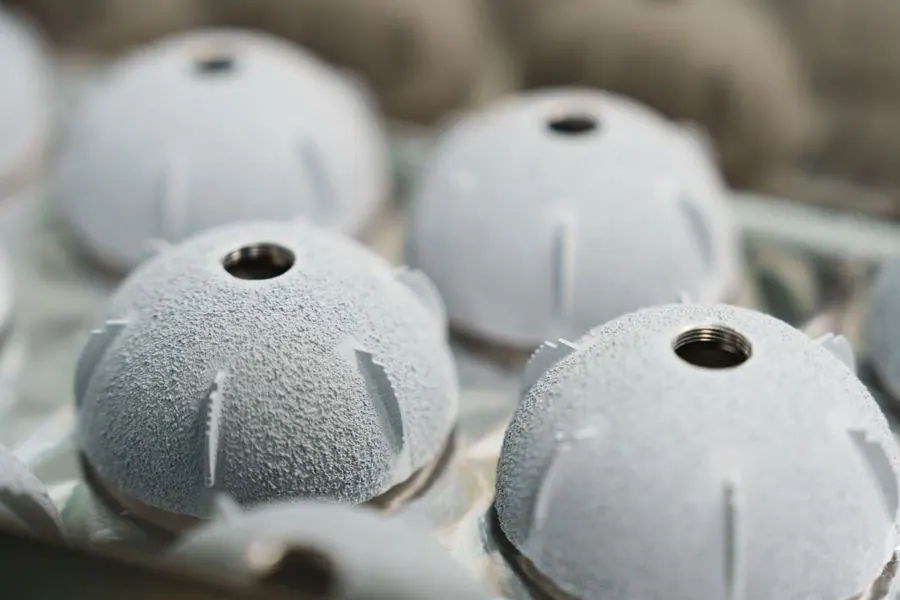
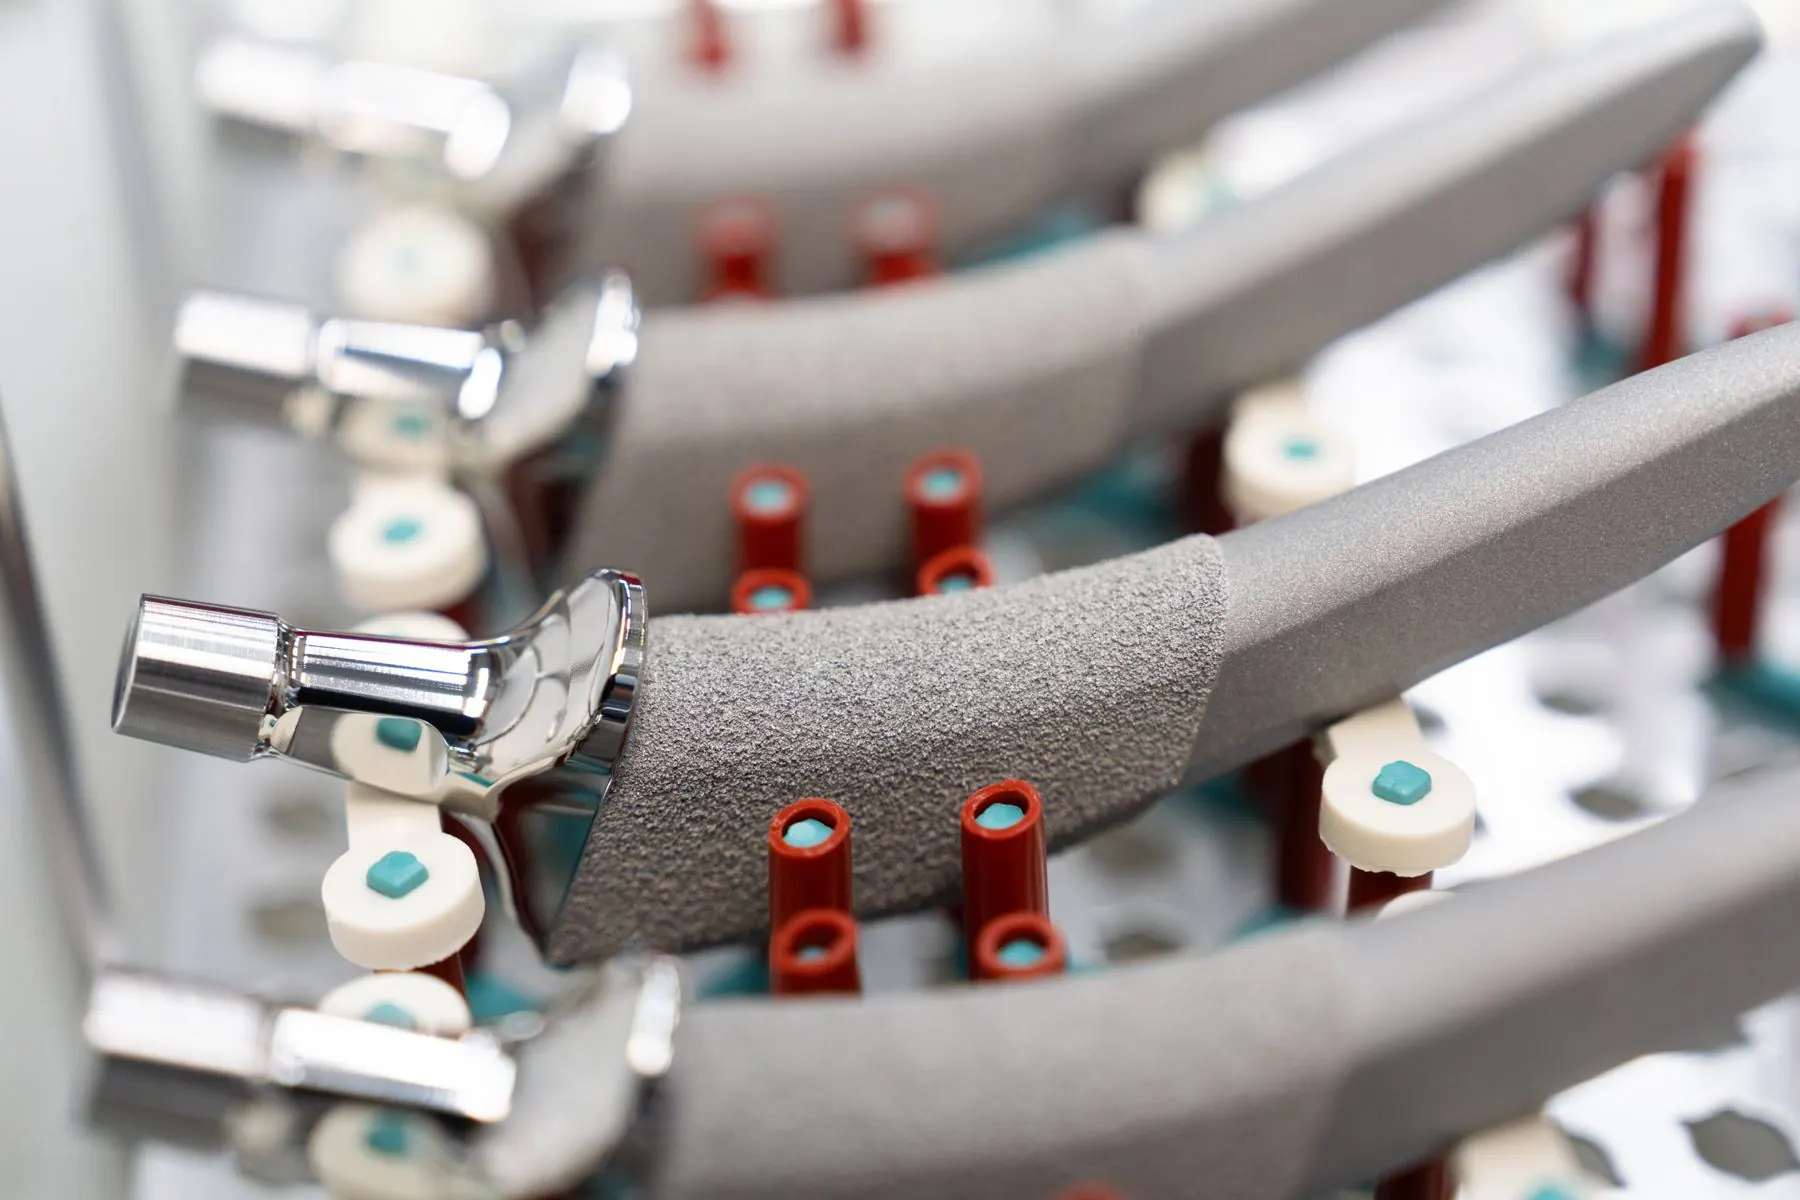
Titan-Plasmaspritzen
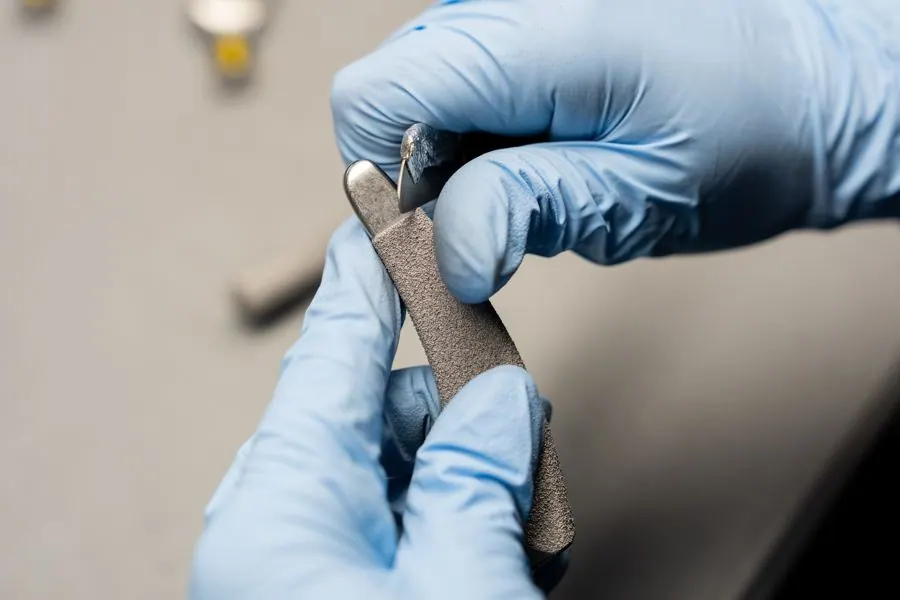
Hochporöse Titanschicht für die zementfreie Verankerung. Auf Metall, Keramik und PEEK. Sieben VPS-Anlagen in Rostock.
Zum Verfahren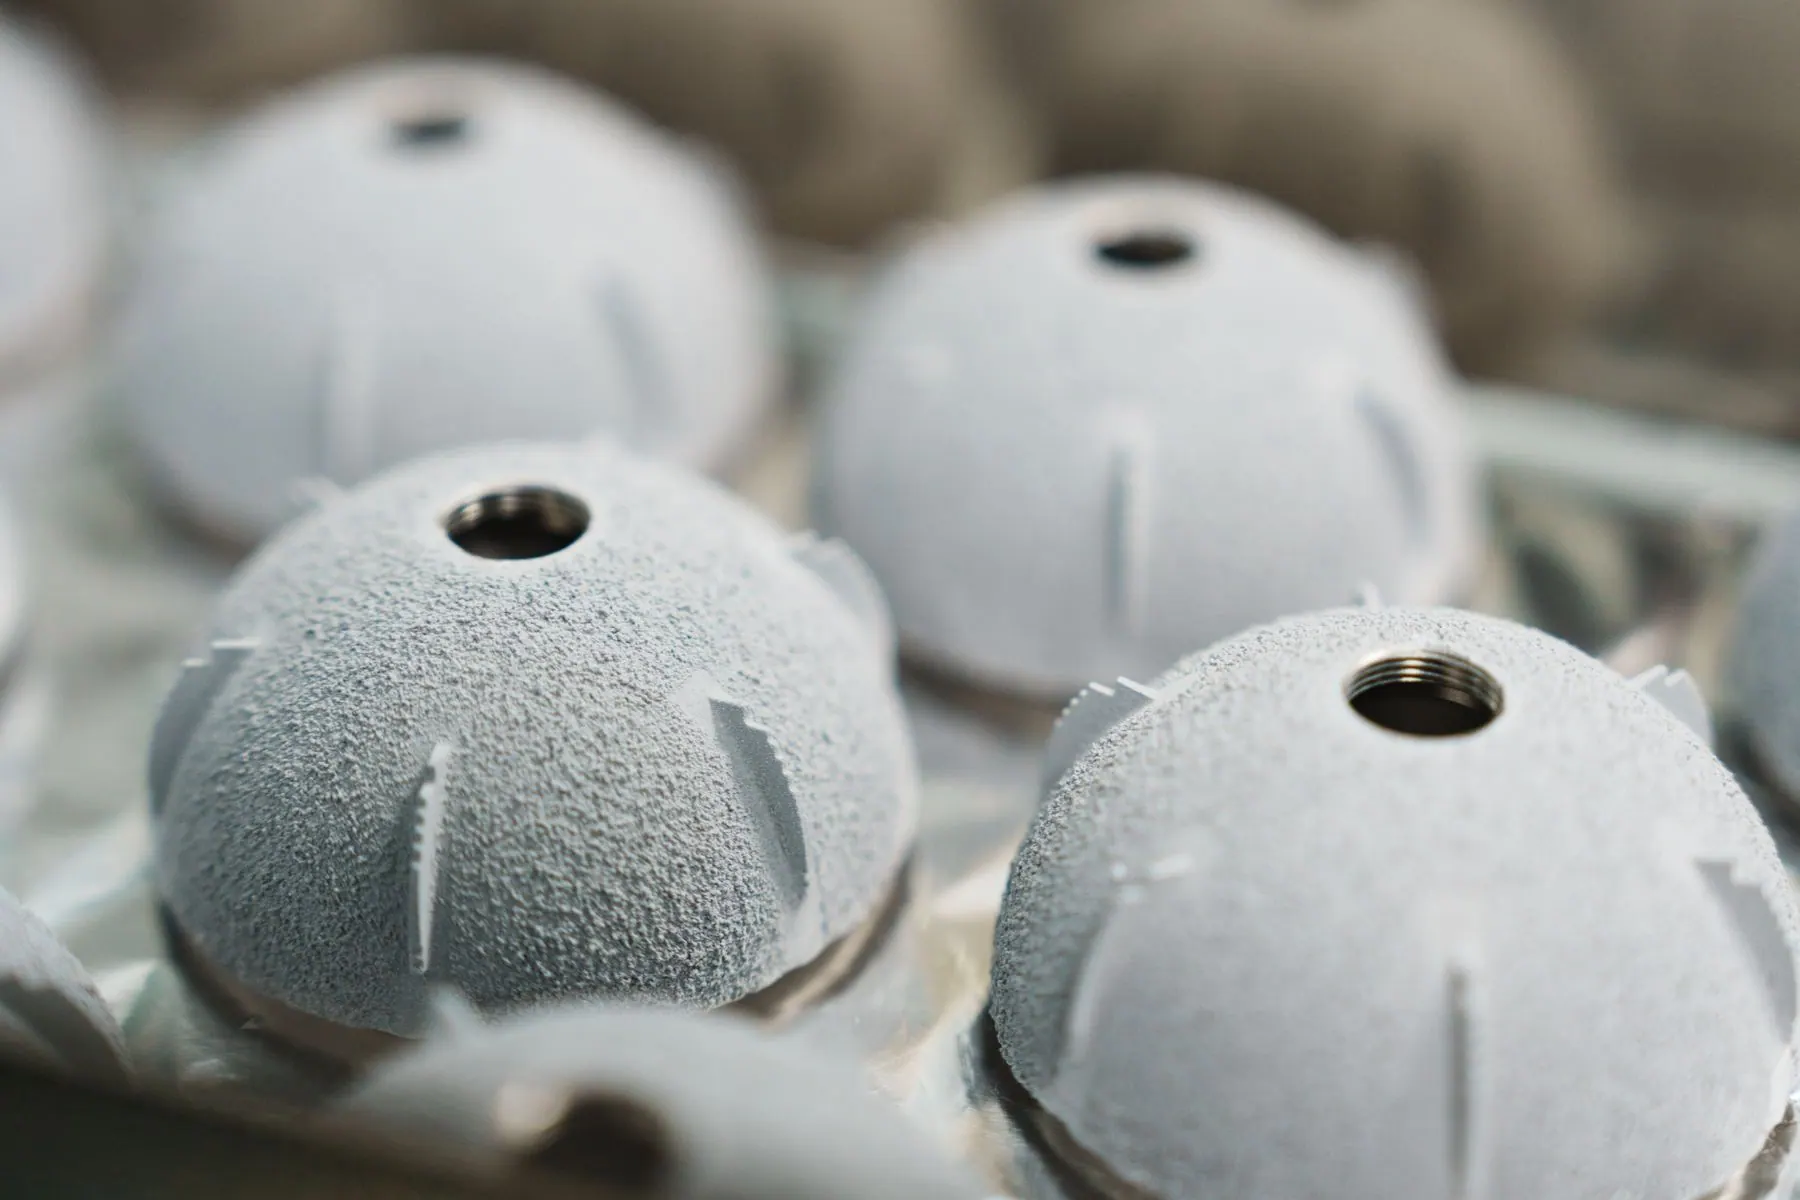
Calciumphosphat: BONIT® und HA
Resorbierbare Schichten, die den Knochen an die Oberfläche holen. Elektrochemisch als BONIT®, plasmagespritzt als Hydroxylapatit.
Zum Verfahren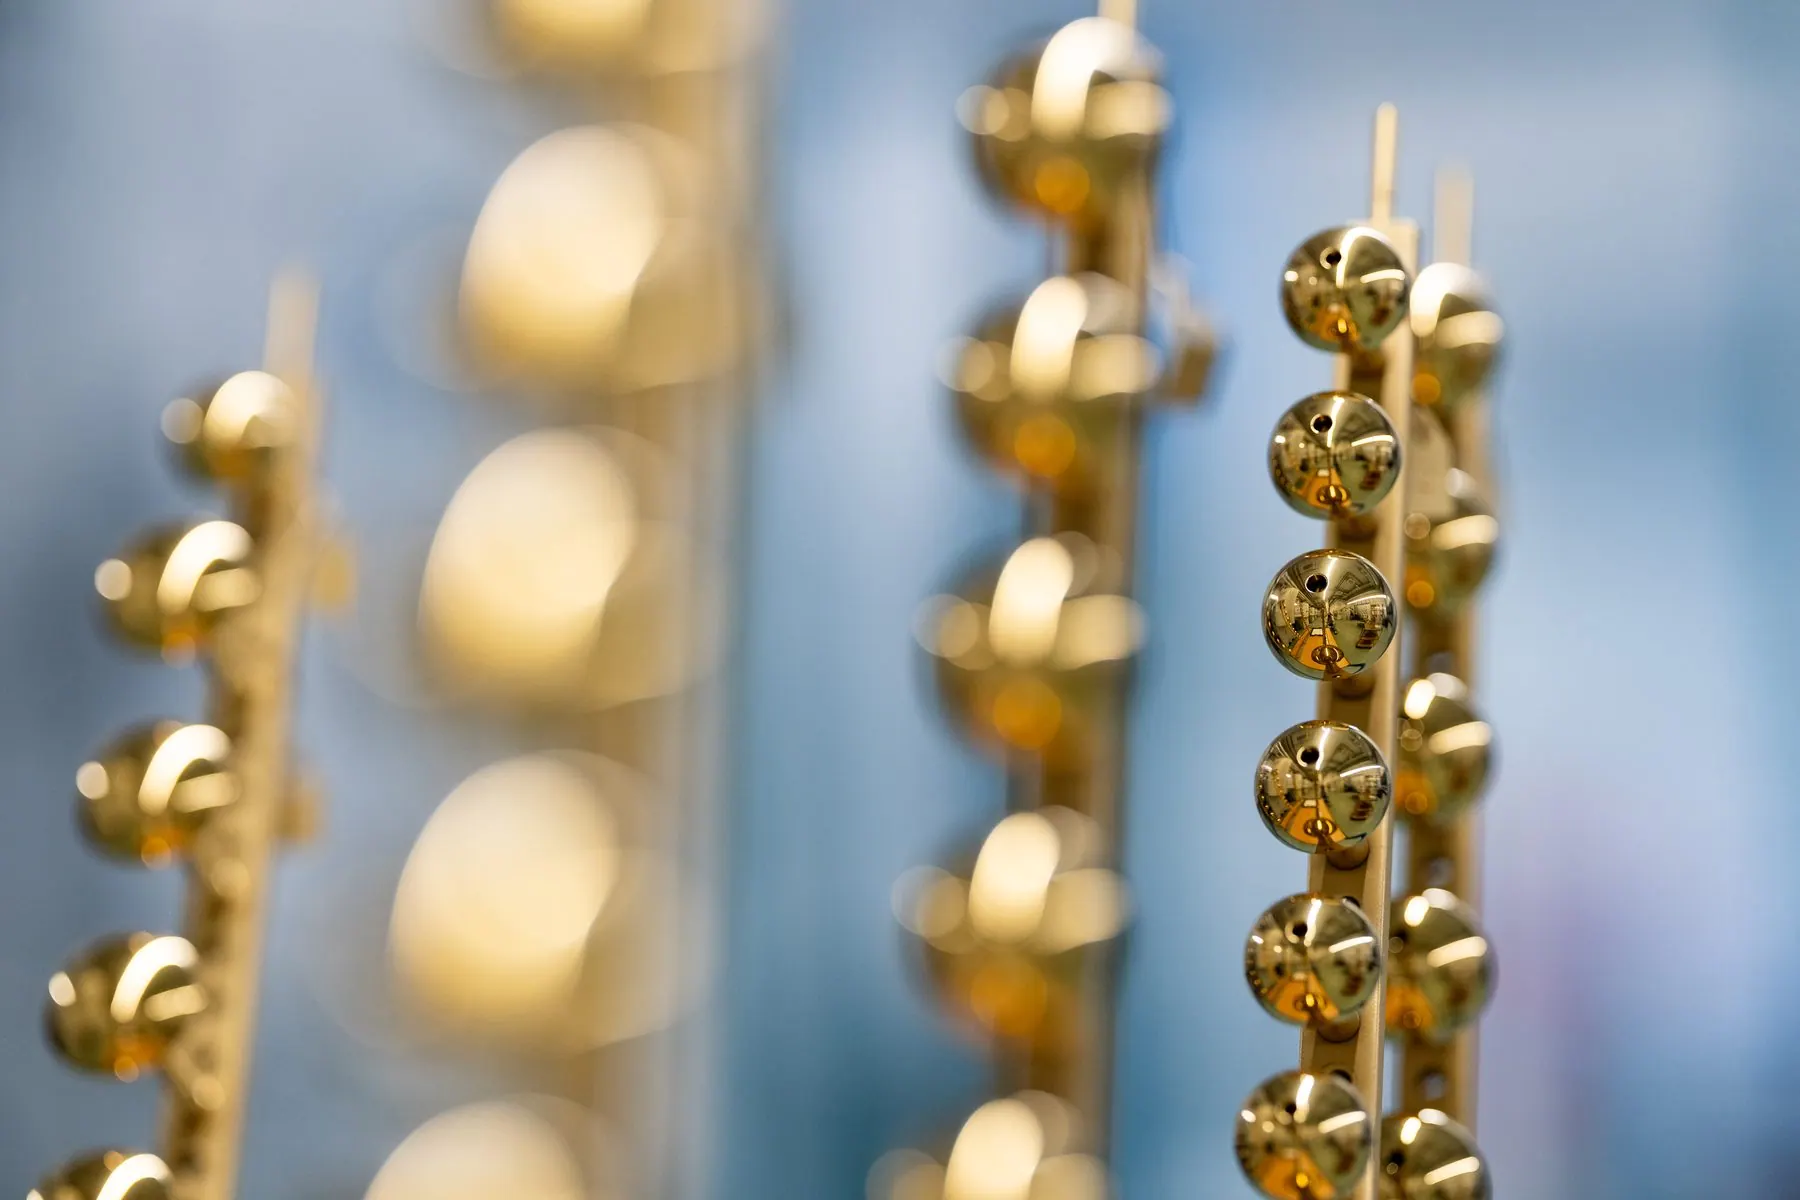
PVD-Hartstoffschichten
Keramische Schichten aus TiN, TiNbN, TiAlN, ZrN und DLC. Weniger Abrieb, weniger freigesetzte Nickel-, Kobalt- und Chromionen.
Zum Verfahren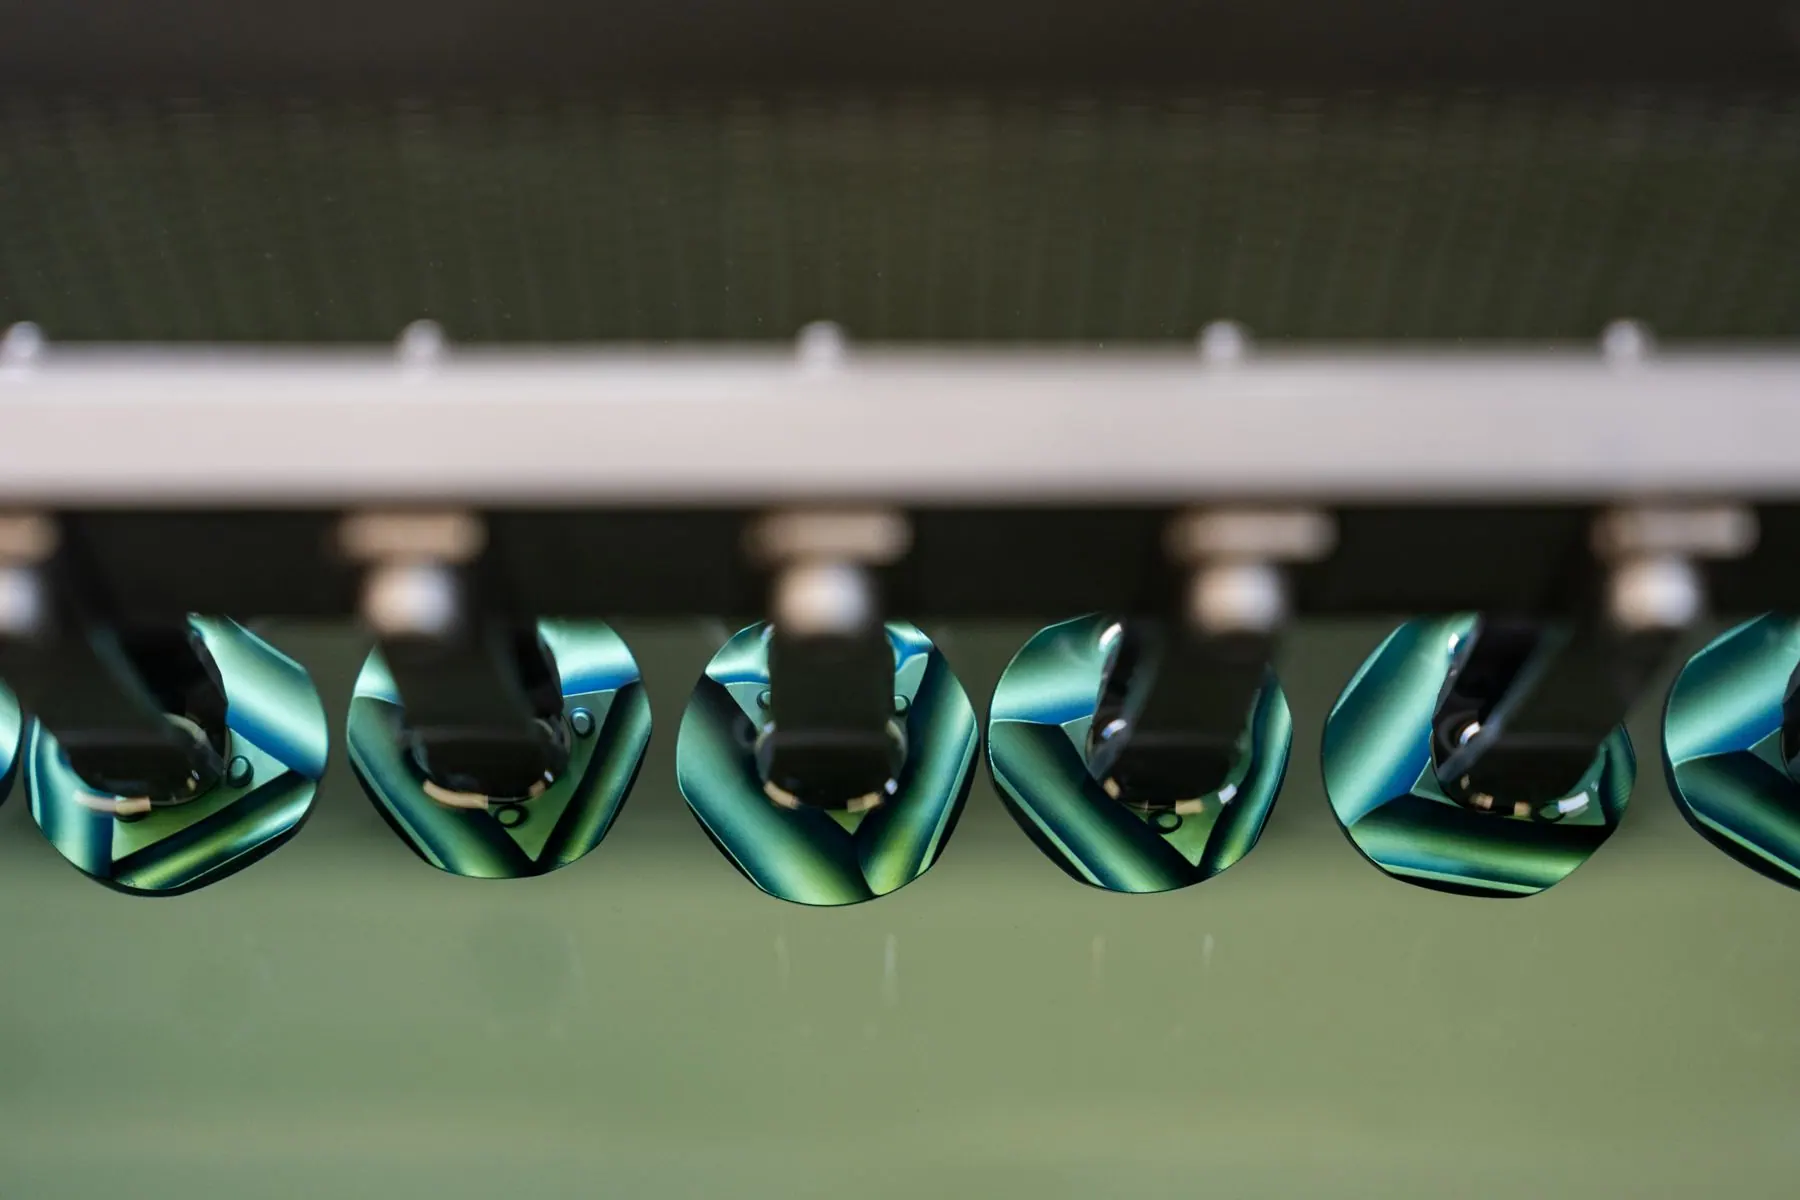
Titan-Anodisierung: DOTIZE® und Farbcodierung
Typ II härtet die Oberfläche und erleichtert die Explantation. Typ III erzeugt Interferenzfarben zur Größenkennung, ohne Farbstoff und ohne Maßänderung.
Zum VerfahrenWirkstoffbeschichtung für Stents und Ballonkatheter
Immunsuppressiva und Zytostatika, homogen aufgetragen über ein eigenes Sprühverfahren, mit definierter Abgabe. Analytik per HPLC im eigenen Labor.
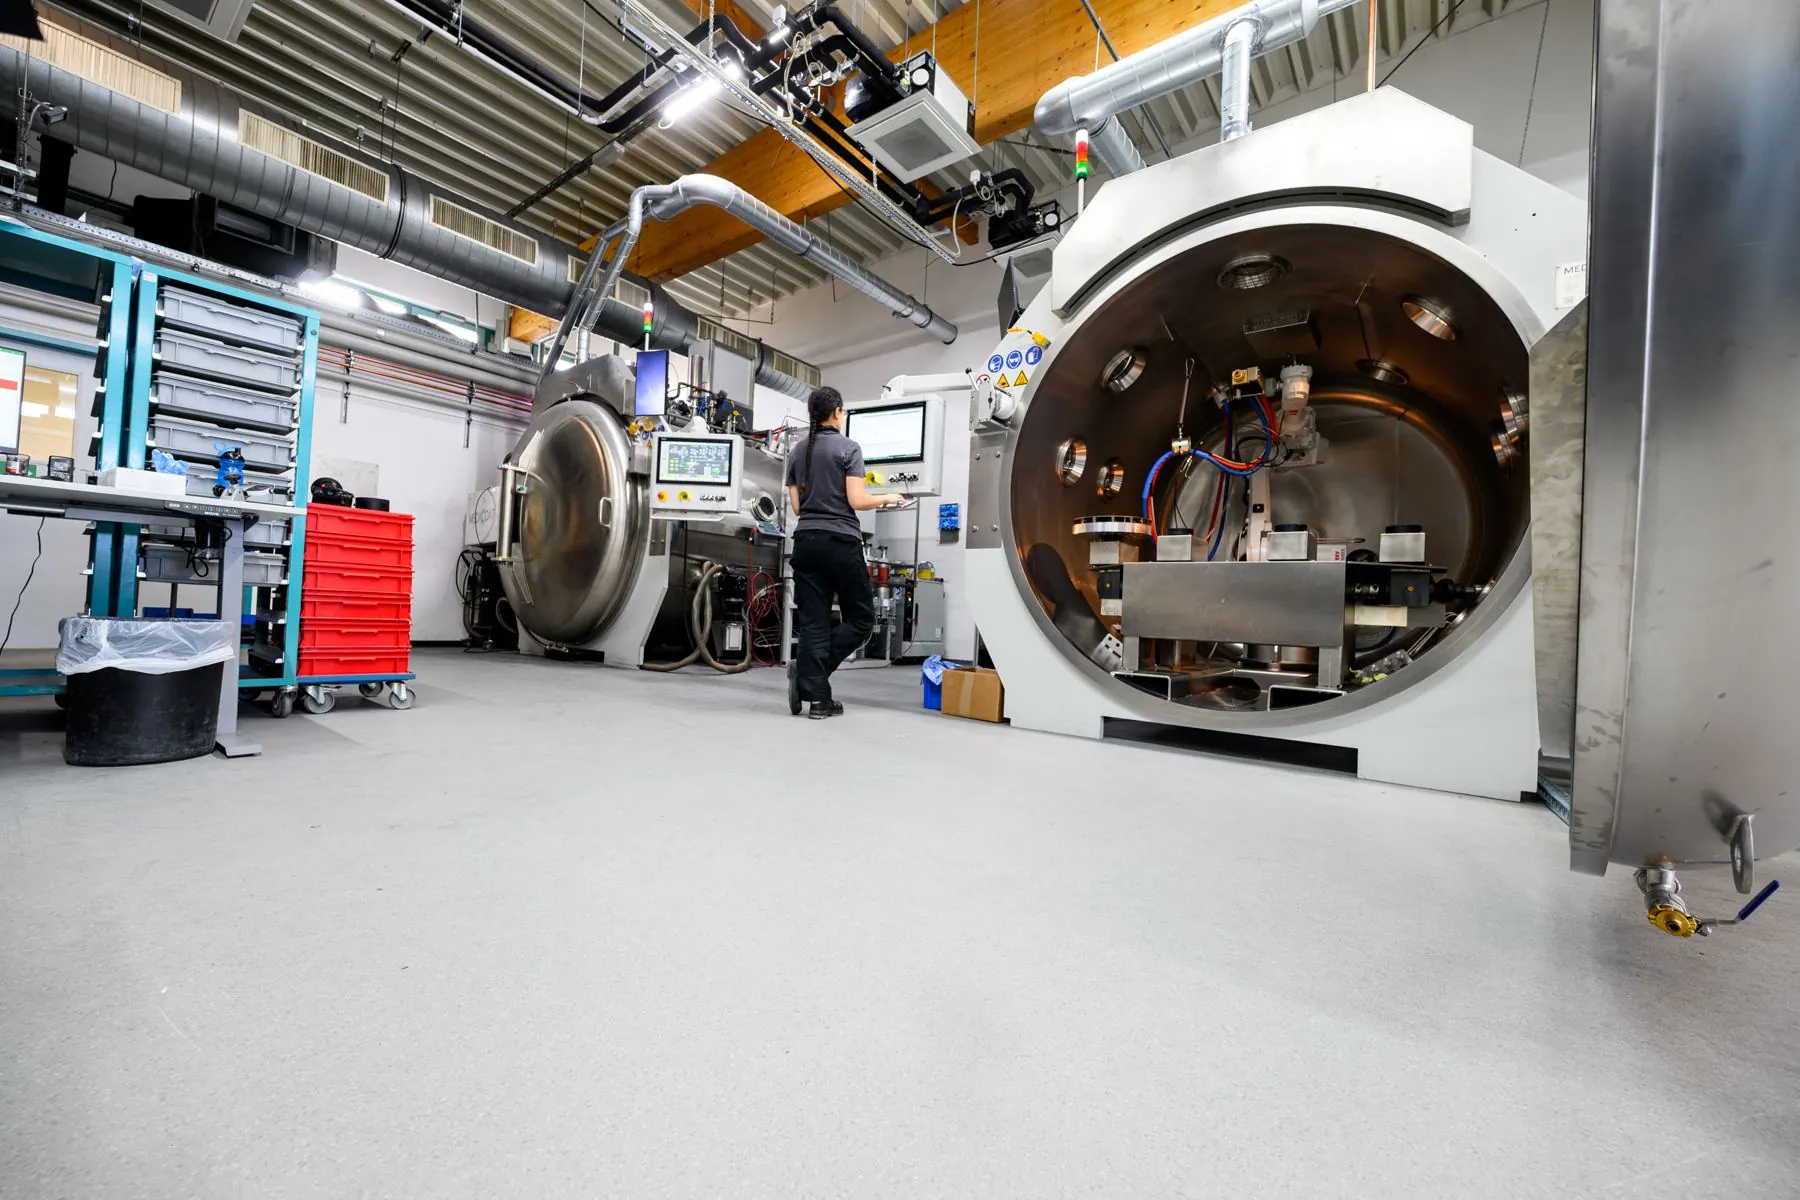
Rund 25 qualifizierte Prozesse unter einem Dach.
Strahlen, Maskieren, Polieren und Reinigen laufen im Haus, ebenso Prüflabor und Reinraumverpackung. Die Schicht wird dort geprüft, wo sie entsteht.
Alle Verfahren in einer Tabelle.
Werte gelten für Standardprozesse. Abweichende Anforderungen stimmen wir im Einzelfall ab.
| Verfahren | Zweck | Schichtdicke | Substrate | Norm / Nachweis |
|---|---|---|---|---|
| Titan-Plasmaspritzen (TPS) | Zementfreie Verankerung durch Knocheneinwuchs | 30 – 800 µm | Titan, CoCr, Stahl, Keramik, PEEK | ISO 5832-2, ASTM F1580, Haftzug ASTM F1147 |
| BONIT® (elektrochemisch) | Beschleunigte Knochenanlagerung, resorbierbar | 20 ± 10 µm | Titan, Titanlegierungen, TPS, additiv gefertigte Strukturen | Ca/P 1,1 ± 0,1, Haftzug ≥ 15 MPa |
| Hydroxylapatit (plasmagespritzt) | Primärstabilität und Langzeitverankerung | nach Anforderung | Titan, Titanlegierungen | ASTM F1147, ASTM F1044, Kristallinität ≥ 45 % |
| PVD: TiN, TiNbN, TiAlN, ZrN | Abrieb- und Ionenreduktion an Gelenkflächen und Instrumenten | 0,5 – 7 µm | Titan, Stahl, CoCr, Hartmetall | Haftfestigkeit HF ≥ 1, DIN EN ISO 26443 |
| PVD: DLC | Reibungsarme Instrumente und Werkzeuge | 0,5 – 2,5 µm | Stahl, Hartmetall | Haftfestigkeit HF 1 – 3, DIN 4856 |
| Anodisierung Typ II (DOTIZE®) | Härtere Oberfläche, leichtere Explantation, weniger Kaltverschweißen | 1 – 2 µm | Titan, Titanlegierungen | AMS 2488 |
| Anodisierung Typ III (Farbe) | Größen- und Komponentenkennung ohne Farbstoff | 20 – 200 nm | Titan, Titanlegierungen | Farbcodierung nach Kundenstandard |
| Wirkstoffbeschichtung | Restenoseprophylaxe durch lokale Wirkstoffabgabe | dünn, homogen | Stents, Ballonkatheter | HPLC-Gehaltsbestimmung, GMP |
Welche Schicht wofür.
Die Aufgabe im Körper bestimmt das Verfahren. Sechs typische Fälle, jeweils mit der passenden Familie.
Dauerhaft im Knochen verankern
Titan-Plasmaspritzen erzeugt die poröse Struktur, in die Knochen einwächst. Soll die Einheilung schneller beginnen, kommt BONIT® darüber: die Kombination TPS-BONIT®.
Nach der Heilung wieder entfernen
Osteosyntheseprodukte sollen nicht einwachsen. DOTIZE® (Typ II) härtet die Oberfläche, senkt die Reibung und erleichtert die Explantation. Typ III kennzeichnet Größen farbig.
Zwei Flächen gleiten aufeinander
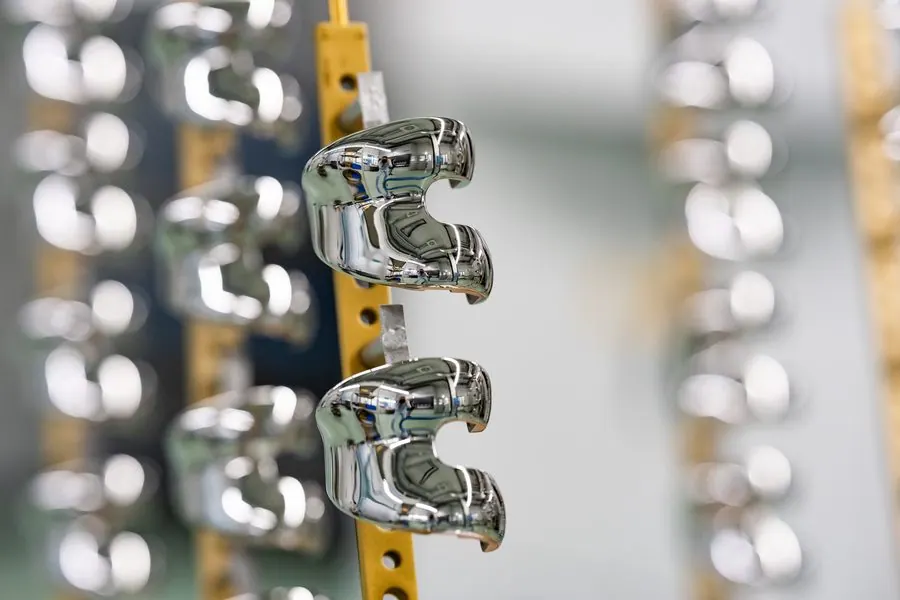
PVD-Hartstoffschichten reduzieren Abrieb und Ionenfreisetzung. TiNbN ist die Standardwahl für Gelenkflächen, DLC für Instrumente.
Zahnimplantat schnell belastbar
BONITex® verbindet eine gestrahlte, geätzte Struktur mit einer dünnen Calciumphosphatschicht für Blutbenetzung und frühe Knochenanlagerung.
Wirkstoff lokal abgeben
Für Stents und Ballonkatheter trägt DOT Immunsuppressiva oder Zytostatika im eigenen CMR-Reinraum auf. Die Freisetzungskinetik wird per HPLC bestimmt.
Bauteil aus Keramik oder PEEK
Auch nichtmetallische Implantate lassen sich mit TPS beschichten. Für Keramik entwickelt DOT im Projekt KeraDuo haftfeste, poröse Trägerschichten mit antibakterieller Wirkung.
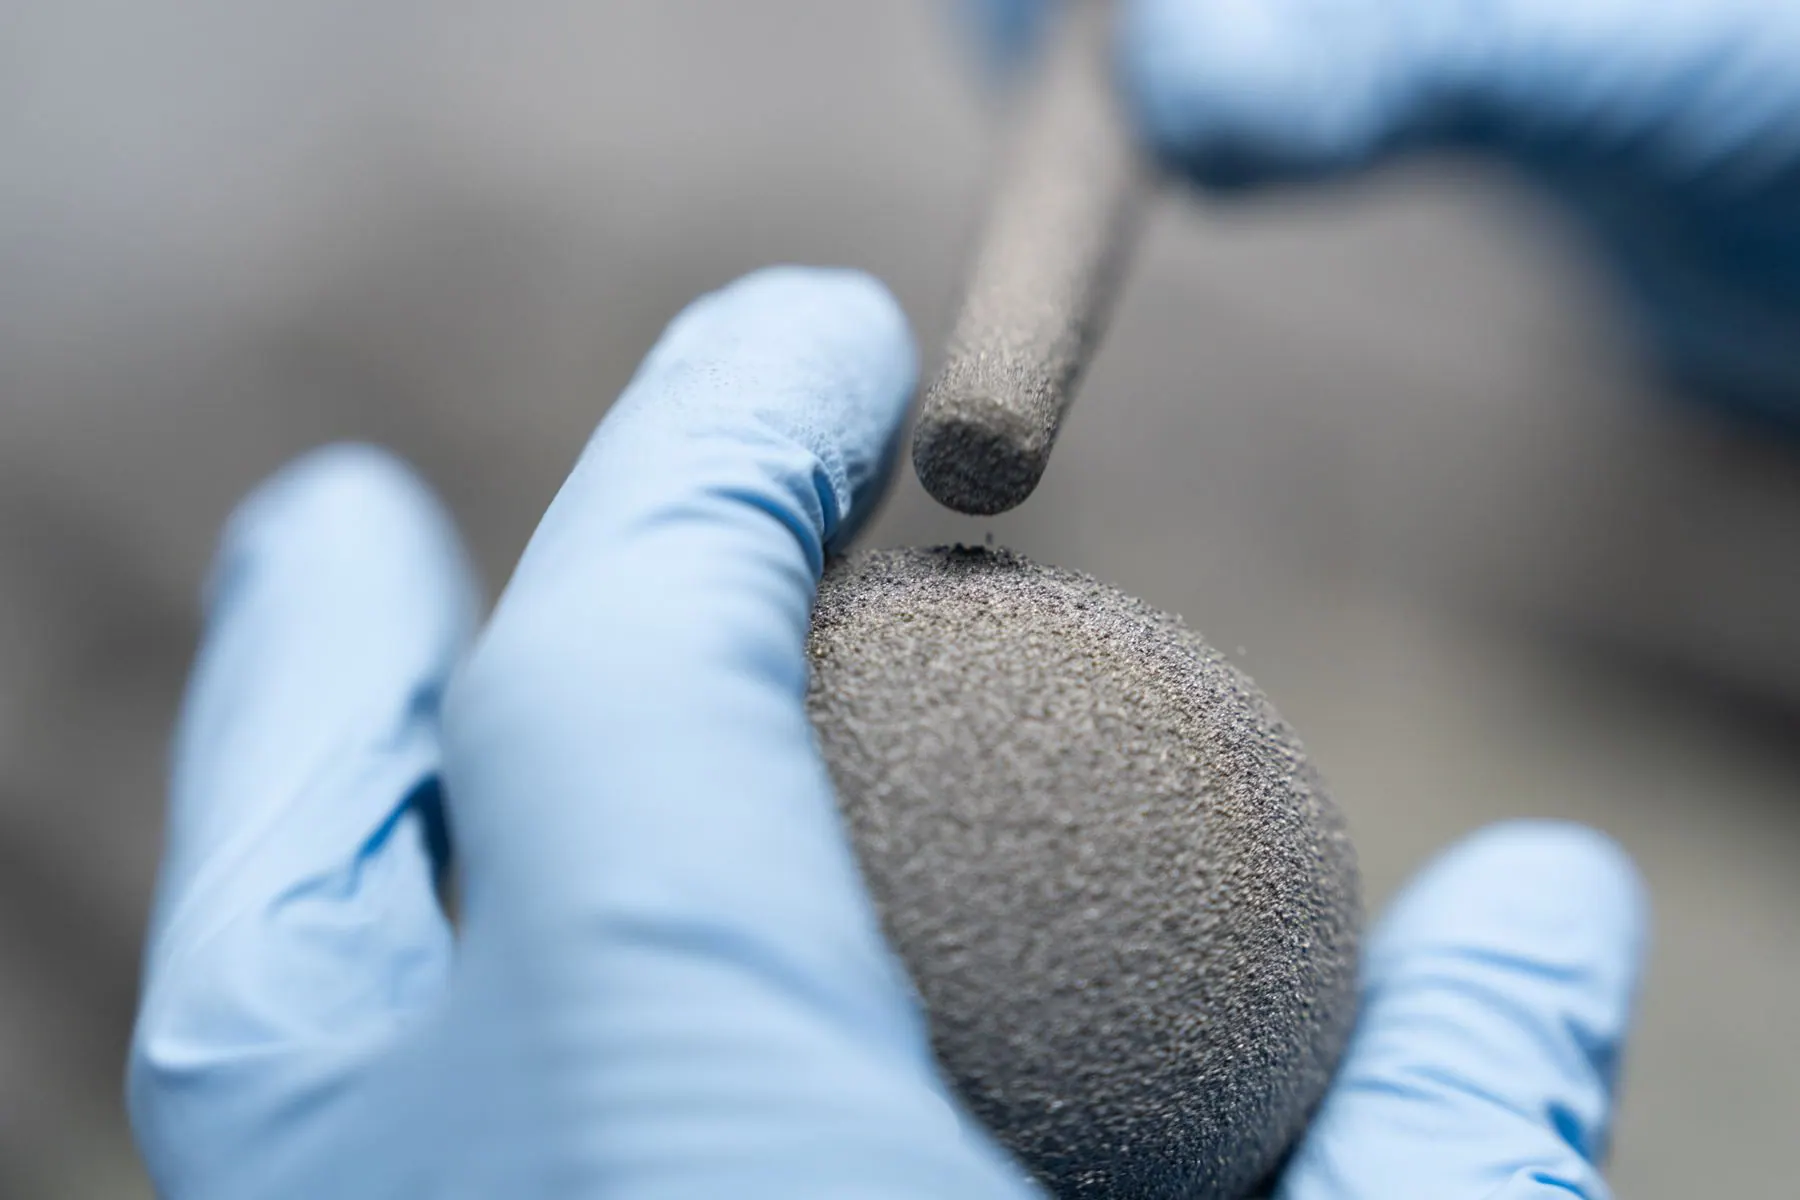
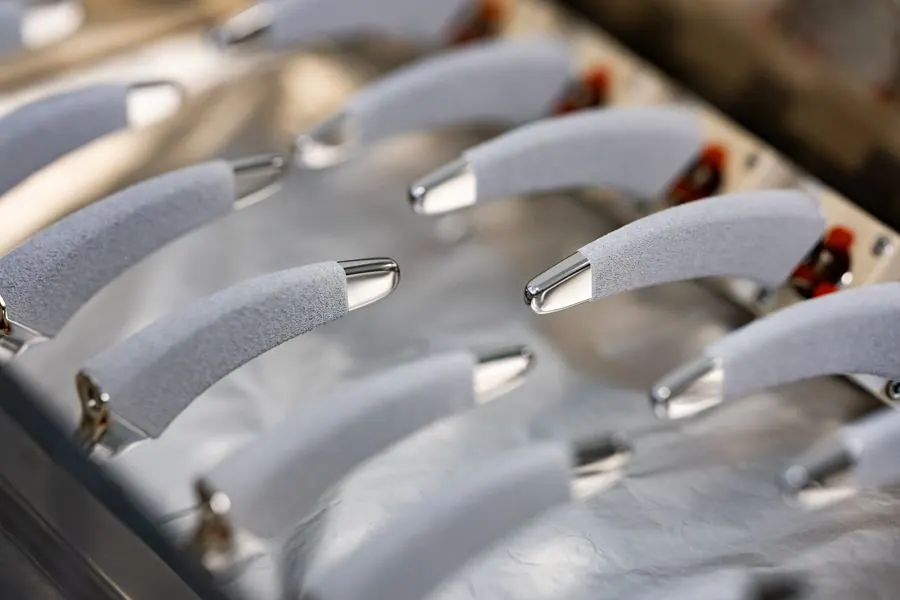
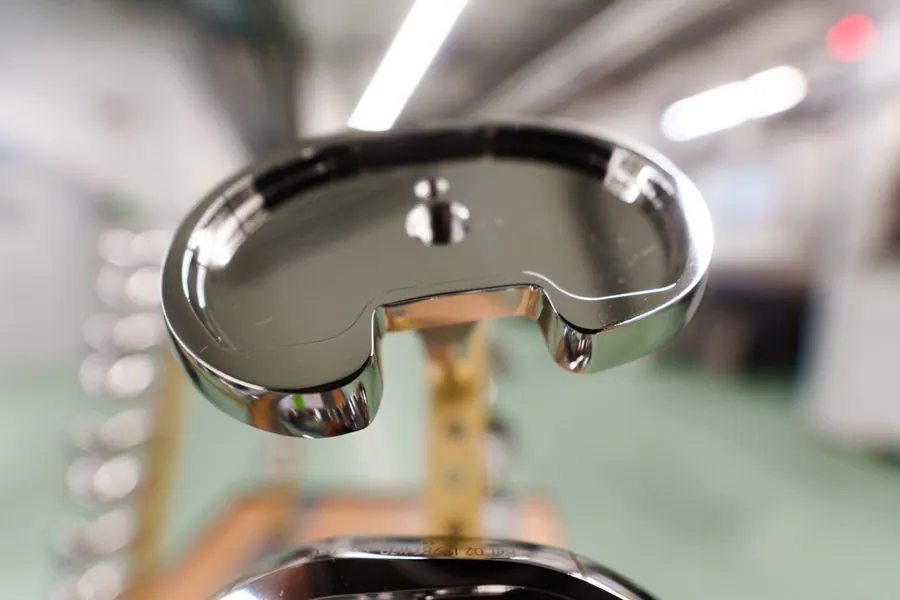
Drei eingetragene Verfahren aus eigener Entwicklung.
Keine Katalogware: Jede Marke steht für ein bei DOT entwickeltes, validiertes Verfahren mit eigener Prozessgeschichte.
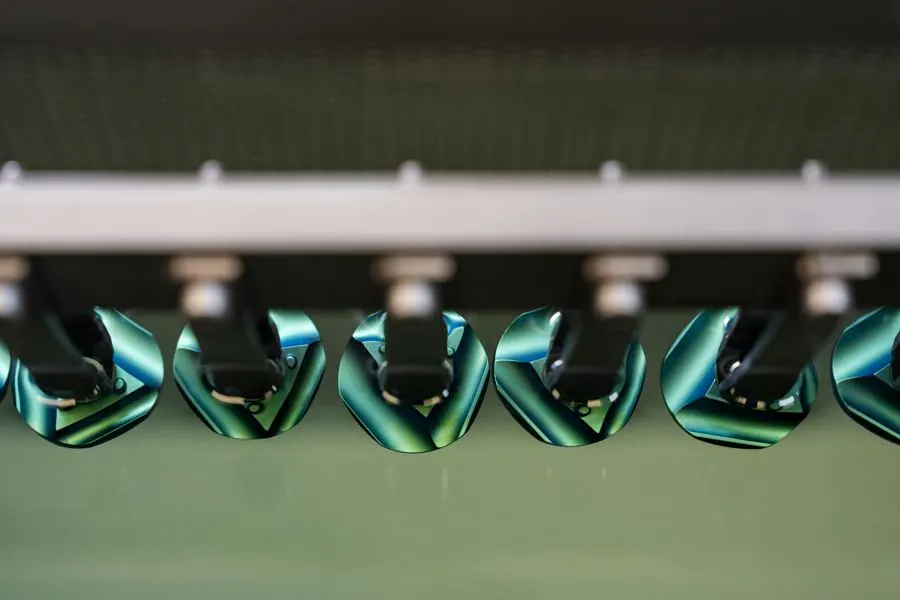
Die Schicht ist so gut wie der Untergrund.
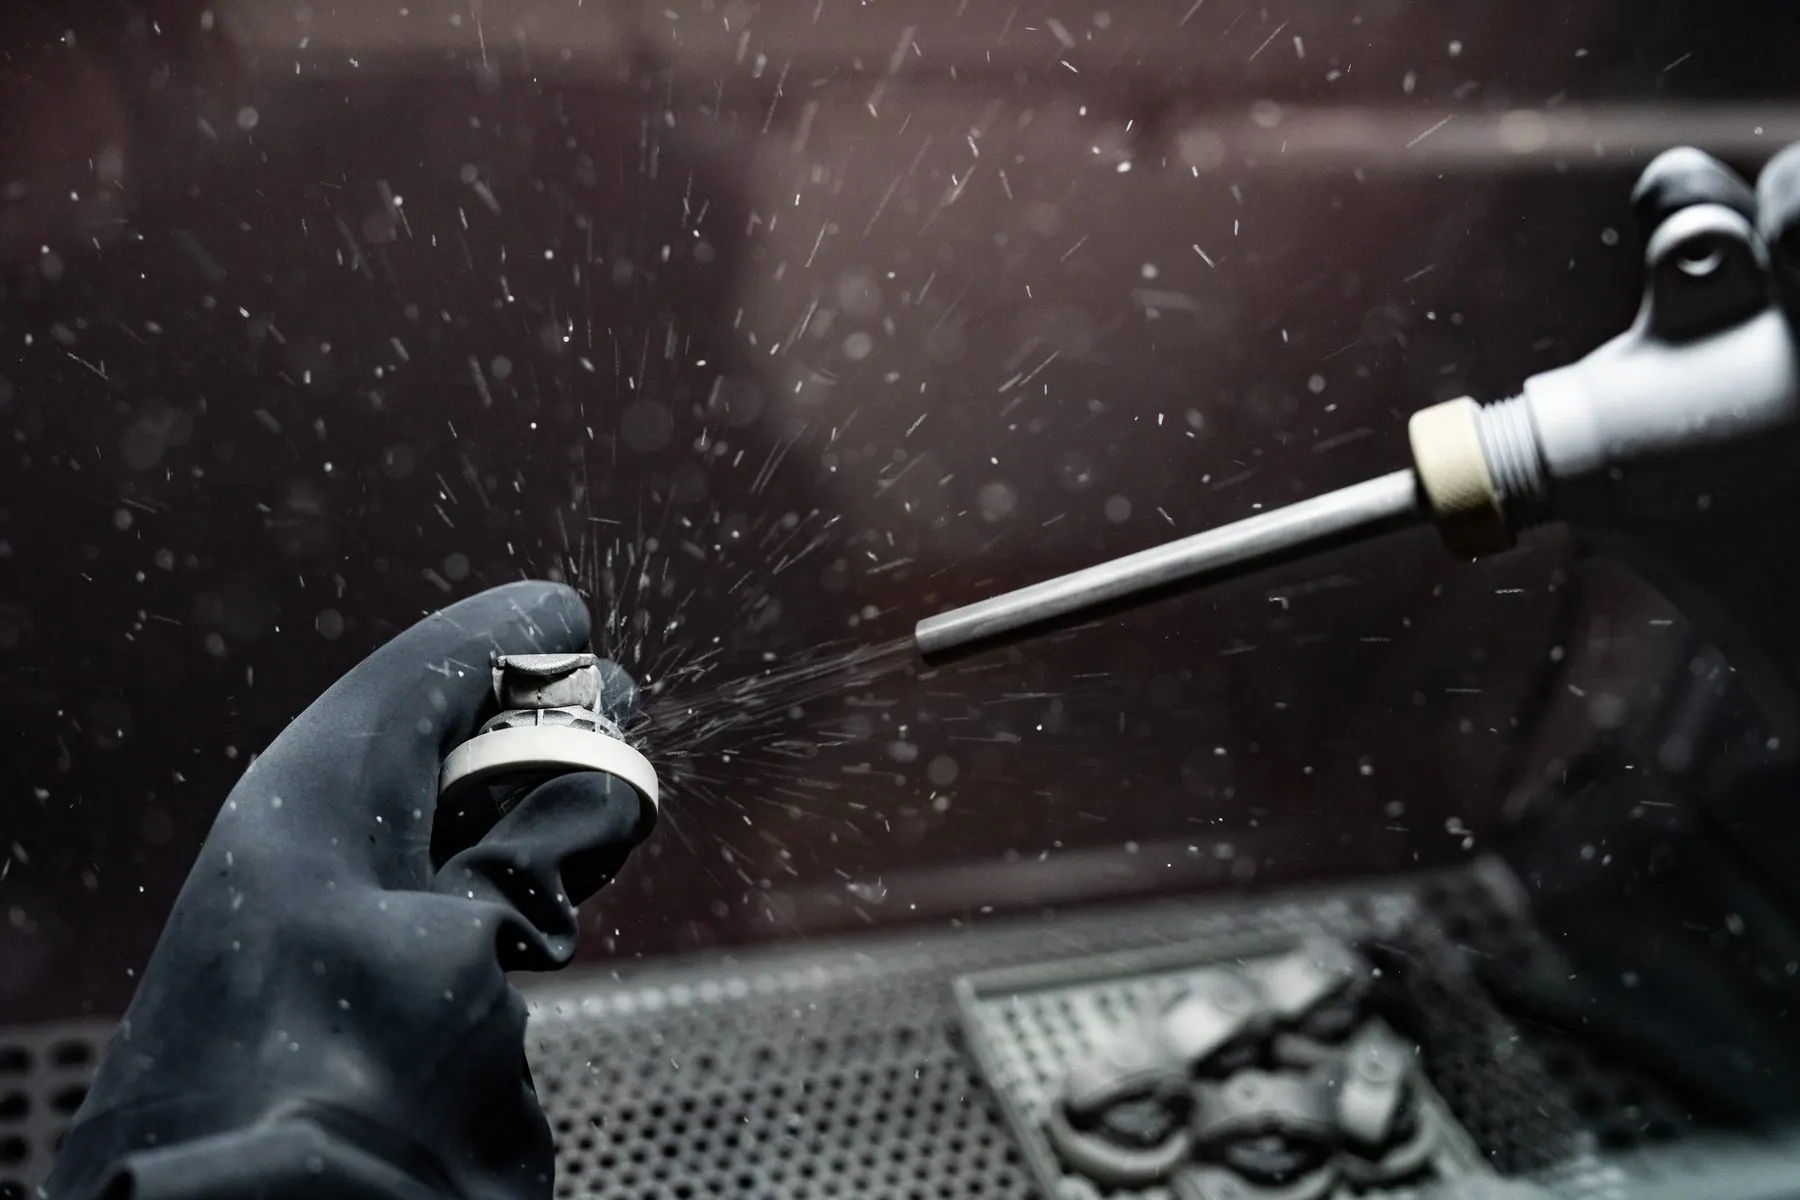
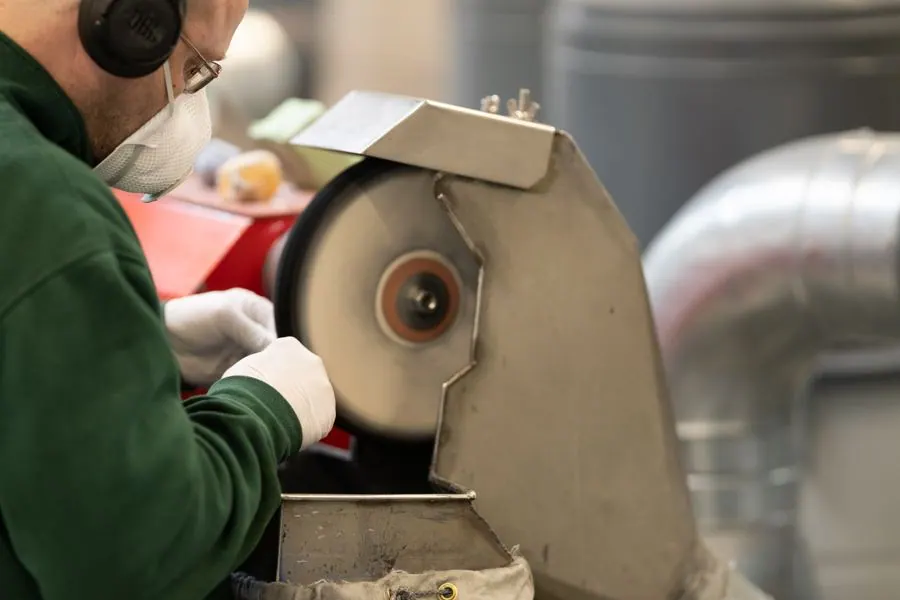
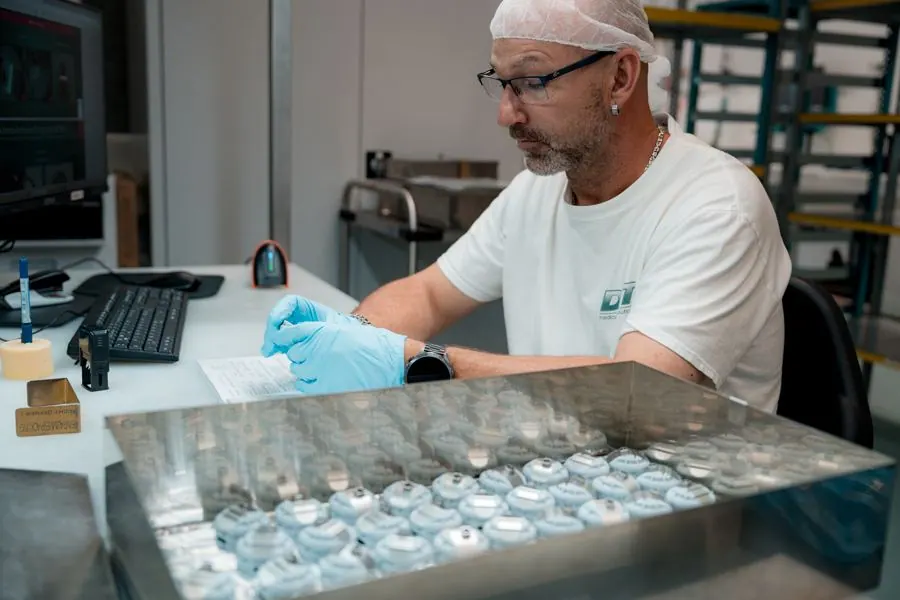
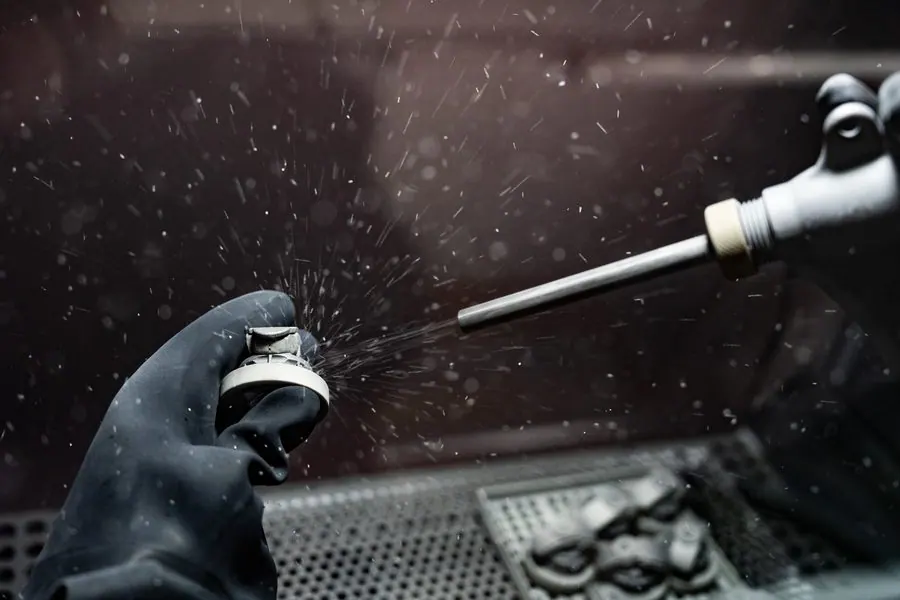
Strahlen, Maskieren, technisches Polieren und Reinigen laufen im Haus. Nach dem Beschichten prüft das hauseigene Labor Schichtdicke, Haftung, Rauheit und Porosität.
- Strahlen und Maskieren. Definierte Rauheit, abgedeckte Passflächen.
- Polieren und Reinigen. Vorbereitung für PVD und Anodisierung.
- Prüfen. Querschliff, Haftzug, Rockwell-Eindringprüfung, Bildanalyse.
Sie haben ein Bauteil und eine Anforderung. Wir sagen Ihnen, welche Schicht passt.
Schicken Sie Zeichnung, Werkstoff und Einsatzort. Sie erhalten eine Einschätzung zu Verfahren, Machbarkeit und Prüfumfang.