
Titan-Plasmaspritzen: die Oberfläche, in die Knochen einwächst
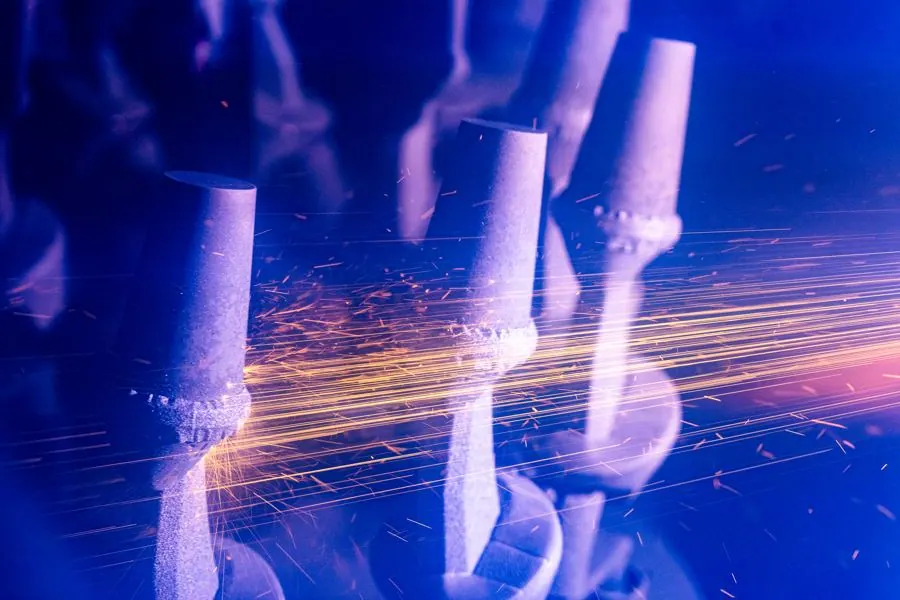
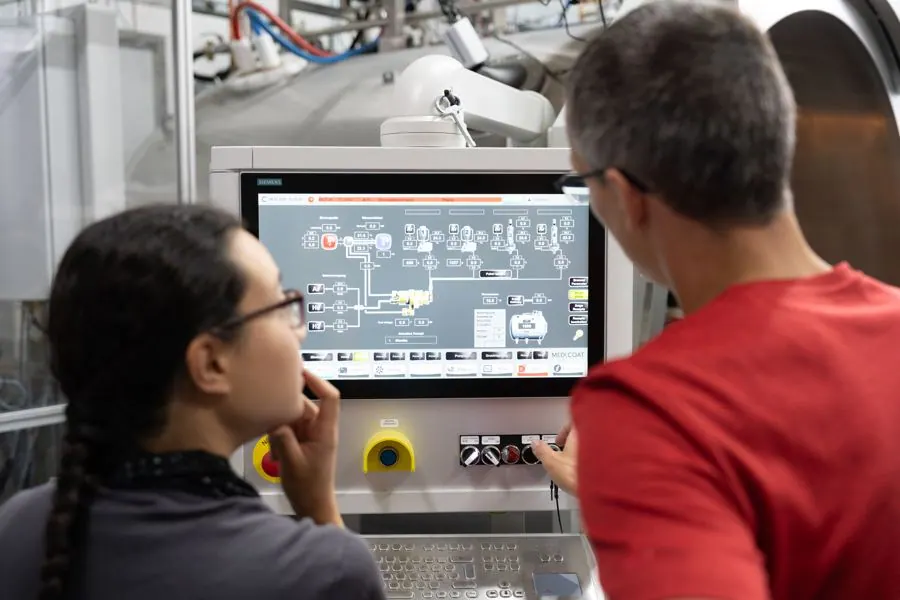
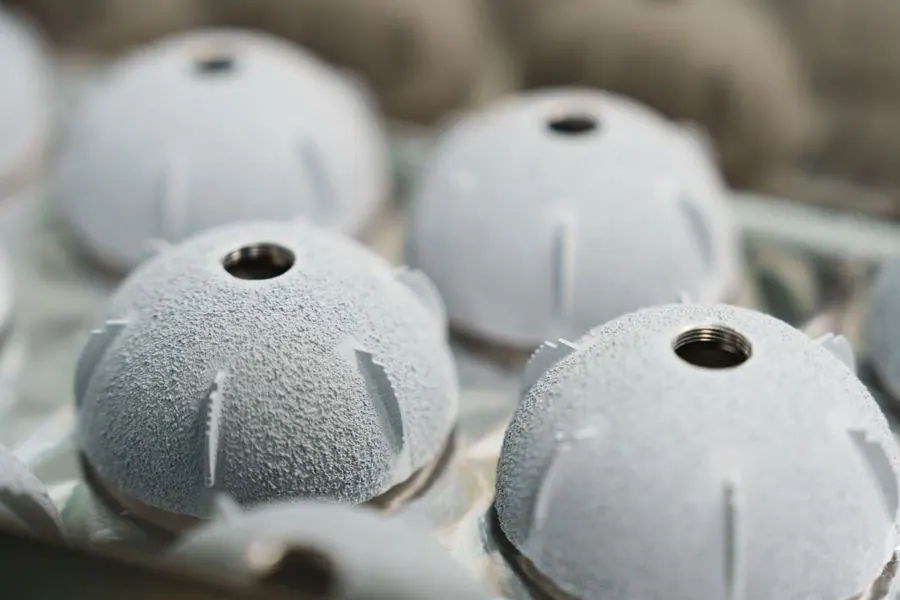
Ein Plasmastrahl schmilzt Titanpulver und schleudert es im Vakuum auf das Implantat. Die raue, offenporige Schicht ist die Grundlage der zementfreien Verankerung. Sieben Anlagen in Rostock.
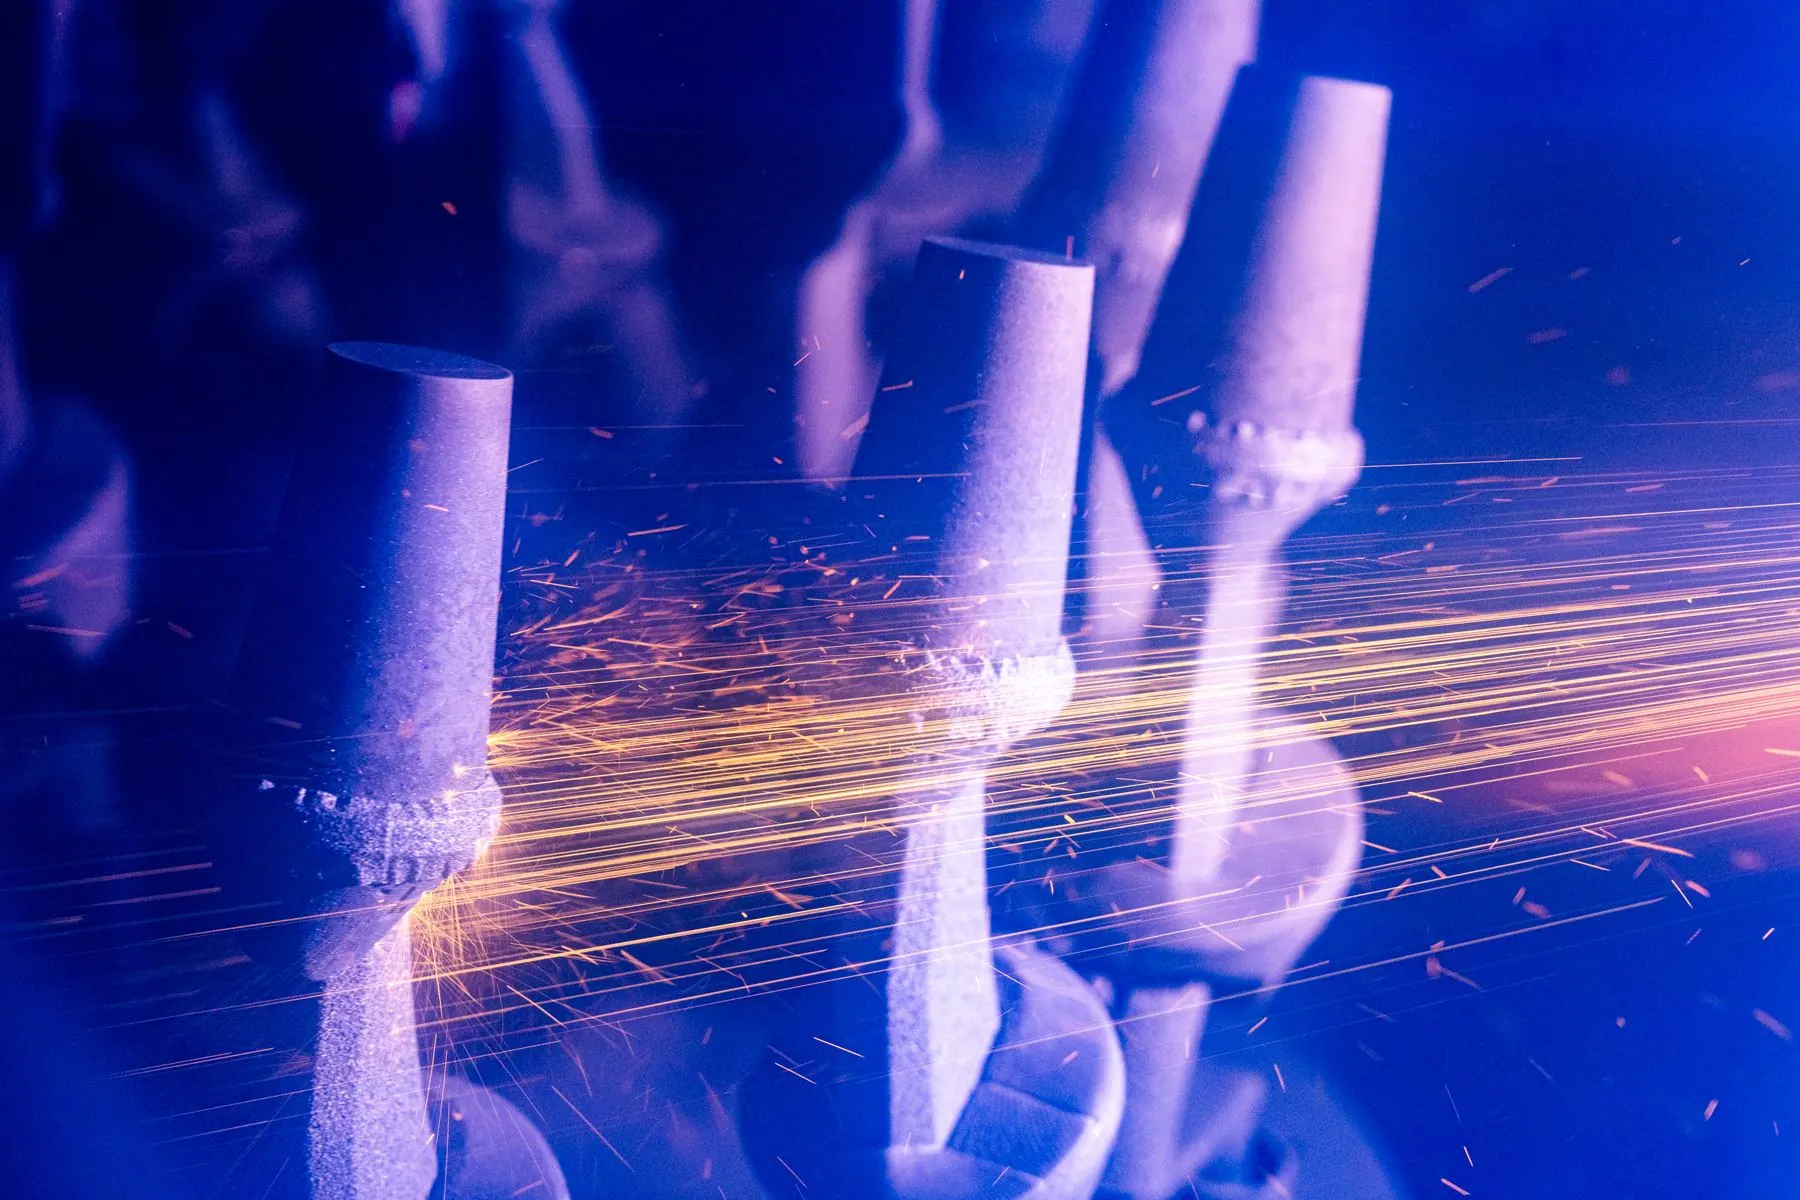
Eine Oberfläche wie ein Schwamm. Der Knochen wächst hinein.
Ein Hüftschaft ohne Knochenzement muss vom Knochen selbst festgehalten werden. Dafür braucht er eine raue, offenporige Oberfläche.
- Schmelzen. Titanpulver wird im heißen Plasmastrahl geschmolzen.
- Spritzen. Im Vakuum trifft es auf den Schaft und erstarrt zu einer porösen Struktur.
- Einwachsen. In den Wochen nach der Operation wächst Knochen in die Poren und verankert das Implantat für Jahrzehnte.
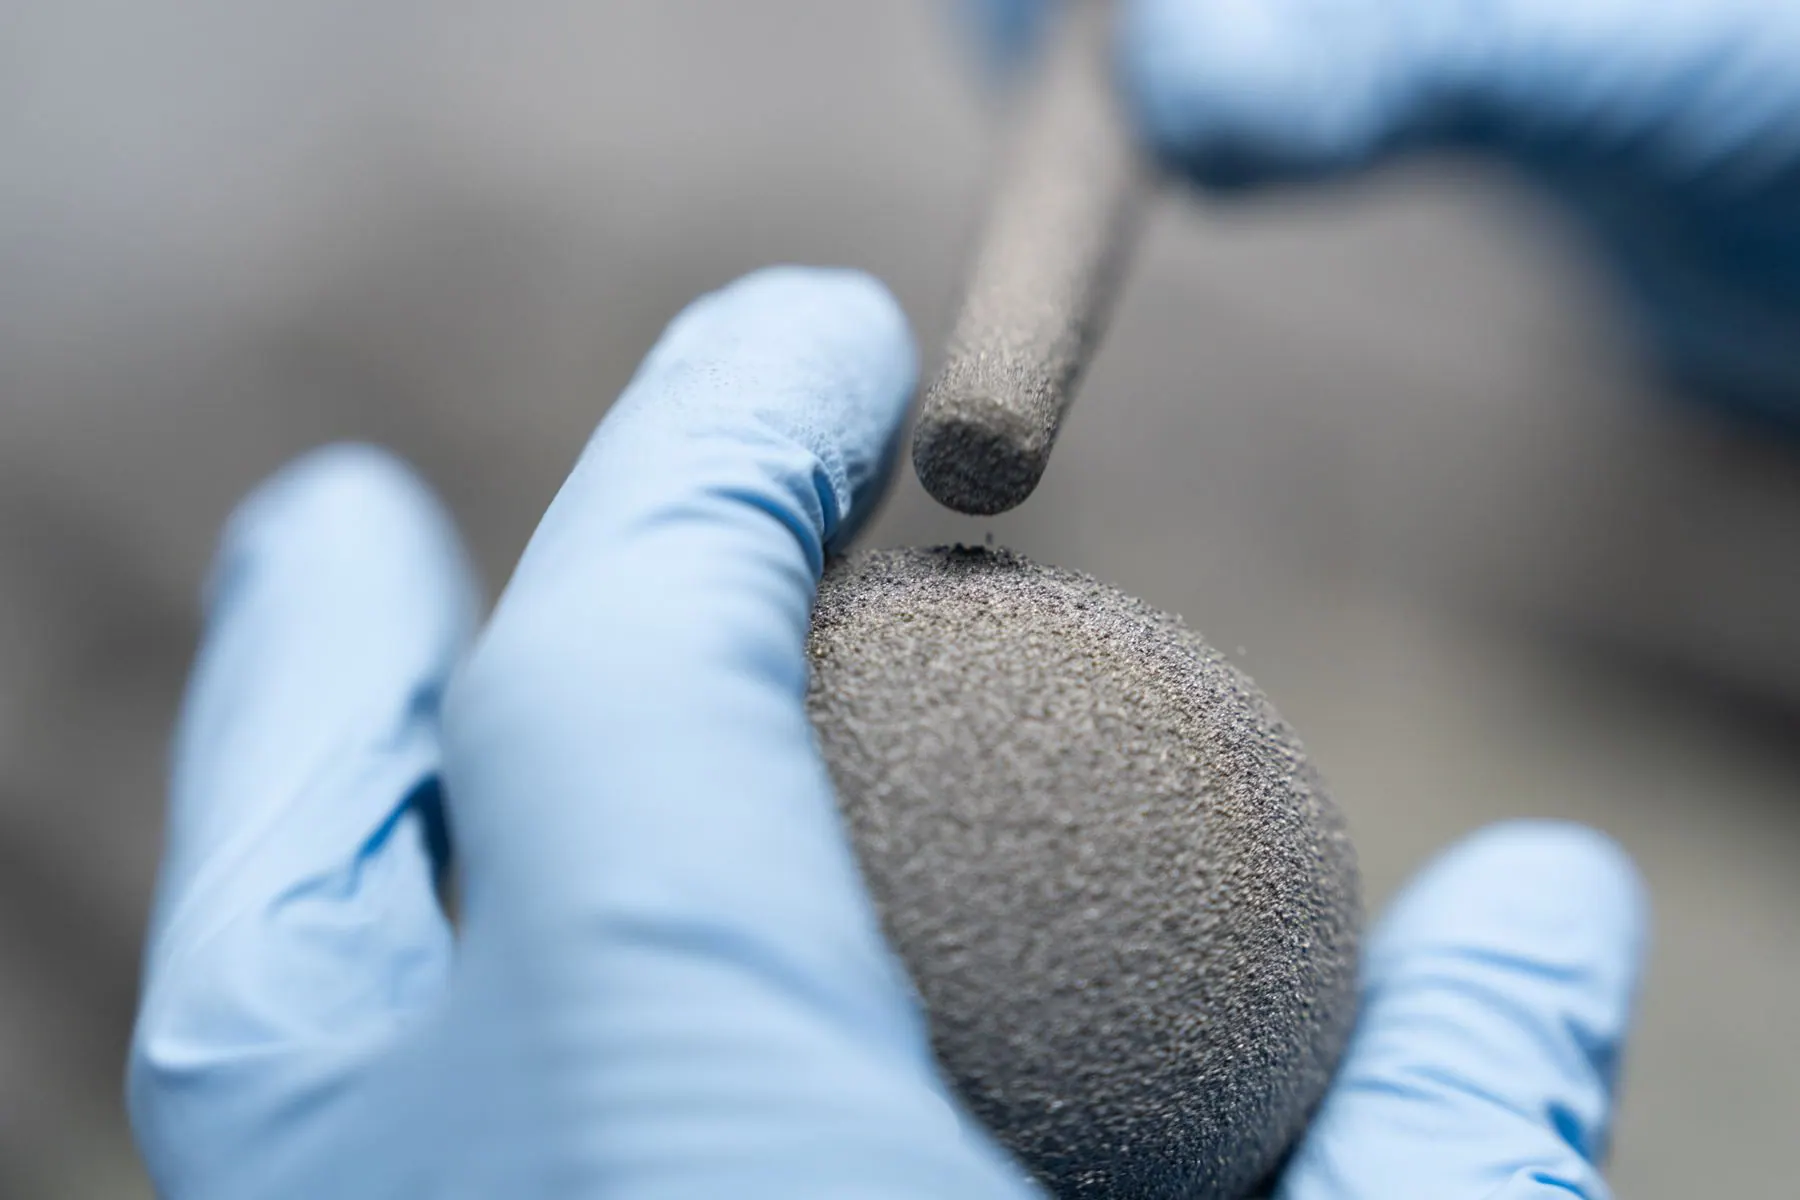
Im Vakuum gespritzt, nicht unter Atmosphäre.
Titan-Plasmaspritzen ist seit Jahrzehnten das Standardverfahren für zementfrei verankerte Gelenkimplantate. DOT arbeitet im Vakuum (VPS). Das hat messbare Folgen:
- Oberflächenvergrößerung ohne thermische Umwandlung des Implantatwerkstoffs
- Verbesserte Ermüdungsbeständigkeit gegenüber anderen Verfahren, etwa Kugelsintern
- Erhöhte Reinheit und Haftfestigkeit gegenüber atmosphärischem Plasmaspritzen (APS)
- Rauheit und Porosität einstellbar über Pulverkörnung und Parameter
- Anwendbar auf Metall, Keramik und PEEK
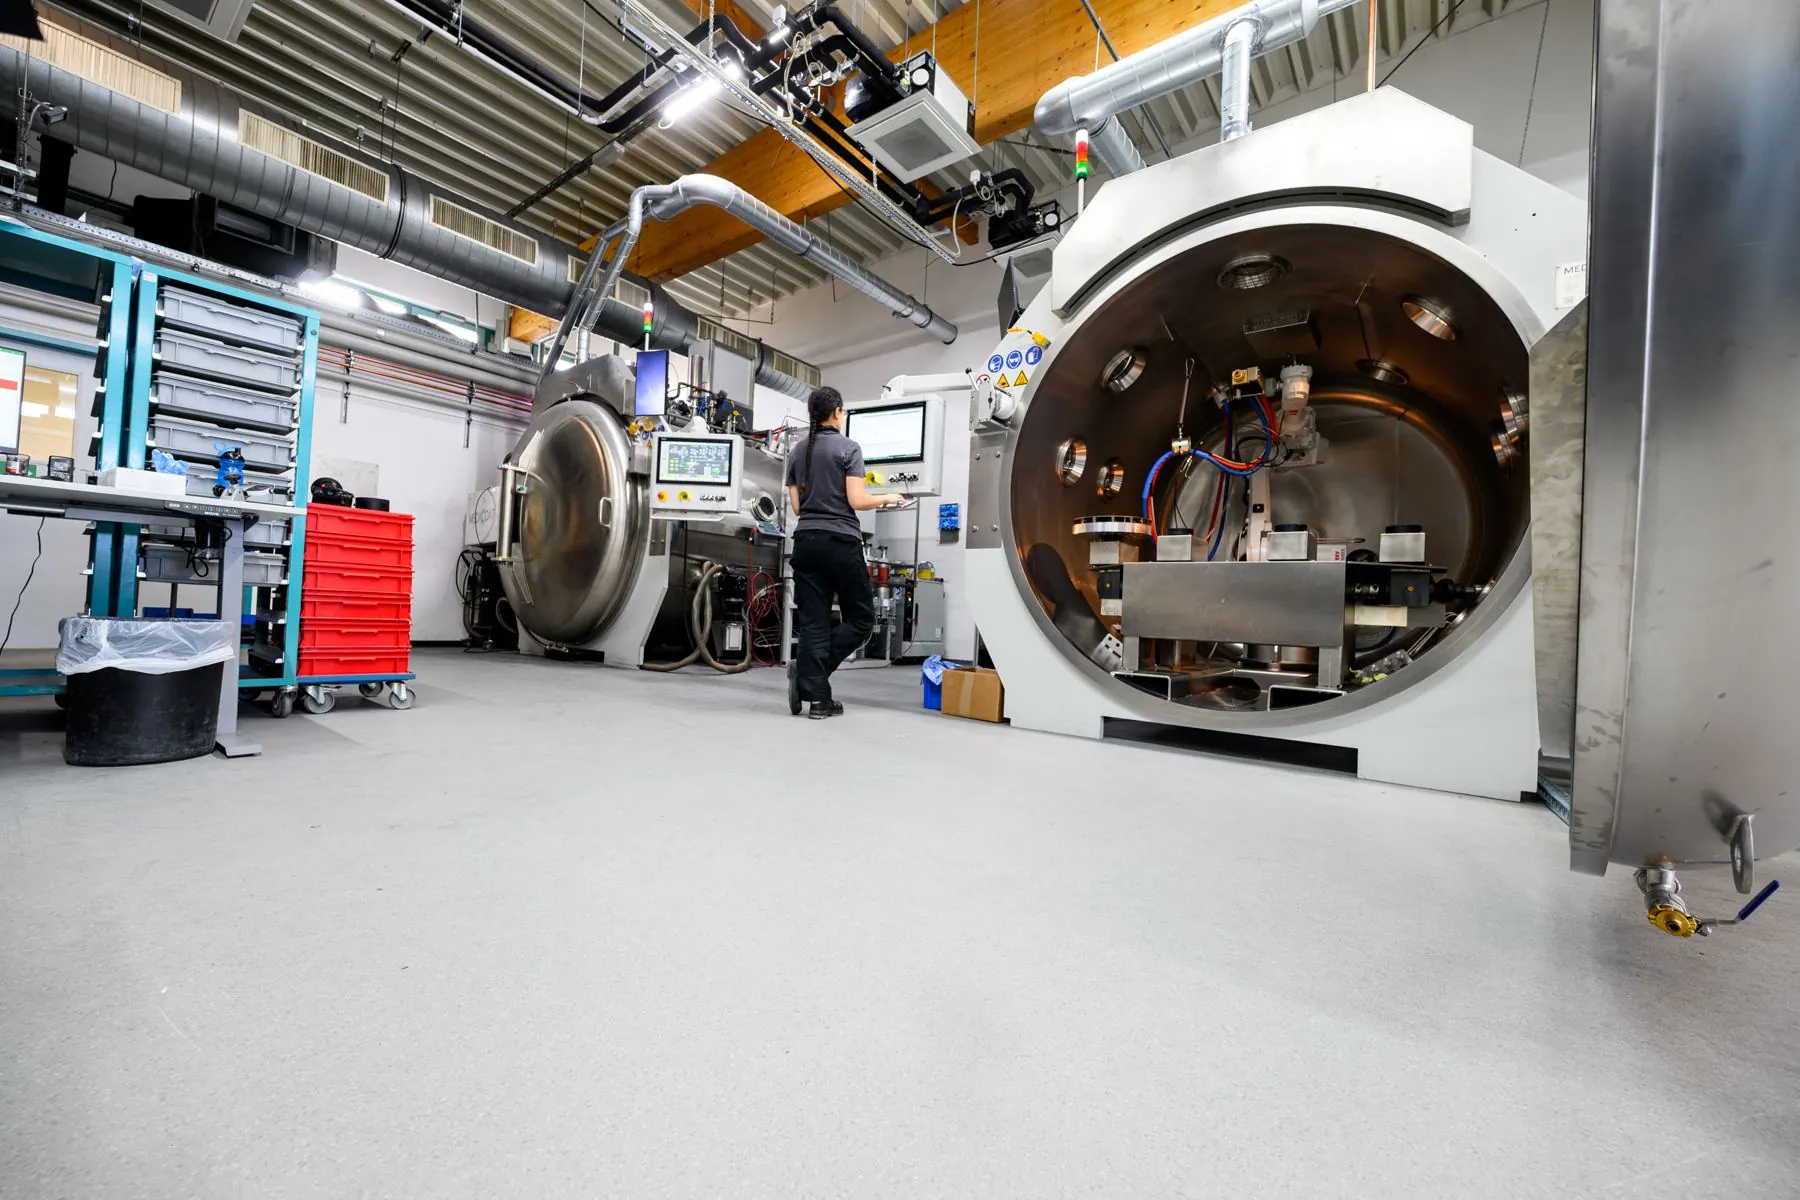
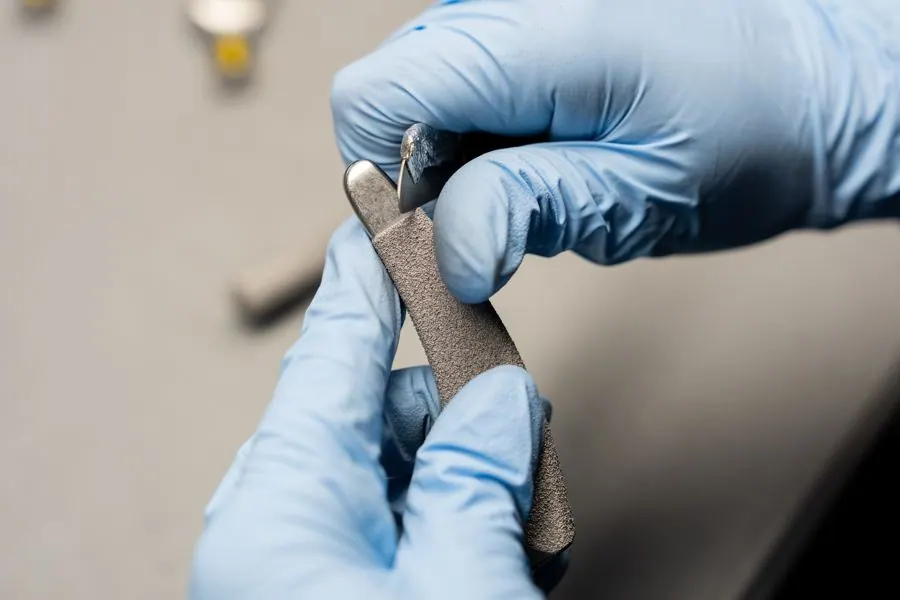
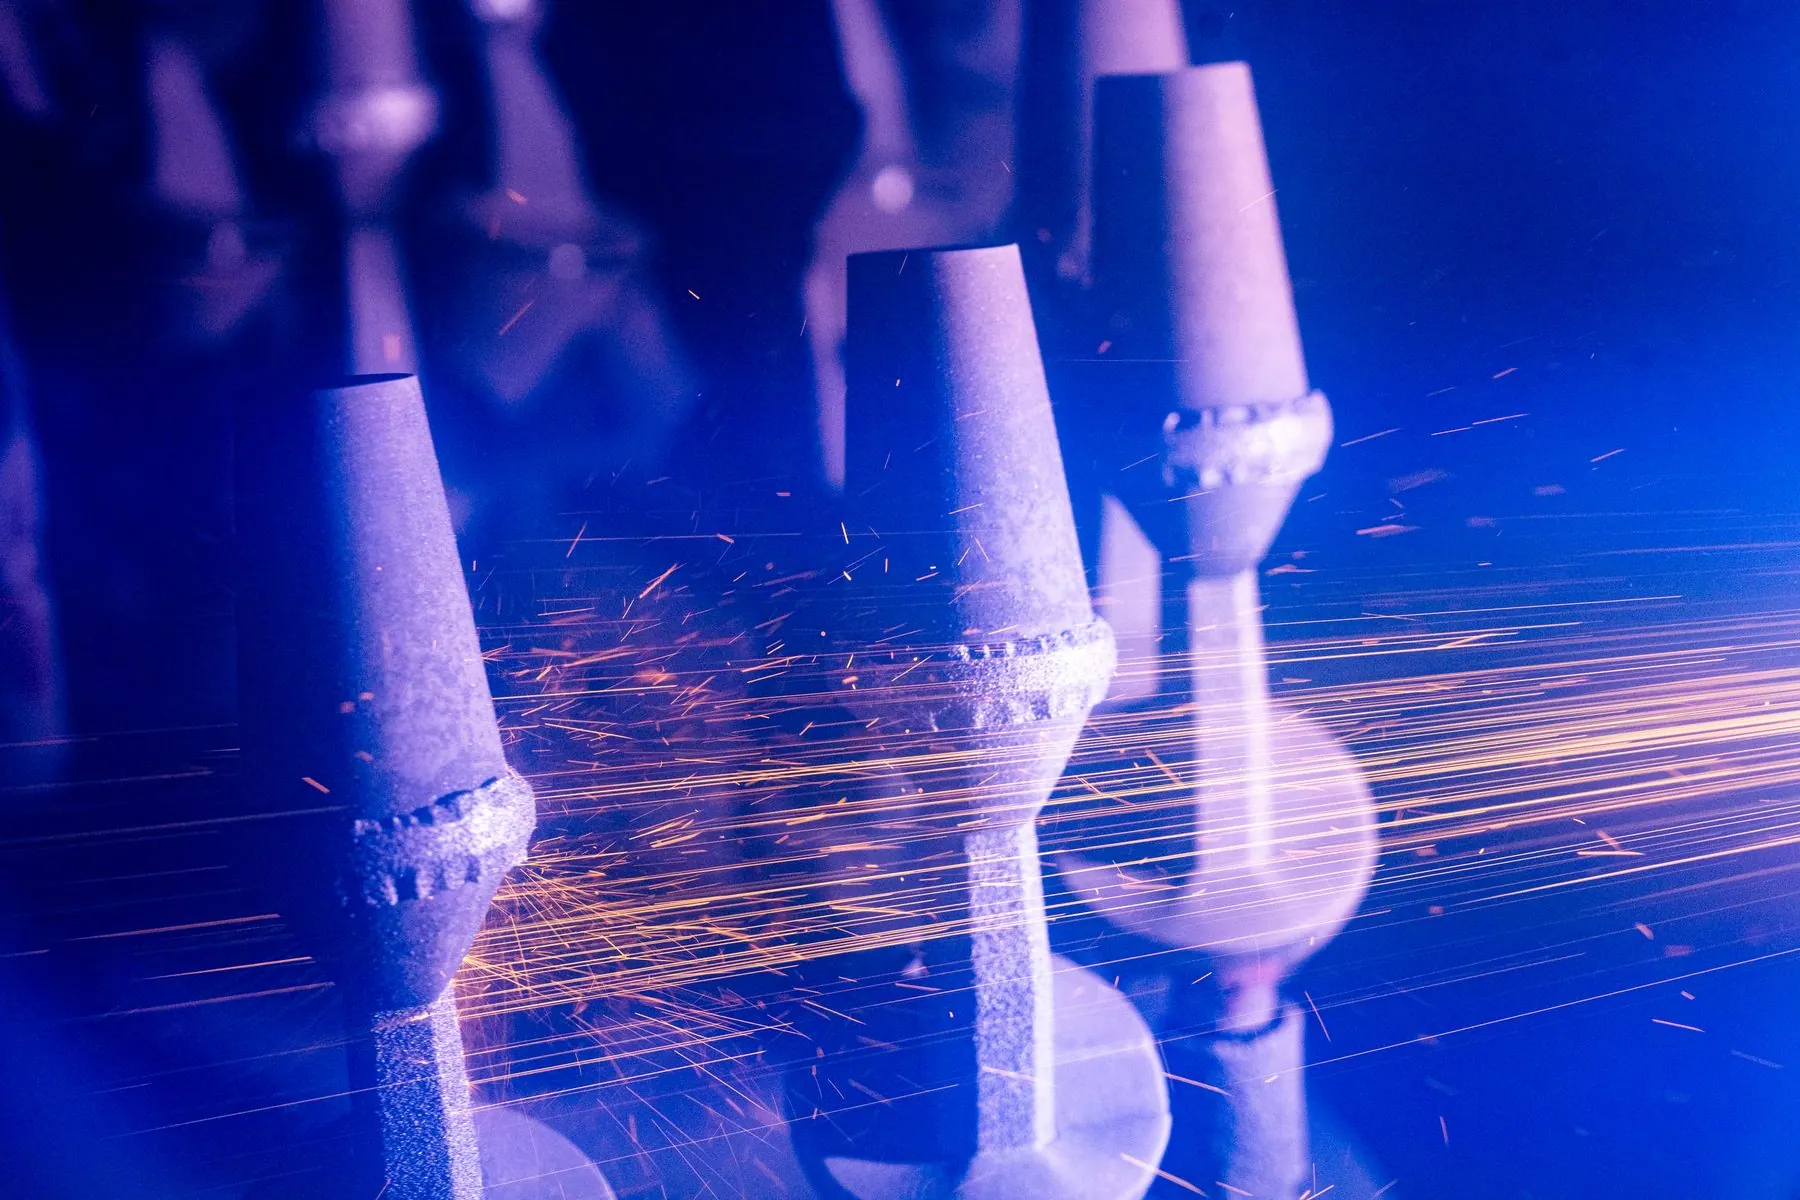
Reintitan Grade 4. Haftzug ab 22 MPa.
Beschichtungswerkstoff nach ISO 5832-2 und ASTM F1580, Titanlegierungen nach ISO 5832-3. Schichtdicke und Rauheit werden je Produkt qualifiziert.
Drei Werkstoffe, eine Schicht.
Das Verfahren bleibt gleich, die Parameter folgen dem Grundwerkstoff. Zusätzlich ist eine dünne Calciumphosphatschicht (BONIT®) möglich.
| Kennwert | TPS Metal | TPS Ceramic | TPS PEEK |
|---|---|---|---|
| Schichtdicke | 30 – 800 µm | 50 – 300 µm | 50 – 250 µm |
| Rauheit Ra | 3,5 – 80 µm | 30 – 60 µm | 20 – 40 µm |
| Porosität | 20 – 40 % | 20 – 40 % | 20 – 60 % |
| Haftzugfestigkeit | ≥ 22 MPa | ≥ 22 MPa | ≥ 22 MPa |
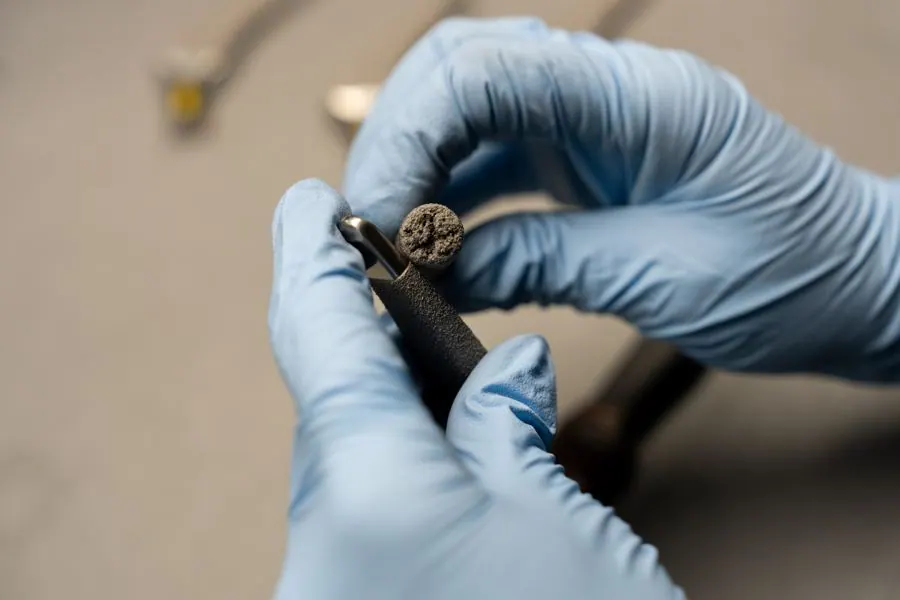
TPS auf Metall
Titan, Titanlegierungen, CoCr und Stahl. Für Hüfte, Knie, Sprunggelenk, Schulter, Hand, Finger und Wirbelsäule.
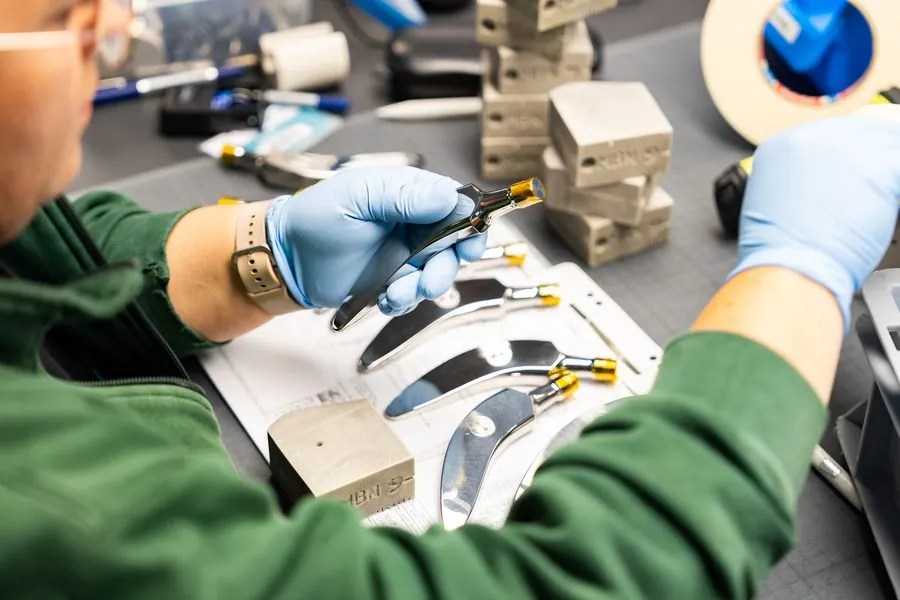
TPS auf Keramik
Poröse Titanschicht auf keramischen Komponenten, ohne thermische Schädigung des Substrats. Rauheit Ra 30 bis 60 µm.
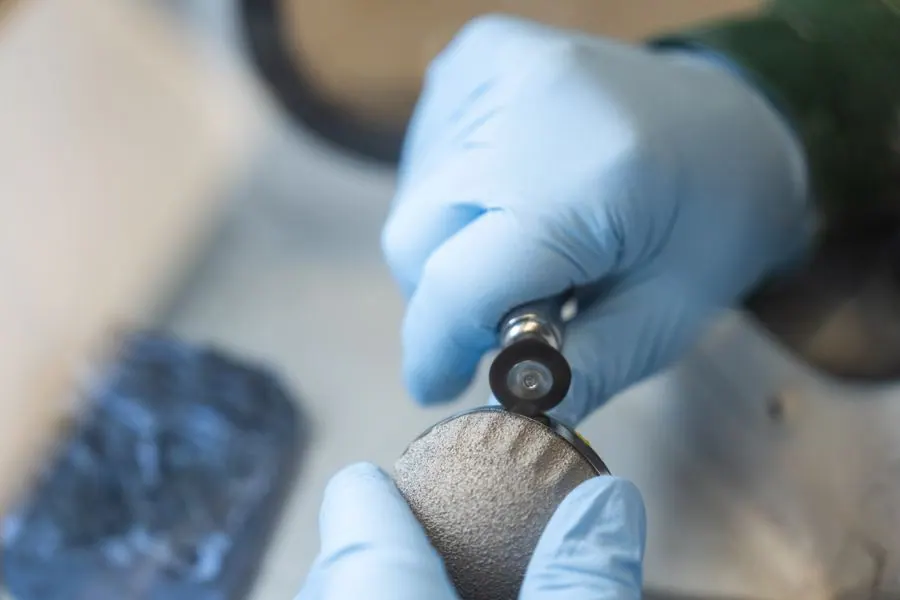
TPS auf PEEK
Für temperaturbeständige Kunststoffimplantate, etwa Cages. Porosität bis 60 %, Haftzug ab 22 MPa.
TPS-BONIT®: Verankerung und beschleunigte Einheilung in einem Bauteil.
Die dünne, resorbierbare Calciumphosphatschicht über der TPS-Struktur holt den Knochen in den ersten Wochen an die Oberfläche. Eine laufende Explantatstudie mit der Universitätsmedizin Rostock und der Atesos Medical AG untersucht das Osseointegrationsverhalten; Ergebnisse wurden auf dem DKOU 2025 vorgestellt.
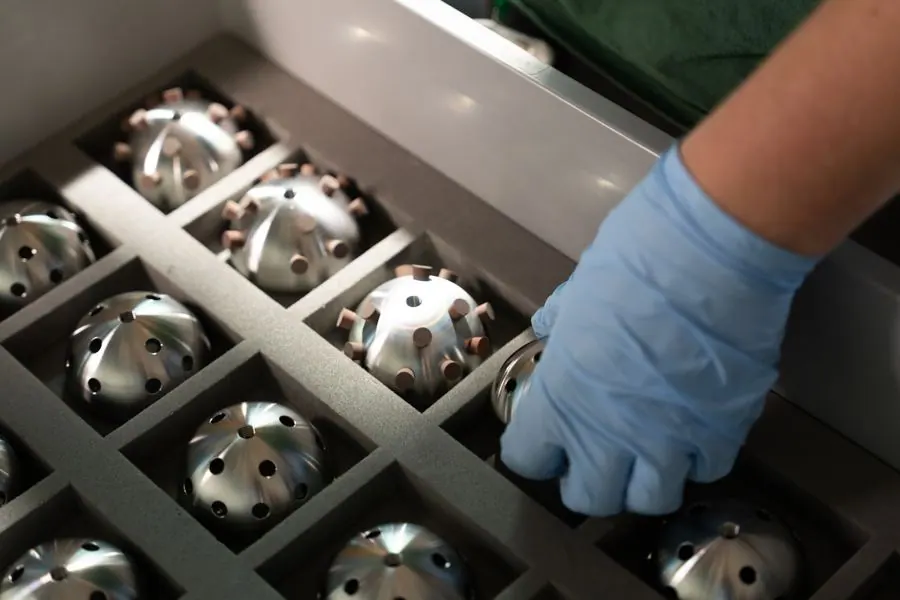
Maskieren, strahlen, spritzen, prüfen.
Nur die knochenkontaktierenden Zonen werden beschichtet. Nach dem Spritzen prüft das hauseigene Labor jede Charge. Der Bereich läuft im Dreischichtbetrieb innerhalb des nach ISO 13485 zertifizierten Qualitätssystems.
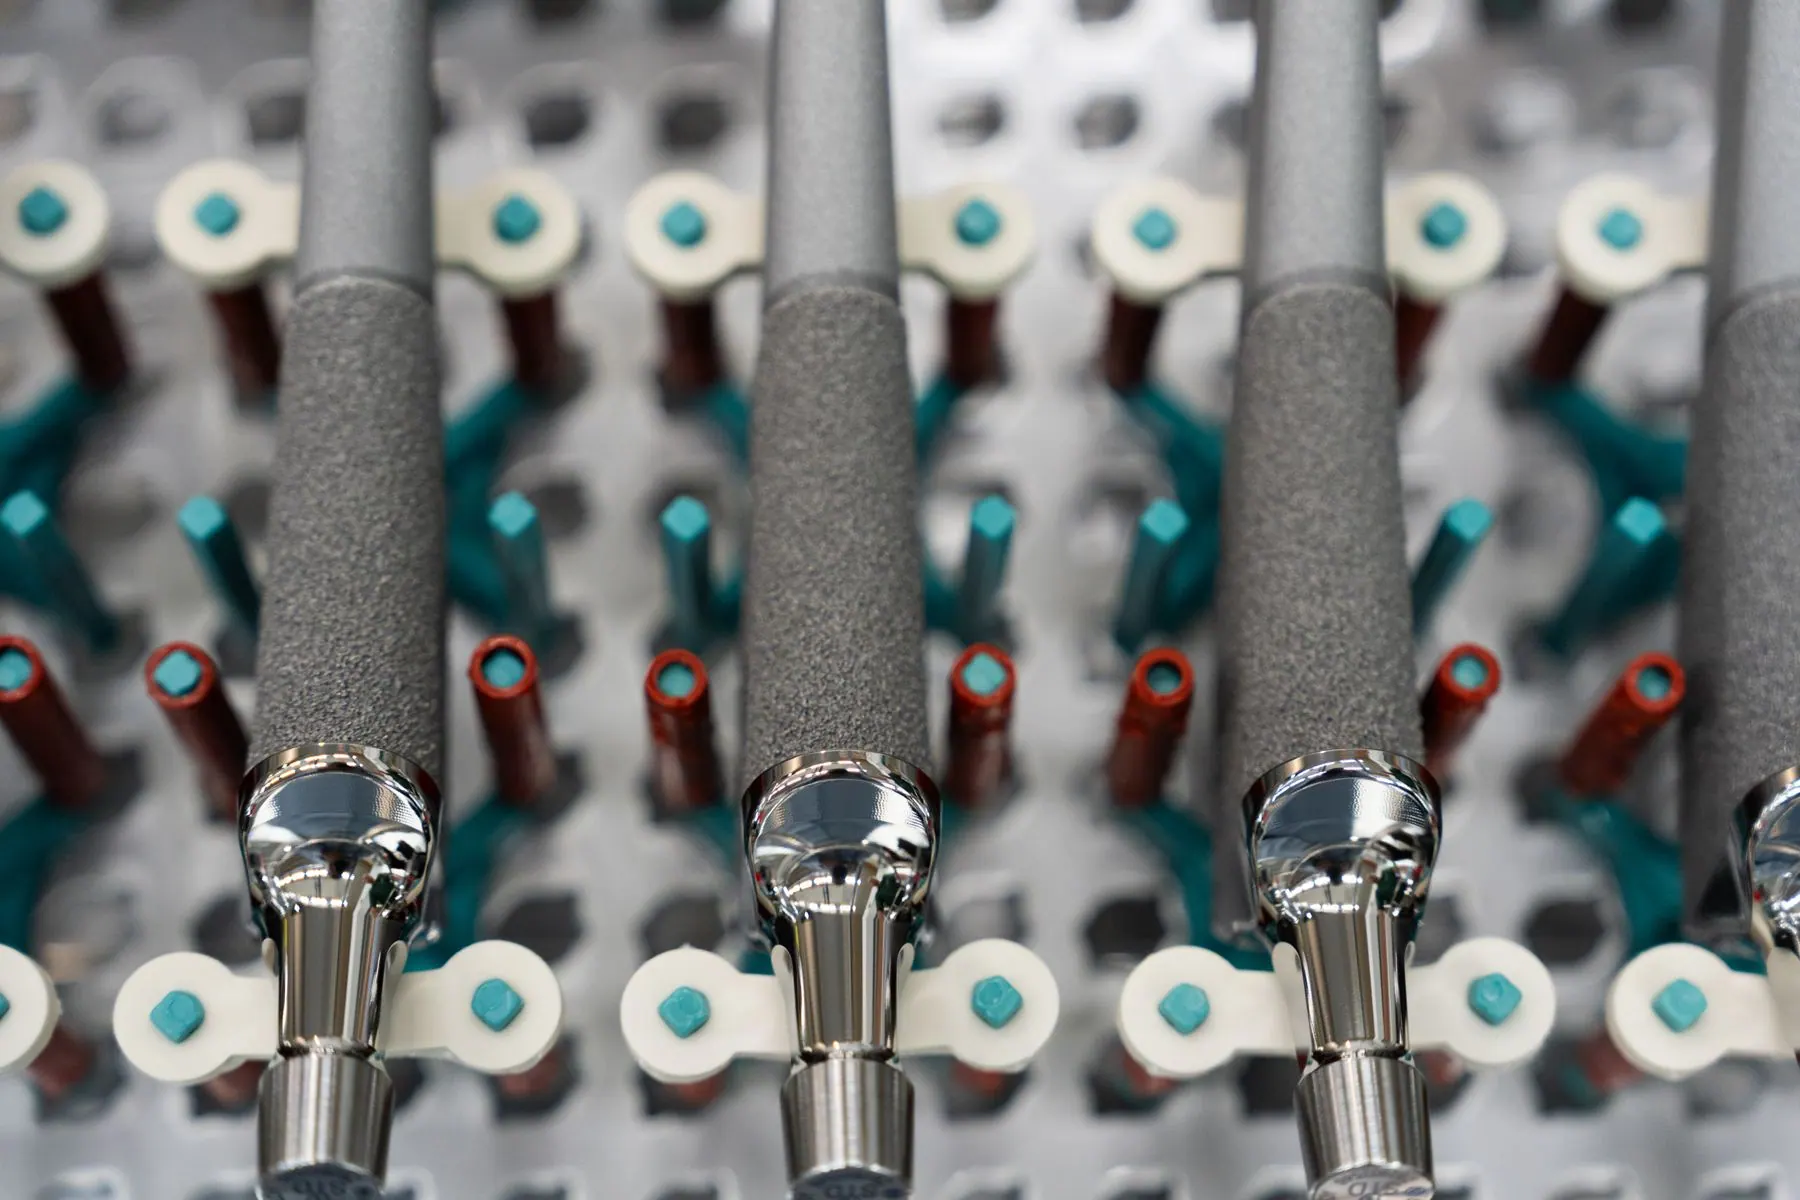
Maskieren Rostock
Konen, Gelenkflächen und Passungen werden abgedeckt.
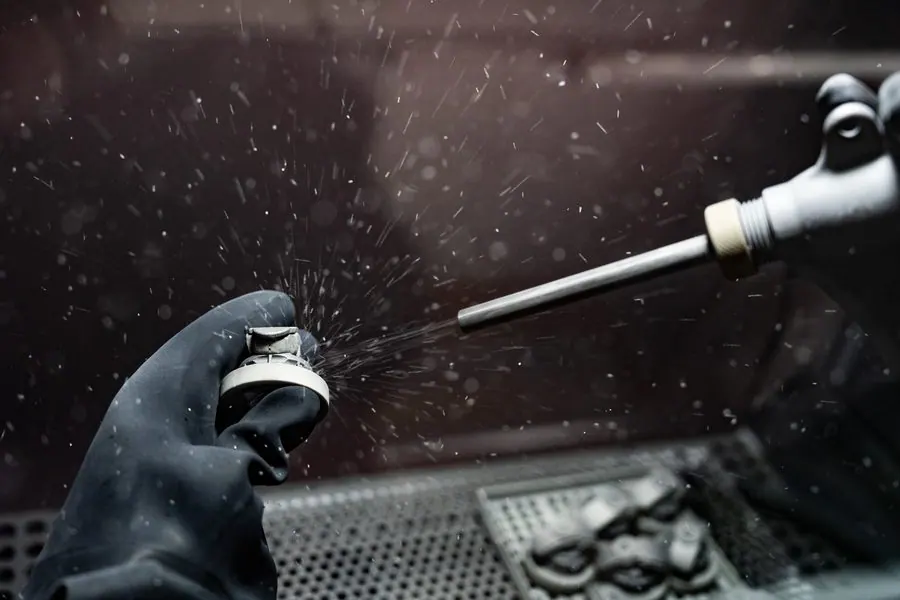
Strahlen und Reinigen
Die Oberfläche wird aufgeraut und gewaschen, damit die Schicht haftet.
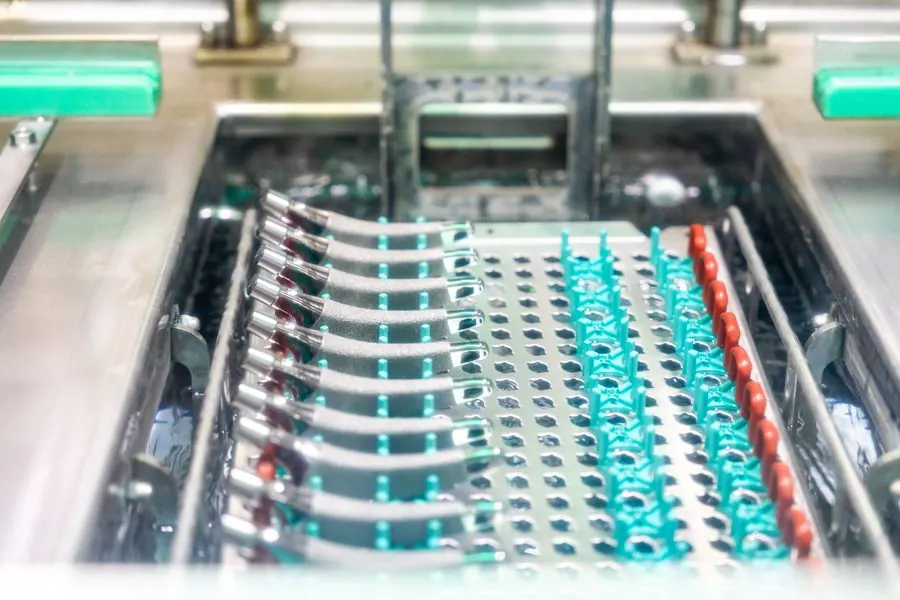
Spritzen VPS
Titanpulver im Plasmastrahl, im Vakuum, auf rotierenden Bauteilen.
Prüfen Prüflabor
Schichtdicke im Querschliff, Porosität per Bildanalyse, Haftzug, Scherzug, Rauheit.
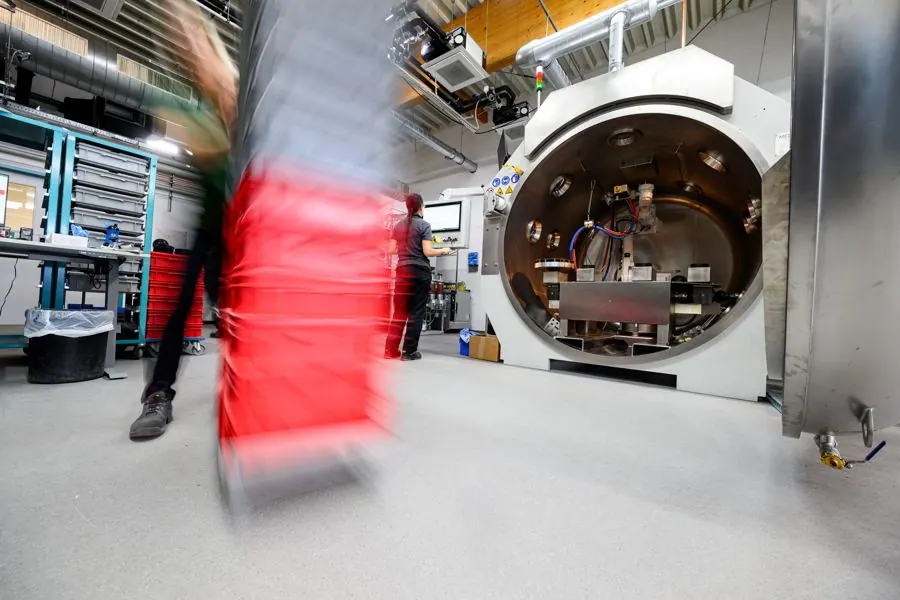
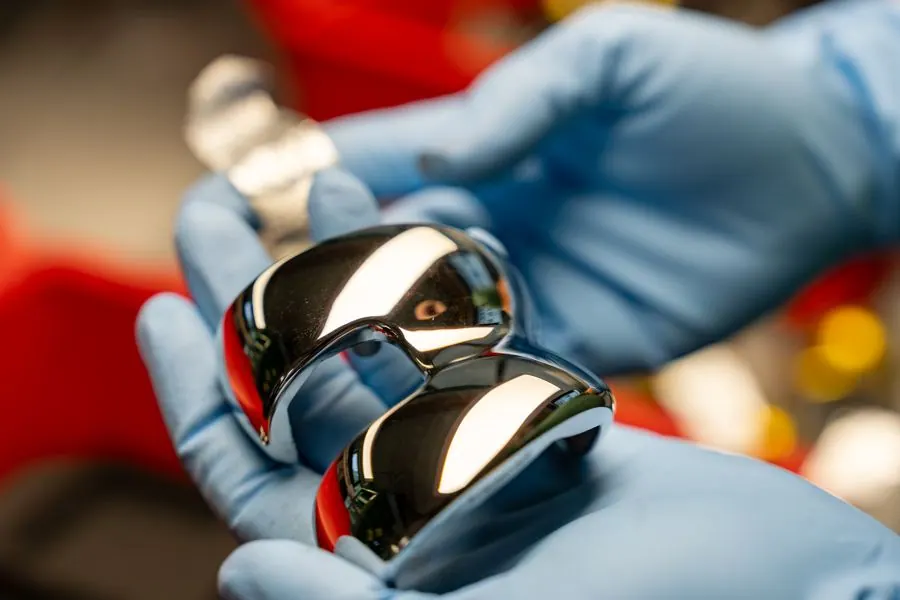
Überall dort, wo Knochen das Implantat halten soll.
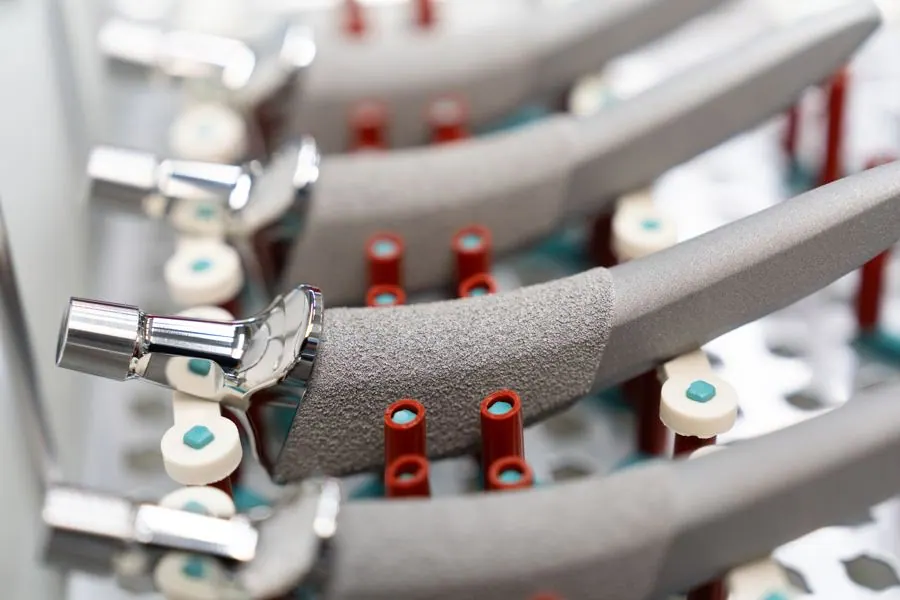
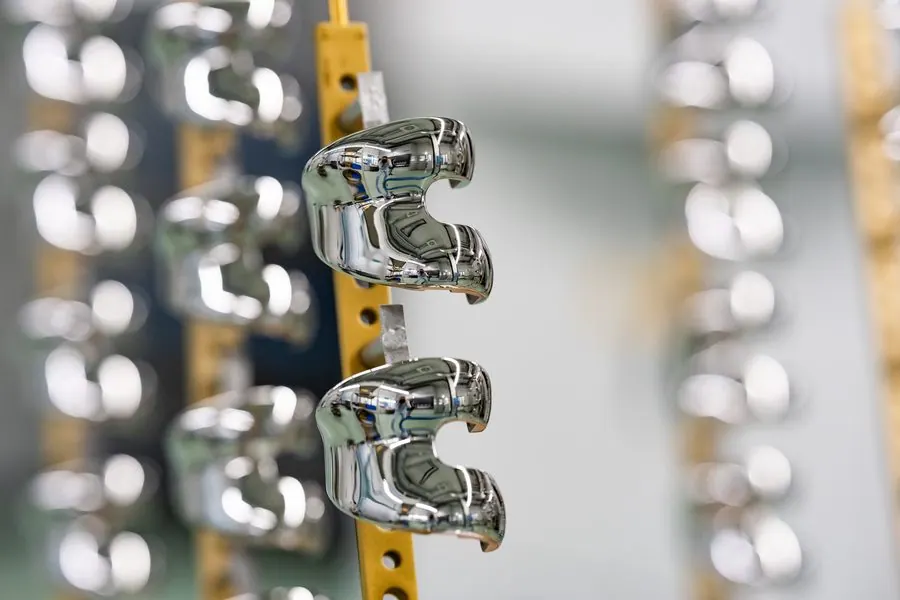
Schäfte und Pfannen
Häufig in Kombination mit BONIT®.
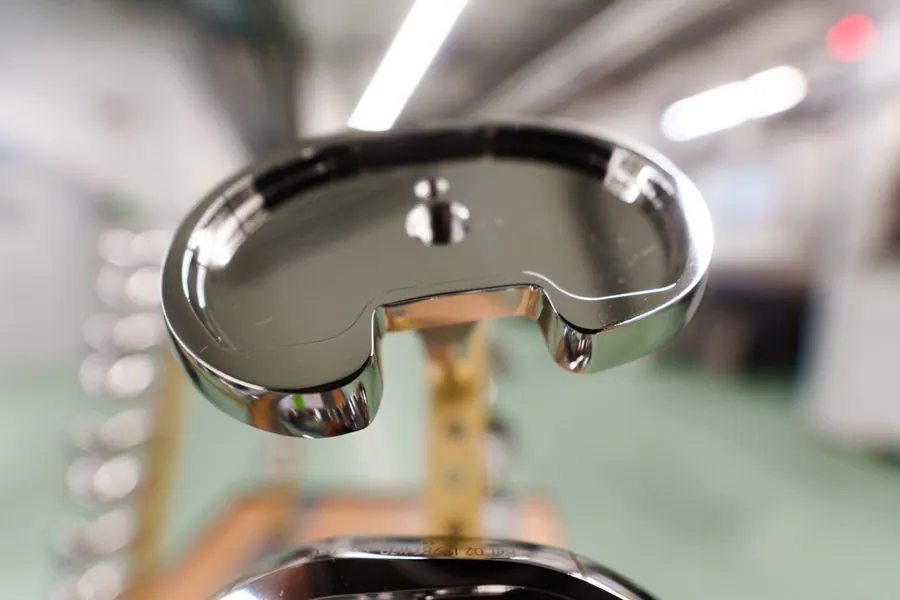
Tibiaplateaus und Femurkomponenten
Für die zementfreie Versorgung.
Schulter, Sprunggelenk, Hand, Wirbelsäule
Kleine und große Komponenten.
Cages und Keramikkomponenten
TPS Ceramic und TPS PEEK.
Fragen aus Einkauf und Entwicklung.
Was unterscheidet Vakuum-Plasmaspritzen (VPS) von atmosphärischem Plasmaspritzen (APS)?
Lässt sich TPS mit einer Calciumphosphatschicht kombinieren?
Welche Bereiche des Implantats werden beschichtet?
Welche Prüfungen liefert DOT mit der Charge?
Kann DOT den Schaft auch schmieden und zerspanen?
PDF · Fassung folgt
Ihr Implantat soll zementfrei verankern. Wir qualifizieren die Schicht dafür.
Schicken Sie Zeichnung, Werkstoff und gewünschte Beschichtungszonen. Sie erhalten Parametervorschlag, Prüfplan und Muster.