
PVD-Hartstoffschichten: Keramik auf der Gleitfläche
Titan-Nitrid, Titan-Niob-Nitrid, Zirkon-Nitrid und DLC machen Gelenkflächen und Instrumente härter und abriebärmer. Sie halten Nickel, Kobalt und Chrom im Grundwerkstoff. Seit 2019 im eigenen Produktionsgebäude in Rostock.
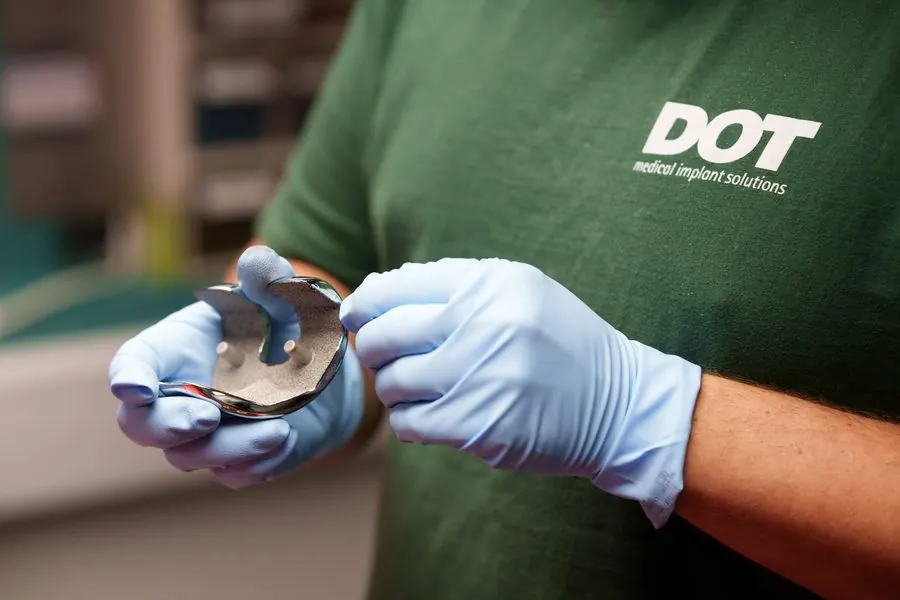
Ein Kniegelenk gleitet bei jedem Schritt auf sich selbst.
Dabei entsteht Abrieb, und aus dem Metall können winzige Mengen Nickel, Kobalt und Chrom in das Gewebe gelangen.
- Dünn. Die Keramikschicht ist wenige Tausendstel Millimeter stark.
- Hart. Sie gleitet leichter und verschleißt weniger als das Metall darunter.
- Dicht. Sie hält die Metallionen dort, wo sie hingehören: im Bauteil.
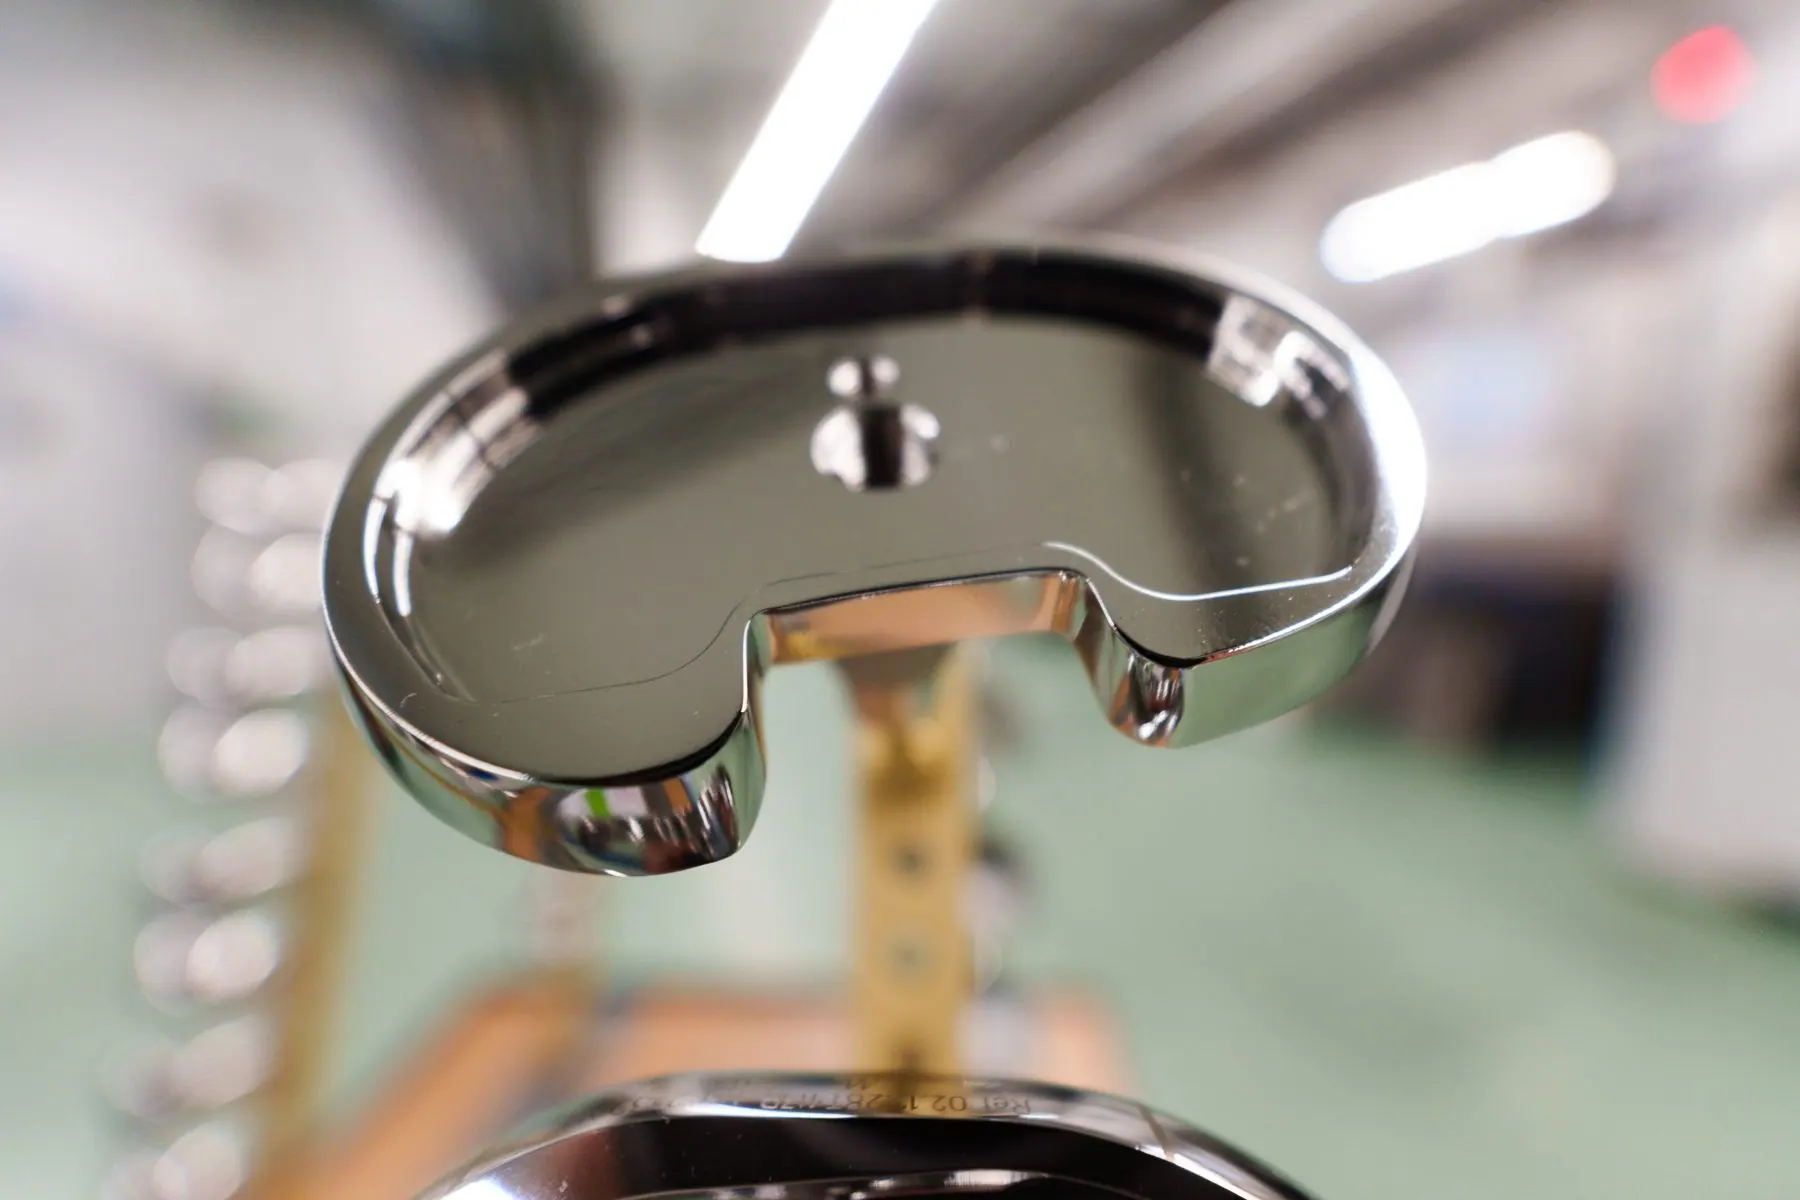
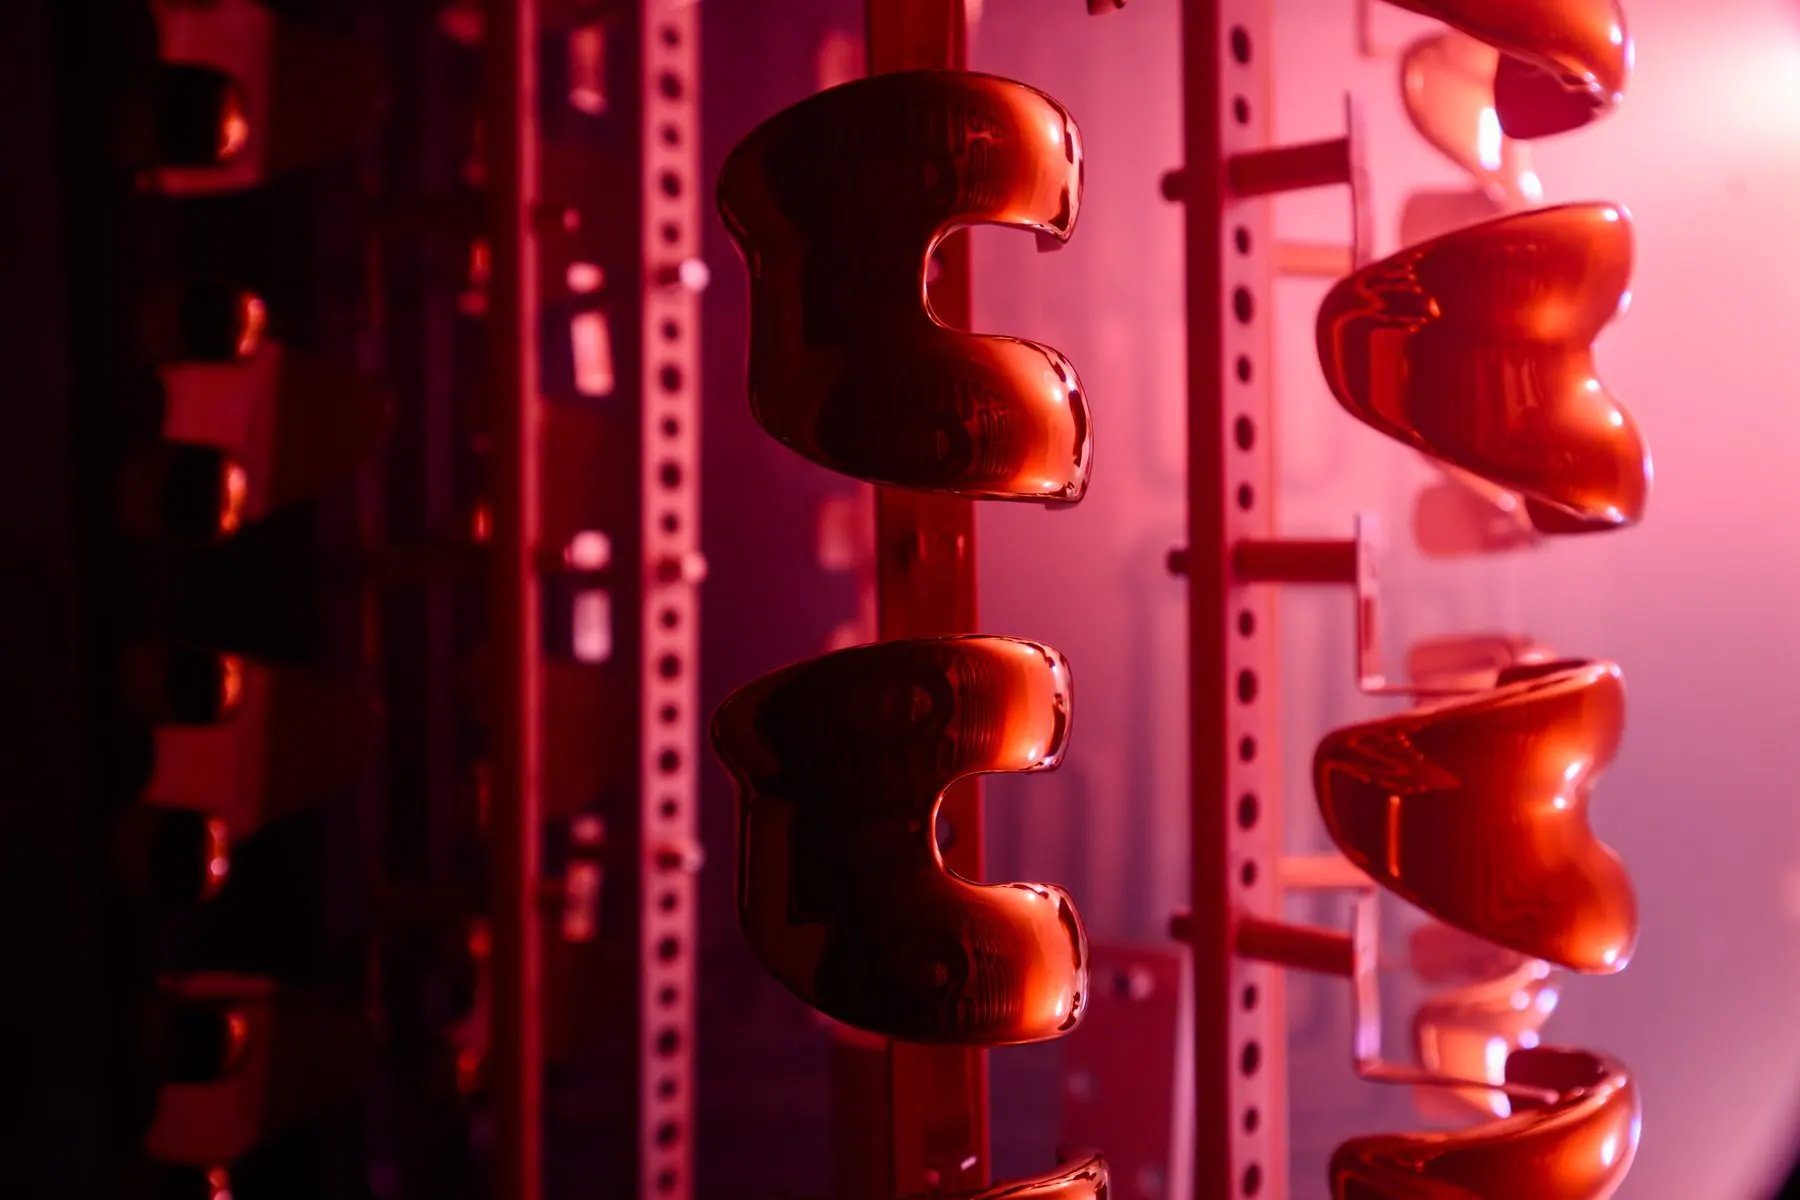
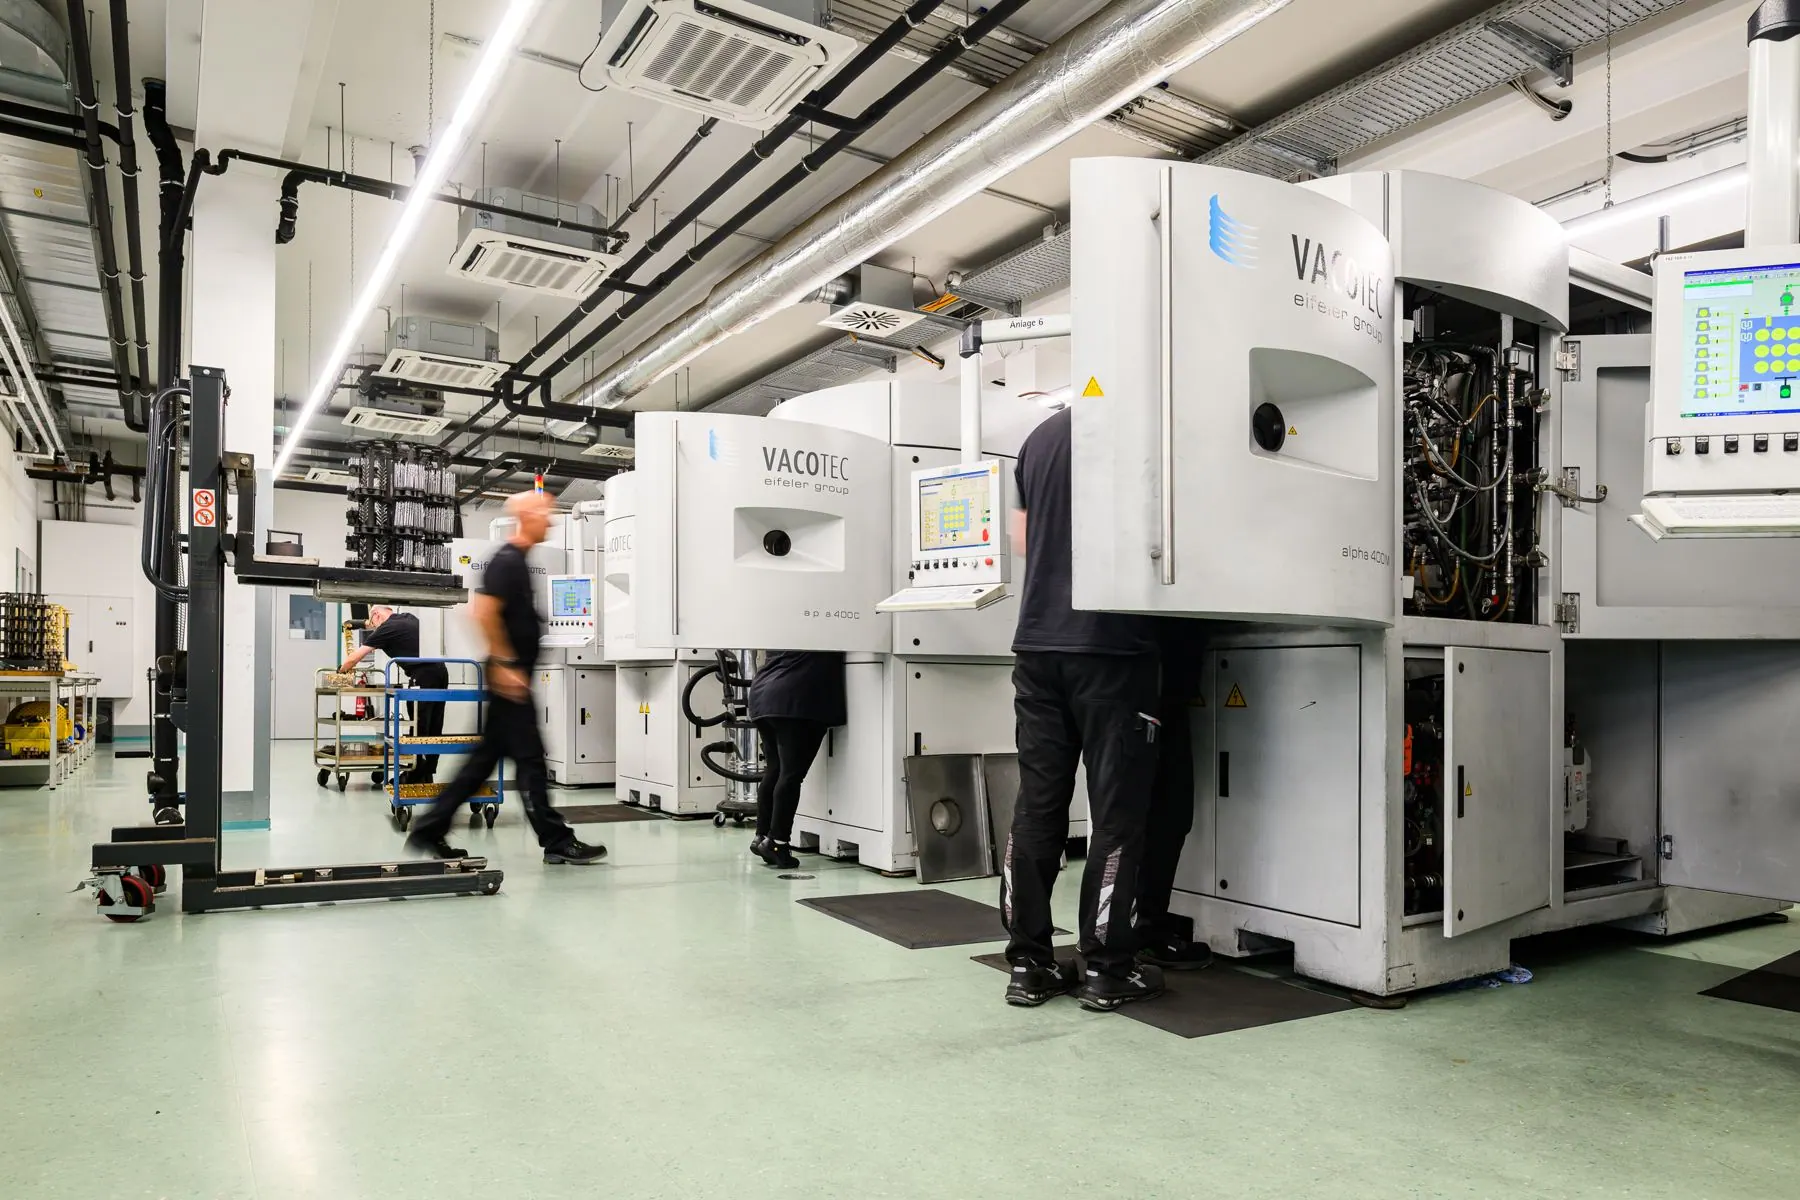
Lichtbogen im Vakuum. Keramik auf Metall.
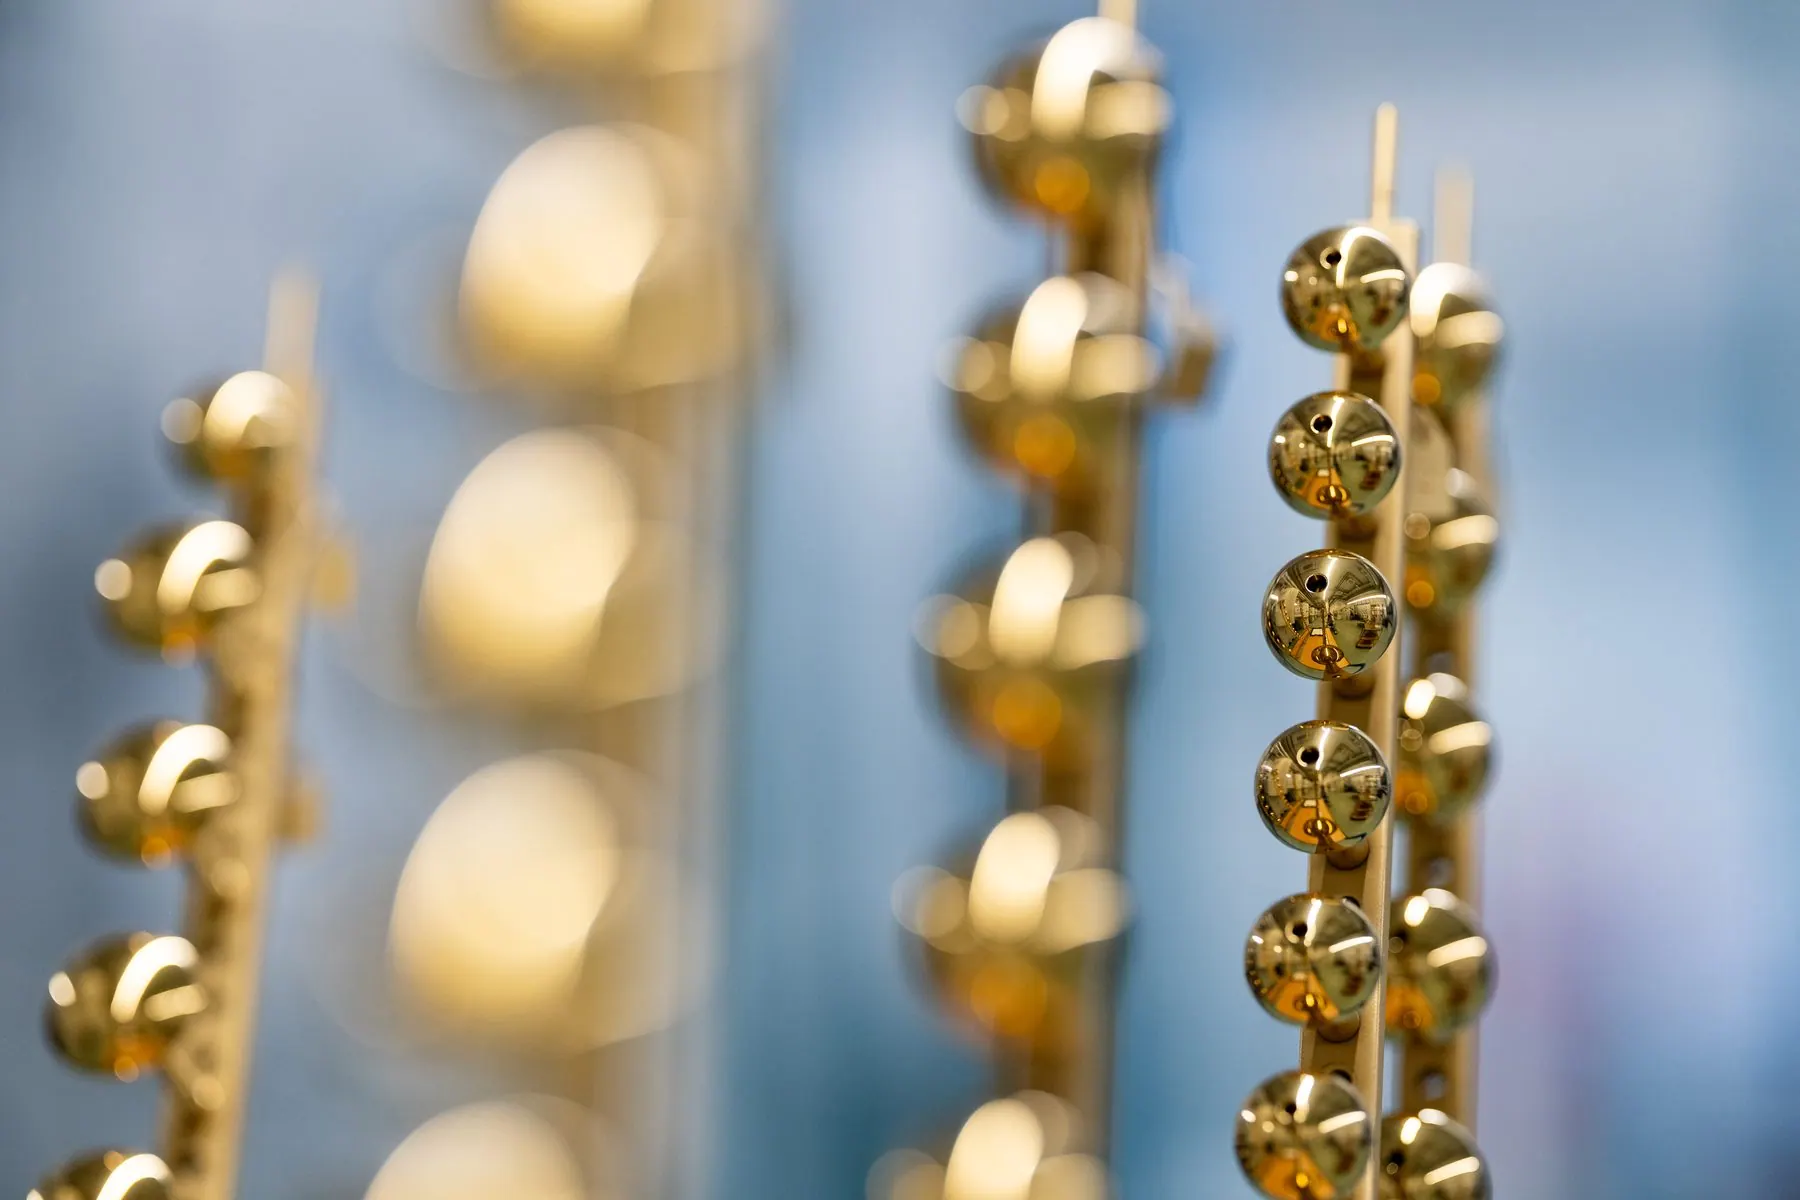
Die Schichten entstehen durch Lichtbogenverdampfung (Arc-PVD) unter Zugabe von Stickstoff. Sie senken den Abrieb an der Gleitfläche und die Ionenfreisetzung aus dem Grundwerkstoff. Die Farbe ist zugleich Herkunftskennzeichen: TiN gold, ZrN champagner, DLC anthrazit.
Fünf Schichten, eine Anlagentechnik.
Die Wahl folgt der Aufgabe: Gleitpaarung, Schneide oder Optik. DLC ist eine metallhaltige, amorphe Kohlenstoffschicht aus Chrom und Kohlenstoff mit niedrigem Reibungskoeffizienten.
| Schicht | Dicke | Härte | Haftung | Einsatz |
|---|---|---|---|---|
| TiN | 0,5 – 7 µm | ~2.300 HV | HF ≥ 1 | Gelenke, Instrumente, Dental |
| TiNbN | 0,5 – 6 µm | ~2.500 HV | HF ≥ 1 | Knie, Gleitpaarungen |
| TiAlN | 0,5 – 6 µm | ~2.700 HV | HF ≥ 1 | Hoch belastete Instrumente |
| ZrN | 0,5 – 6 µm | ~2.500 HV | HF ≥ 1 | Gelenke, Dental |
| DLC | 0,5 – 2,5 µm | ~700 HV | HF 1 – 3 · DIN 4856 | Rotierende und schneidende Instrumente |
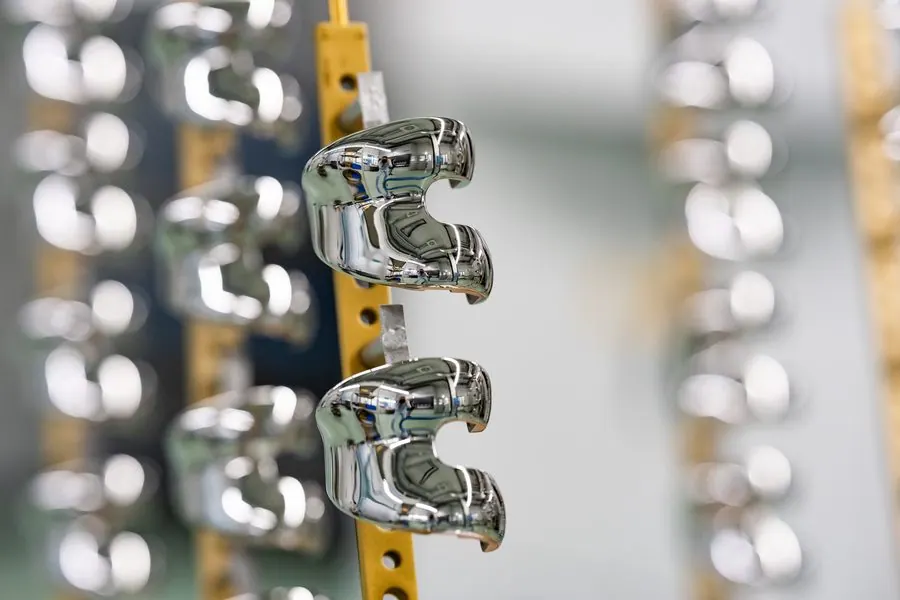
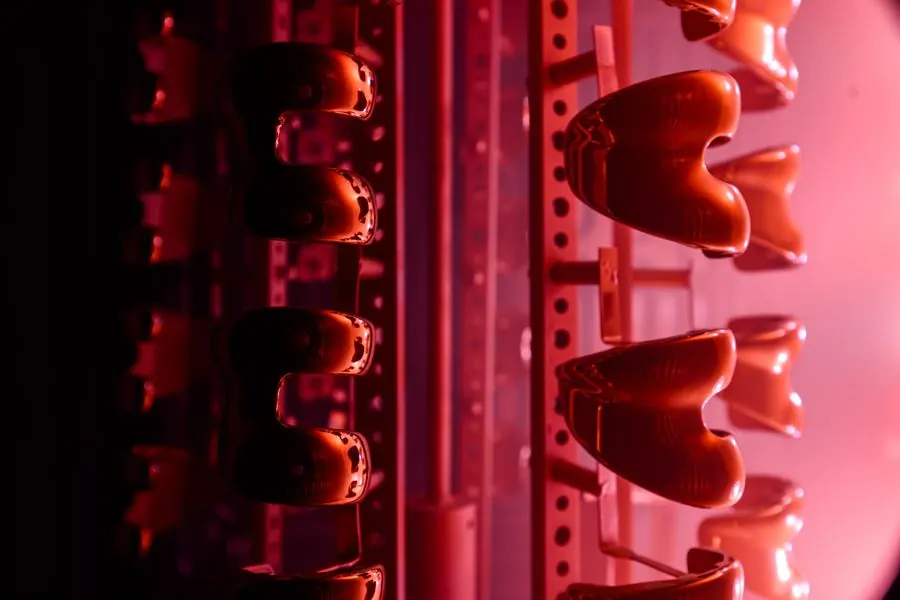
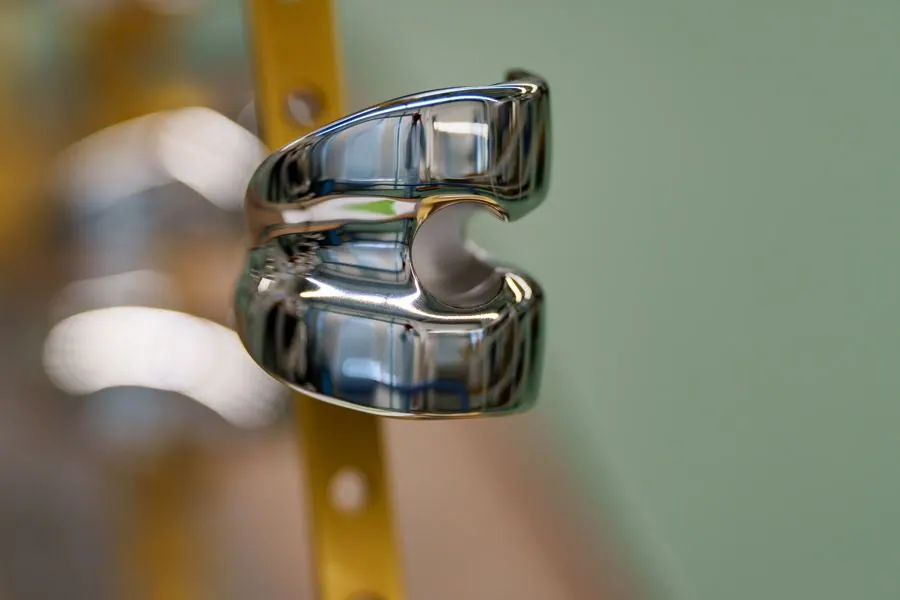
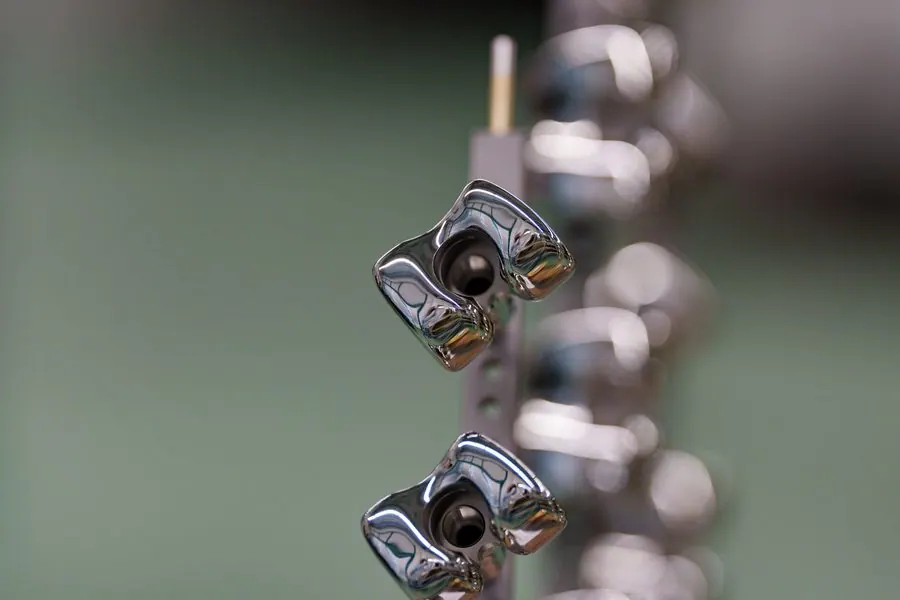
Welche Schicht wofür.
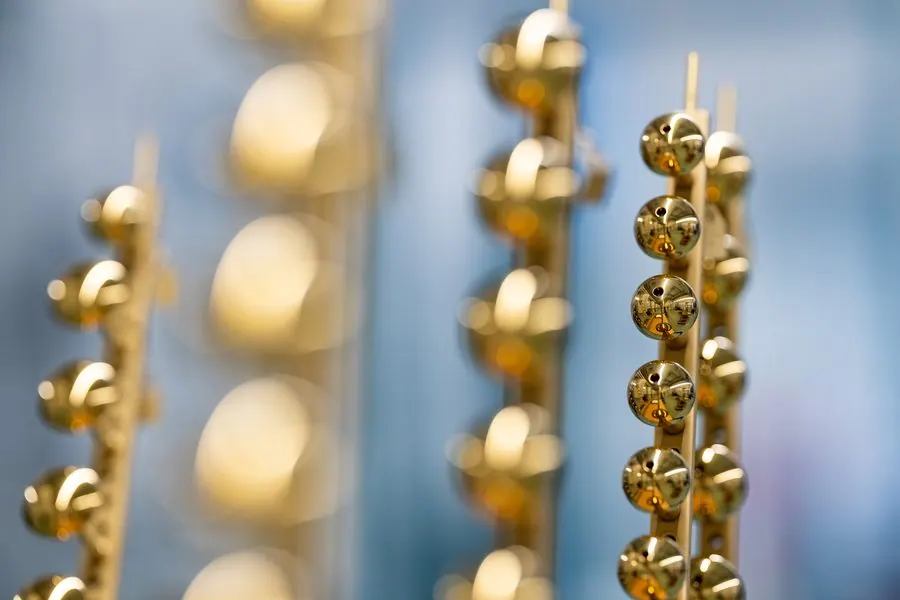
Titan-Nitrid
Goldene Farbe, hohe Härte, chemisch langzeitstabil. Für Gelenkkomponenten, Instrumente und dentale Komponenten.
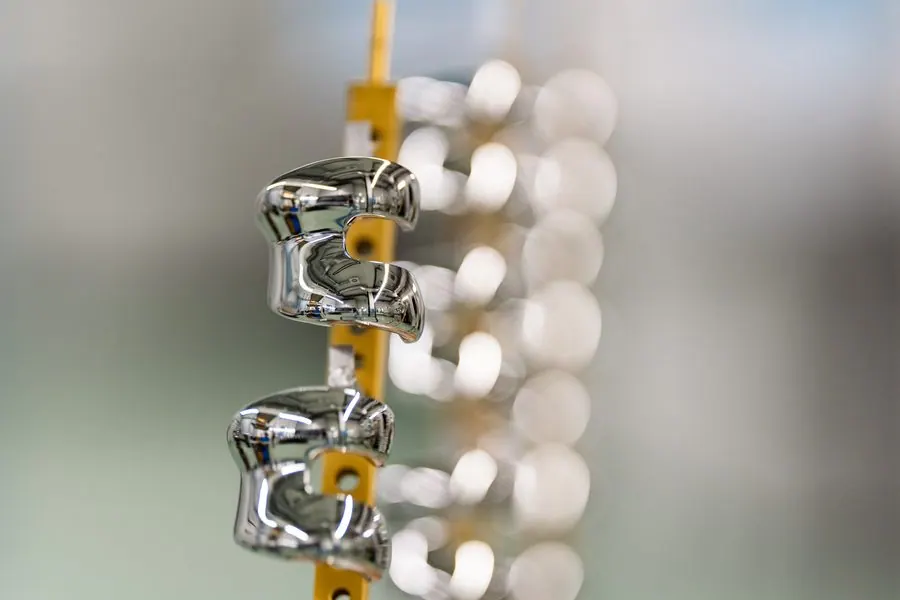
Titan-Niob-Nitrid
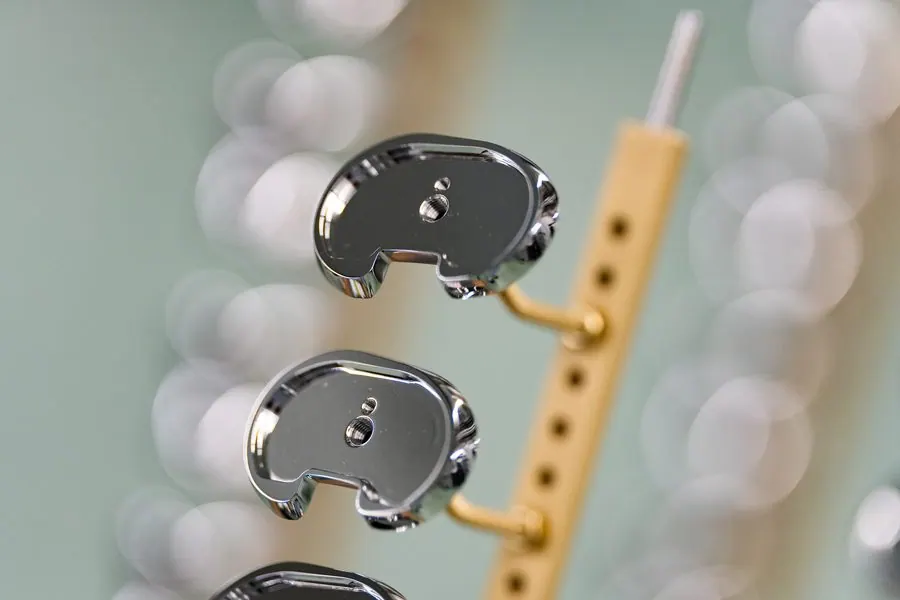
Die Standardwahl für Gleitflächen an Knie- und Hüftkomponenten: härter als TiN, reduzierter Abrieb, weniger Allergiepotenzial.
Titan-Aluminium-Nitrid
Die härteste Variante im Programm. Für hoch belastete Instrumente und Werkzeuge.
Zirkon-Nitrid
Nickelfreie Alternative mit heller, goldgelber Farbe. Für Gelenkkomponenten sowie dentale Komponenten und Instrumente.
Diamond-Like Carbon
Amorphe Kohlenstoffschicht mit sehr niedrigem Reibungskoeffizienten. Verlängert die Lebensdauer rotierender und schneidender Instrumente, auch in der Dentaltechnik.
Titan, Stahl, Kobalt-Chrom, Hartmetall.
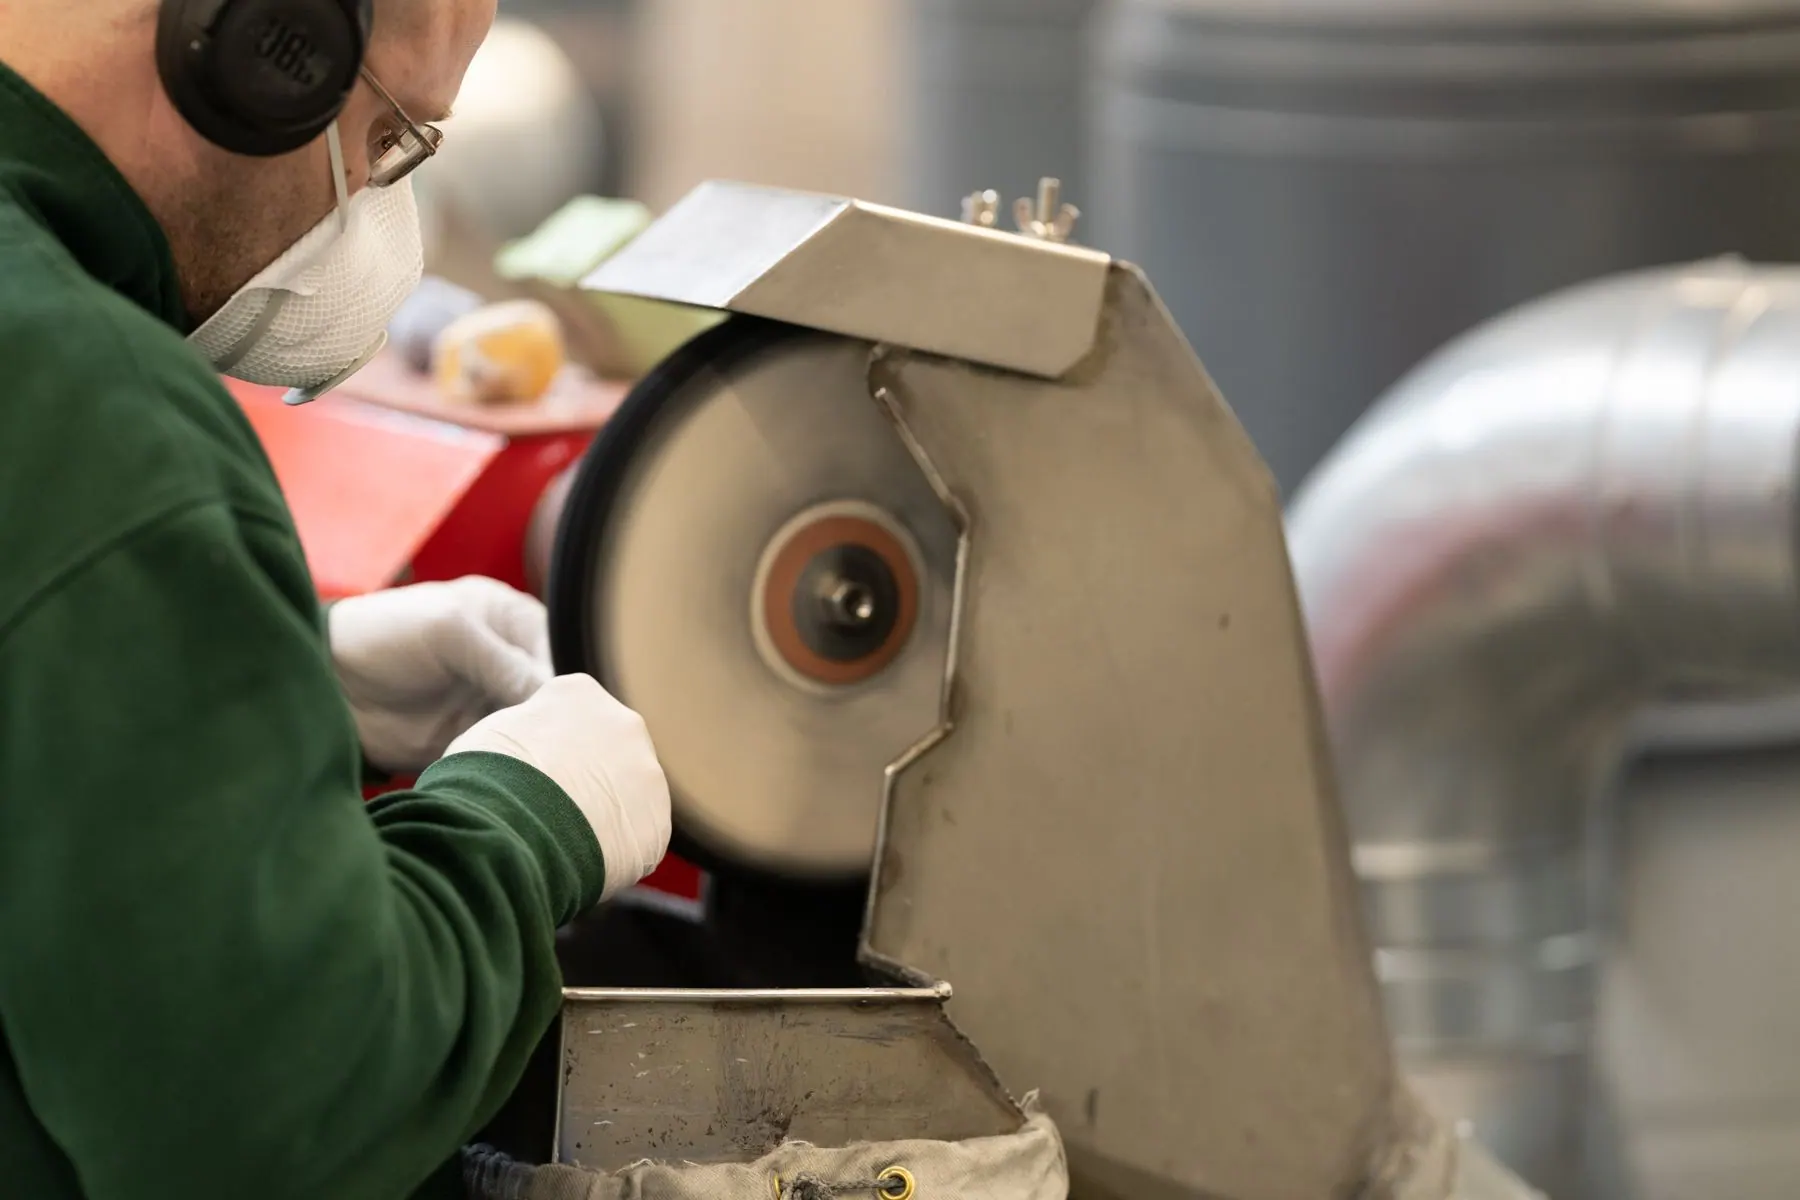
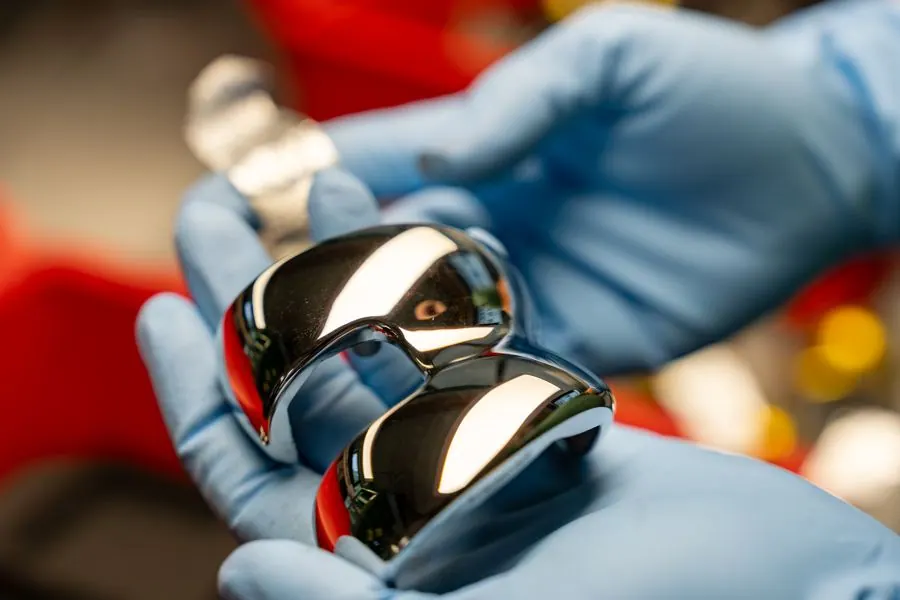
Die Vorbereitung der Oberfläche durch technisches Polieren und Reinigen erfolgt im Haus, weil die Qualität der Schicht vom Ausgangszustand abhängt.
- Knie: Femur- und Tibiakomponenten mit TiNbN oder ZrN
- Hüfte und Schulter: Köpfe und Gleitpartner
- Instrumente: chirurgische und rotierende Instrumente, DLC seit 2012 auch für dentale Werkzeuge
- Dental: Abutments und Instrumente mit TiN, ZrN oder DLC
Jede Charge geht durch das eigene Labor.
Die Produktion läuft seit November 2019 im eigens dafür errichteten Gebäude 4 und ist Teil des nach ISO 13485 zertifizierten Qualitätssystems. Die Ergebnisse gehen mit dem Prüfbericht an den Kunden.
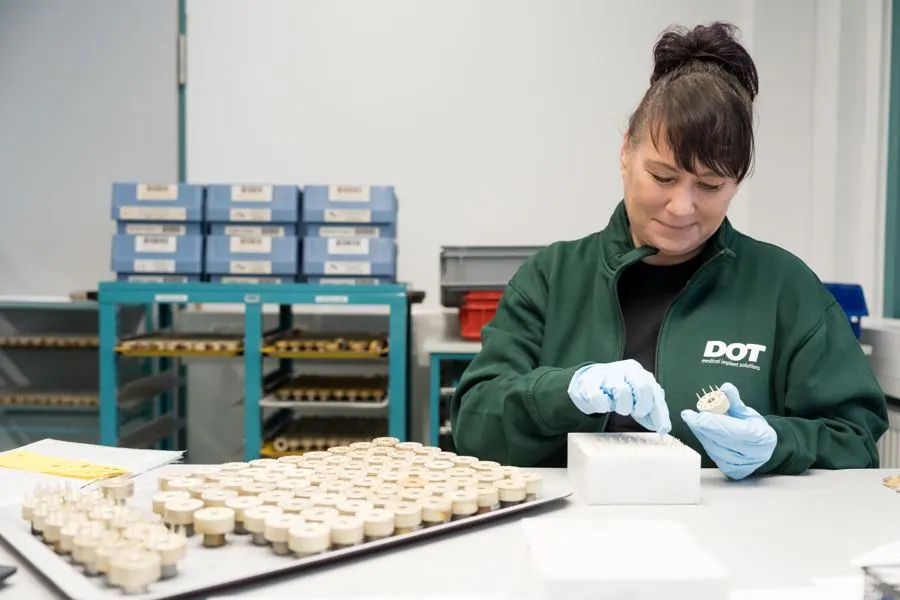
Polieren und Reinigen Rostock
Technisches Polieren, Wäsche, Sichtkontrolle.
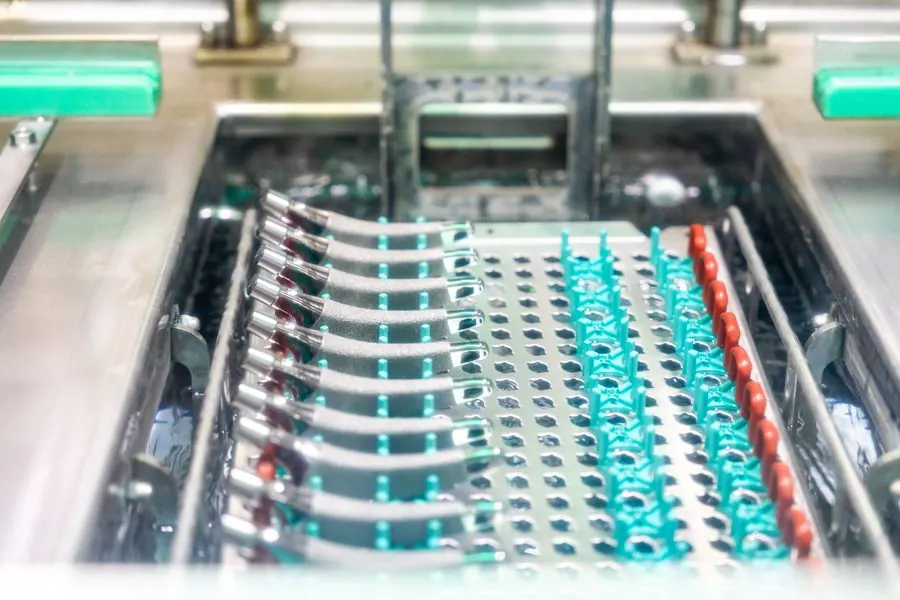
Beschichten Arc-PVD
Lichtbogenverdampfung im Vakuum, Stickstoff als Reaktivgas.
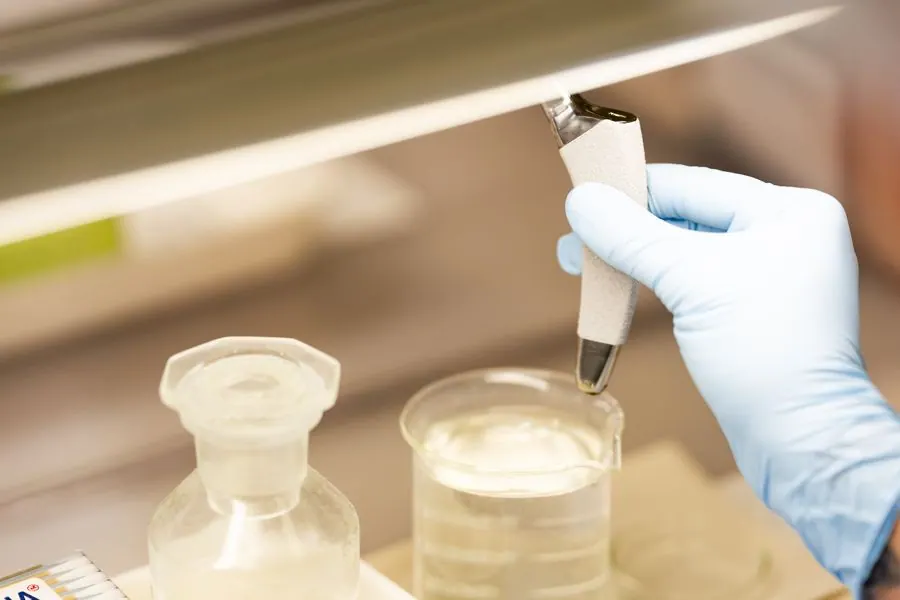
Prüfen Prüflabor
Schichtdicke im Querschliff, Haftung per Rockwell-Eindringprüfung, Mikrohärte, Rauheit.
Freigeben
Sicht- und Maßprüfung, Prüfbericht je Charge.
Fragen aus Einkauf und Entwicklung.
Welche Grundwerkstoffe lassen sich mit PVD beschichten?
Verändert die PVD-Schicht die Maße des Bauteils?
Wie wird die Haftfestigkeit nachgewiesen?
Ist die Beschichtung für Patienten mit Metallallergie geeignet?
Kann DOT auch das Polieren vor der Beschichtung übernehmen?
Gleitfläche, Instrument oder Werkzeug: Schicken Sie uns die Zeichnung.
Sie erhalten eine Empfehlung zur Schichtvariante, zur Zielschichtdicke und zum Prüfumfang.